那天白班快下班,新来的小周干一批45钢轴,吃刀量给大了点,卡盘突然“哐当”一声炸了。
工件飞出来砸在防护门上,玻璃裂了半面。小周脸白得像纸,半天说不出话。
追根溯源,这卡盘是老板图便宜,从某电商平台找的小卡盘厂家买的,比常年合作的那家便宜了快四千。
平时卡盘安在机床上,转来转去没人多看一眼。真出了事,才知道卡盘厂家的水平,直接拴着整个车间的命。
卡盘这东西,水比你想的深得多
很多年轻操作工,甚至不少干了几年的采购,都觉得卡盘不就是三个爪夹东西吗?能转就行。真不是。
卡盘的核心,一个是定心精度,一个是夹持稳定性。
好的进口卡盘厂家,出厂就能把静态定心精度控在0.005mm以内,国内一线卡盘厂家能做到0.01mm,小厂家能摸到0.03mm都算烧高香了。
别小看这一丝两丝的差,干高精度活,差一丝就是废品。
现在主流两种本体技术路线,铸铁和锻钢,各有优劣。
铸铁成本低,好加工,吸震性还不错,就是抗冲击差,干大吃刀量的拉荒活,干多了容易裂。
锻钢强度高,抗冲击,不管你怎么造都不容易崩,缺点就是贵,整体锻造成本比铸铁高30%还多。
说实话,行业内通常不说但实际在做的妥协,我今天就抖出来。
十个说自己做锻钢卡盘的厂家,有七个是只把连接法兰换成锻钢,本体还是劣质铸铁,卖你锻钢的价格,赚的就是这个信息差。你不拆开用崩了,根本看不出来。
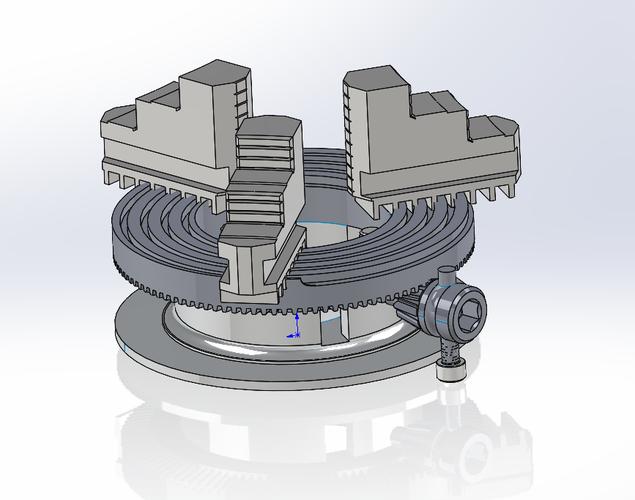
不同行业选卡盘,要求差得十万八千里
我干了20年,见过各个行业用卡盘,不同场景对卡盘厂家的要求,真不是一回事。就说汽车零部件行业,我们常年给华东一家汽配厂加工半轴,半轴要做动平衡,容不得半毫差。
前年他们采购图便宜换了一批小厂卡盘,干出来的半轴,10根有7根动平衡超差,全废了,损失十几万。
后来找我们常年合作的卡盘厂家重新做,人家长期给汽配厂供货,卡盘出厂都做动态定心检测,精度稳在0.008mm以内,换上之后合格率直接拉到99.5%。
另一个场景,是风电大型零件加工,我前年去内蒙一个风电加工厂交流,人家碰到的事更邪乎。
他们买了一台两米的大直径中空卡盘,某厂家报价比别人便宜两万,采购动心了就买了。
结果干了不到三个月,卡盘松不开了,拆开来一看,内部齿条全锈死了,切削液渗进去泡的。
靠谱的卡盘厂家做大型卡盘,内部都会做磷化处理,还要喷防锈脂,密封圈用耐水耐油的丁腈橡胶,人家多收两万都是花在材料上了。
最后那个便宜卡盘只能气割切掉,重新换,连停机带损失,小二十万进去了,省那两万亏了十万倍。
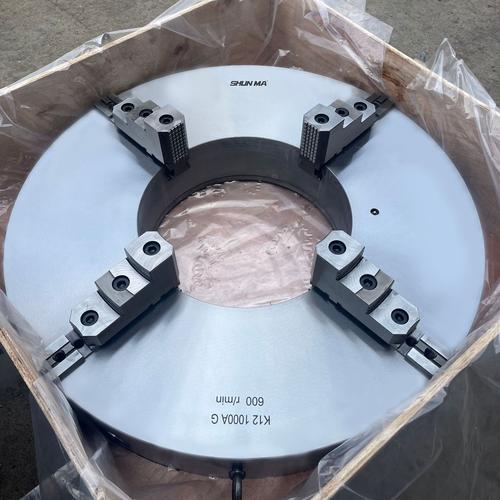
进口替代浪潮下,卡盘厂家藏着哪些暗礁
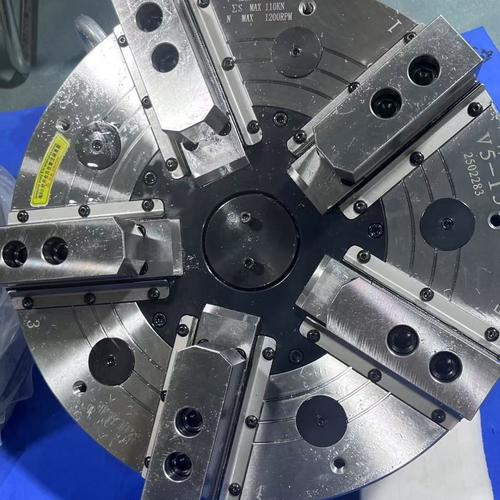
绿色制造这边,原来卡盘铸件都是传统翻砂,污染大,沙眼多,现在不少厂家改消失模铸造,污染少了一半还多,出品精度也更高。
不过话说回来,有个行业内不愿公开的难题,我不说很多人都不知道。
现在卡盘的国家质量标准,还是十多年前定的,只要求测静态定心精度,根本没提动态夹持精度和动态平衡的要求。
说白了,很多小厂家的卡盘,放着不动测精度,刚好达标,一转到几千转,抖得机床都晃,就是因为动态不平衡不合格,但是人家符合旧标准,你投诉都没处说。
这个标准滞后的坑,不知道坑了多少中小加工厂。
昨天我跟那个新来的小周说,干机加工这么久,我有句土话记了一辈子。
卡盘是机床的嘴,牙不好,吃啥都不香。选卡盘厂家,别光看报价,那点差价,真不够出一次事赔的。
你们干机加工这么久,碰到过什么卡盘厂家搞出来的糟心事?不妨出来唠唠。
