2026-10-11 12:51:24 分类:商机
上个月快下班的时候,门被撞开。
浙江来的客户拎着半袋报废的药用颗粒,脸黑得像炭。
“你们看看,这就是十几万的货,全废了。”
倒出来一看,颗粒一半结块一半潮,连包装上都洇出水印。
不是我们做的烘箱。是客户换了个小厂家的热风循环烘箱,出了问题来找我讨经验。
我摸了摸口袋里的烟,叹了口气。这种事,见得太多了。
箱体里的猫腻,外行根本看不出来
热风循环烘箱,说白了就是让热风在箱体内绕着料走,把水分带出去。
很多人觉得不就是一个铁箱子加个风机几根加热管?有什么技术含量?
差太远了。
风道和内胆的间隙必须控制在12mm,大一点,风直接走偏,小一点,风阻陡增,能耗涨得吓人。
整机漏风率必须控制在3%以内,别看这个数字小,超过这个数,箱内温差直接拉到五六度,边边角角的料永远烘不干。
还有食品医药级的内胆,至少要用1.5mm厚的304不锈钢,薄个0.5mm,高温烘个两年就会鼓包变形,整个风路直接乱掉,修都没法修。
现在市面上有两种主流风机方案,离心式和轴流式。
离心风机风压大,循环穿透力强,哪怕堆半米厚的料,底层也能吹透,温度均匀度好,就是成本高,一台风机比轴流贵小两千。
轴流风机风量大风压小,只适合烘薄料、摊铺得浅的产品,厚料堆个二三十公分,底层根本没风,肯定烘不干。
说实话,现在价格战卷成这样,十个厂家有七八个,都会做这个不说的妥协。
给你铭牌上标的是大风压参数,偷偷把离心换成轴流,外观一模一样,你不拆开机壳根本看不出来。
等你烘坏了料,他说你装料太多操作不当,横竖都是你的错。
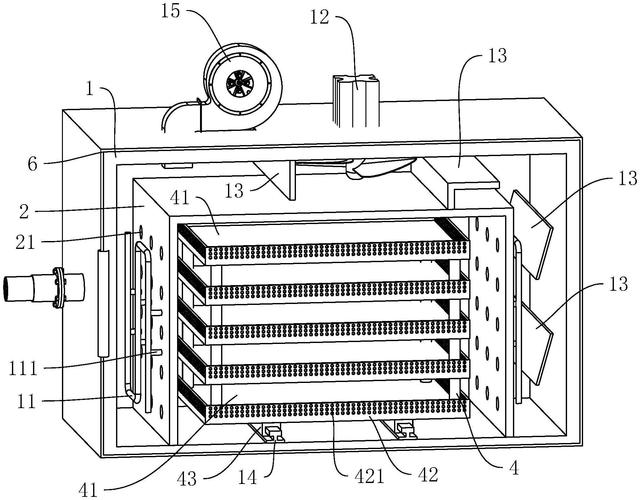 热风循环烘箱内胆风道结构剖视图
不同行业,要求差得能有十万八千里
别看着都是热风循环烘箱,换个行业,要求完全不一样。
就说刚才那个浙江的药用颗粒客户,做口服药的,要过GMP认证,不能有任何污染,箱内温度均匀度公差要求±2℃,不然有的颗粒烘过了有效成分降解,有的没干透菌落超标。
之前找的小厂家,为了省几百块的密封橡胶,箱体拼接缝隙打普通玻璃胶,用了三个月玻璃热胀冷缩开裂,漏风率快到10%,开门一测,上下温差差了7度,整整300公斤料全废了,损失二十多万。
后来找正规厂家重做了硅橡胶密封,漏风率降到1.8%,用了快三年,再也没出过批量报废的事。
再说说汽车橡塑密封条行业。
我前两年碰过一个江苏的客户,给头部自主车企做车门密封条的,密封条硫化要在隧道烘箱里连续走,整个烘道的温度必须稳。
原来的小厂家做的烘箱,为了省导风板的钱,每隔两米才装一块,左右温差差了4度,出来的密封条左边偏硬右边偏软,装车三个月右边就裂了,差点被车企取消供应商资格。
后来我们给改了风路,每一米加一块导风板,把温差稳到±1.5℃以内,问题直接解决了,现在人家还成了车企的A级供应商。
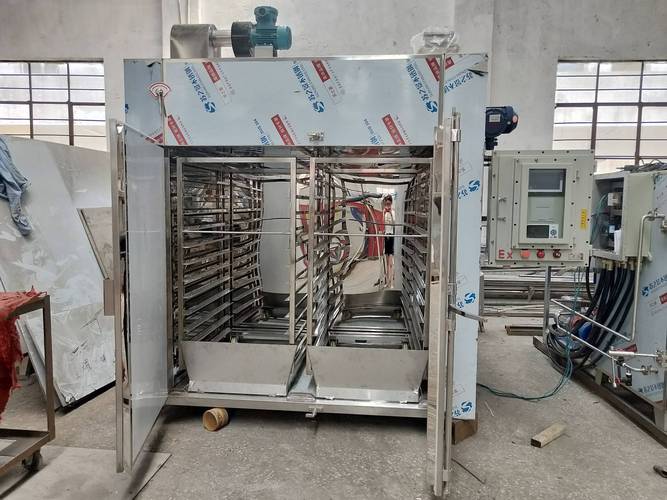 工业热风循环烘箱车间装配现场图
新风口下藏着看不见的暗礁
 新风口下藏着看不见的暗礁
现在都讲绿色制造,很多厂家开始做闭式余热回收,把排气的热量回收再利用,能省15%左右的电,确实是好东西。
还有进口替代,原来200℃以上用的高温风机基本都是进口品牌,现在国内不少厂家做的也能扛住长期高温运转,价格砍了一半,不少客户都愿意换,实打实降了成本。
不过话说回来,有个行业内没人愿意公开说的事。
现在咱们国家热风循环烘箱的国家标准还是十多年前的旧版本,对温度均匀度的要求,只要不超过±5℃就算合格。
可现在的新兴行业,什么新能源正极材料、生物疫苗辅料、高端汽车橡塑,哪个不要±2℃以内的精度?
很多新手客户不懂,一看厂家说符合国家标准就放心买,回去用不了,你找厂家说理,人家说我符合国标,你爱去哪告去哪告,只能吃哑巴亏。
还有现在都讲智能化,不少厂家加个触摸屏弄个远程APP就敢多卖好几万,其实核心的风路、密封还是老样子,换汤不换药,冤大头真不少。
我干烘箱这行快22年了,天天跟箱体风机打交道,总结下来就一句土话:买烘箱别光看铭牌上的印字,通电加热半小时,伸手摸一摸烘箱后背烫不烫。
后背越烫,说明保温层偷了料,漏热越多,你每个月电费哗哗交,箱内温度还稳不住,亏的都是大钱。
现在干实体都喜欢玩花活搞营销,沉下心改风路做密封的热风循环烘箱厂家,反而没那么多了。
你们买设备碰过哪些让人窝火的坑?出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊热风循环烘箱厂家:藏在箱体里的行业门道
文章链接:https://m.yxqcspc.com/17696/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
