老工程师聊网带炉厂家:那些行业里不说的干货

上个月后半夜,我刚睡下,车间主任电话打过来,声音都抖了。 说批量发出去的汽车转向小轴承,客户退回来了,三分之一硬度不达标。 我套上衣服就往厂里赶,进门就蹲在那台新换的网带炉旁边摸。 摸了五分钟,起身给老板说,找网带炉厂家去,这活儿干得偷料了。
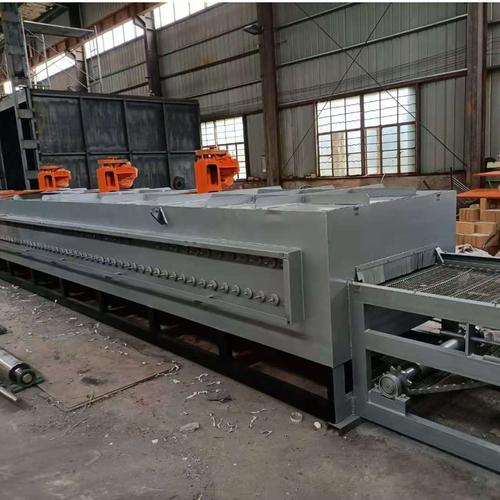
车间热处理生产线运行的工业网带炉
车间热处理生产线运行的工业网带炉

报价坑多,核心参数藏在看不见的地方

很多人买网带炉,只看多少钱一台,太傻。 我干了22年热处理,见过太多为了省十万块,一年亏上百万的主儿。 说实话,网带炉的核心,就三个硬参数,卡不住的都是垃圾。 第一,炉膛恒温区的温度差,必须控制在±5℃以内,超了,批量产品硬度肯定不均。 第二,马弗罐的壁厚,不能小于12mm,太薄了,高温下用不到三年就变形漏气。 第三,冷炉开机的升温速率,必须达到每分钟8℃,达不到,开一次炉多烧两个小时燃气,一年下来多花的钱都能买半台炉了。 现在两种主流的马弗罐路线,一种是整体拉伸的,一种是拼焊成型的。 整体的好啊,没焊缝,不会裂,不会漏保护气,但是成本比拼焊的贵整整三成。 拼焊的便宜,啊,是便宜,但是焊缝位置应力集中,用个三五年,高温一胀一缩,肯定裂。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 八成中小网带炉厂家,给你报价的时候,都说是整体马弗罐,实际就是拼焊的,只是把焊缝磨平抛光,外行根本看不出来。 等你用出问题,过了质保期,人家就说你操作不当,爱咋咋地。
网带炉整体式与拼焊式马弗罐对比图
网带炉整体式与拼焊式马弗罐对比图

不同行业要的炉,根本不是一个东西

不同行业要的炉,根本不是一个东西
不同行业要的炉,根本不是一个东西
就说第一个场景,汽车零配件的淬火。 去年我给苏州一家做转向系统轴承的厂子改炉,原来换的某小厂网带炉,每小时出1200件轴承,硬度差最高能到HRC2.5度,客户根本不收货。 人家主机厂要求,同批次零件硬度差不能超HRC1度,差一点都不行。 我们去了,把网带的运行速度重新调了,把加热区的电阻丝排布改了,才把温差压到3℃以内,达标。 网带炉厂家要是不懂下游行业的要求,做出来的炉就是废铁。 再来说第二个场景,粉末冶金的烧结。 珠三角有个做锁具粉末冶金件的老板,找过我诉苦,说买了新炉,烧出来的零件硬度不够,还容易生锈。 为啥?人家粉末冶金烧结要求炉膛含氧量必须低于10ppm,还要求网带不能掉碳,污染工件。 他买的那家网带炉厂家,图便宜用了普通的碳钢网带,密封也没做好,空气进炉膛,可不就生锈嘛。 你看,同样是网带炉,做淬火和做烧结,要求差着十万八千里,不是拿个通用图纸拼起来就能用的。

进口替代的风口下,藏着没人说的暗礁

进口替代的风口下,藏着没人说的暗礁
进口替代的风口下,藏着没人说的暗礁
现在都喊着进口替代,很多网带炉厂家都说自己能替代日本德国的进口炉,价格只有三分之一,听着很动心对不对? 我不反对进口替代,但是有些话,行业里没人愿意公开说。 现在国内网带炉的核心配件,就是那根传动的网带,材料性能还是差一截。 进口的耐高温网带,连续满负荷运行,能用到30000小时才需要换,伸长率控制在1%以内。 国内目前最好的网带,用到18000小时,伸长率就超过1.2%了,就得频繁紧网带,不行就得整条换掉。 更坑的是,现行的行业标准里,根本没有对网带伸长率的强制要求,也没有对马弗罐壁厚的最低要求。 很多新手买家,只看外形和报价,根本不知道要问这两个参数,用个两三年就出大问题,哭都没地方哭。 绿色制造现在也喊得响,很多厂家说自己的炉节能,其实就是把保温层做薄了,省了材料钱,还说减少热损失,骗鬼呢。 保温层薄了,炉体表面温度能到六十多度,散热快,实际更费气,只是你没细算过每年的燃气账而已。 我昨天还在给那台退回来的问题网带炉拆保温层,一量,偷了整整三公分的厚度。 啥也不说了,我干了这么多年,总结出来一句话,都是土理。 买网带炉,就像买劳保鞋,鞋面亮的不一定鞋底耐扎。 对吧? 你们车间换网带炉的时候,遇见过什么样的坑?有没有被小厂家的低价套路过?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊网带炉厂家:那些行业里不说的干货
文章链接:https://m.yxqcspc.com/17704/