2026-10-12 19:51:01 分类:商机
去年春末的一个早上。
我刚泡完茶坐回工位,质检小张连门都没敲就撞进来。
脸上白得像纸:第三批给某车企做的连杆,120件精镗孔,47件超差0.02mm,客户那边已经发了投诉,要扣三万块质保金。
拆开机床一看,新换的品牌硬质合金刀具,才干了80件。后刀面的磨损量已经快0.1mm了。
谁能想到,就是这么不起眼的一点点磨损,愣是把整批活干废了。
别光骂刀具黑心,先搞懂磨损怎么啃精度
很多新手干坏活,第一反应就是刀具质量差。
说实话,多数时候真不是刀的问题,是你没摸透磨损的脾气。
刀具磨损不是一下子就坏的,是切屑一点点磨,一点点啃,从刃口掉颗粒,慢慢扩大成凹坑。
正常加工45号钢,线速度开到120m/min,硬质合金刀具前刀面磨损到1mm,大概能连续干1200件活。
要是你为了赶产能,把线速度拉到180,不到300件就磨穿了,就是这么夸张。
现在主流两个路线,加工淬硬钢的时候选,要么是涂层硬质合金,要么是氮化硅陶瓷刀具。
陶瓷硬度高,耐磨比涂层好一倍,干出来的精度也稳。但脆,你工件留一点余量不均,或者进刀抖一下,直接碎给你看。
涂层合金韧性够,撞一下顶多崩个小口子,接着还能凑活用,但是磨损速度比陶瓷快三分之一。
 数控车床加工后刀具后刀面磨损实物图
不过话说回来,行业内不说但实际在做的妥协,你知道是什么吗?
批量生产的车间,十家有八家都会选涂层合金。哪怕要提前换刀,多花点刀具钱,也比陶瓷碎了打坏工件、耽误工期赔的少。
我见过太多厂不信邪,上来就全换陶瓷刀,头一个月省了两万刀损,第二个月干废了一套百万级的工件,直接把半年利润赔进去。
不同行当不同命,磨损要求差得远
我干了二十年,见过各行各业的加工要求,对刀具磨损的容忍度,真的差着十万八千里。
前年给航天院所做铝合金舱体结构件,要求表面粗糙度Ra0.8,刃口磨损只要超过0.05mm,粗糙度直接超差。
有个同行厂的师傅赶产能,觉得换刀麻烦,多干了二十件,结果整框报废,一块铝坯八十多万,那个师傅年终奖直接全扣,连升了八年的级都倒回去了。
另一个场景就完全不一样,风电法兰的粗钻孔。
本来就是拉荒,吃刀量快两厘米,要求只要不崩刃,孔尺寸差个半毫米都没关系。
我认识一个内蒙电厂的工段长,专门把精加工下来磨损了0.8mm的刀具,改一改用到粗钻孔上,一年下来省了快十四万刀具成本,厂长直接给他发了两万年终奖。
不是偷工减料,是对磨损的容忍度本来就不一样,会算账才是好师傅。
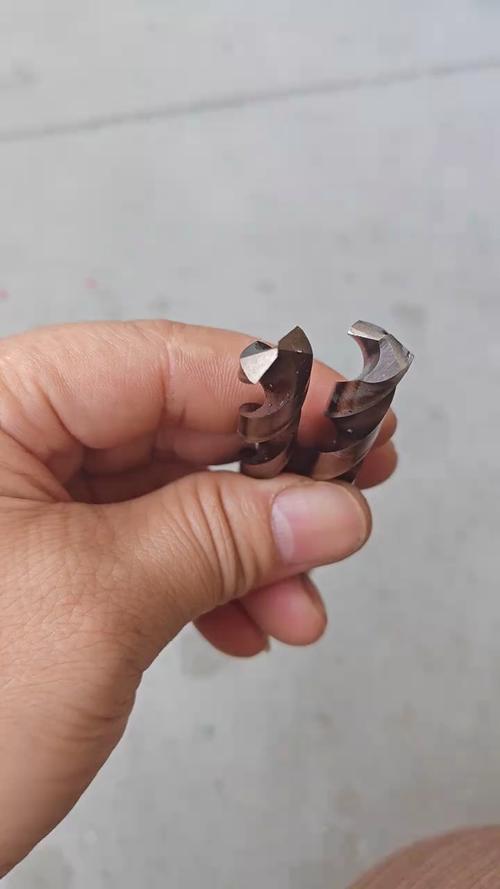 风电法兰粗加工磨损钻头实物图
新风口下的老坑,藏着行业没说的秘密
 新风口下的老坑,藏着行业没说的秘密
现在都讲智能制造,要做刀具磨损在线监测,进口替代也炒得火。
国产传感器价格只有进口的三分之一,很多小厂都换了。
但是有个行业内不愿公开的难题,很少有人提。
现在国内通用的刀具磨损允许值标准,还是二十多年前定的,那时候主流加工线速度才三四十米每分钟,现在高速加工中心随便开一百多,五轴联动进给比十年前快三倍,旧标准里的允许磨损量早就不适用了。
很多厂按标准定换刀阈值,要么提前个两三百件就换刀,平白浪费刀具成本,要么就是按标准走,干到磨损量才换,结果尺寸超差,整批报废。
说出去不好听,所以大家都闷头吃哑巴亏。
还有现在讲绿色制造,旧刀回收重磨再卖,很多重磨刀的涂层厚度都不对,磨损速度比新刀快一倍,买回来用的人还以为自己工艺参数调错了,折腾好几天才发现是刀的问题。
我天天在车间转,摸过的刀具没有一万也有八千。
最信的一句话就是:宁换早,不换晚,摸刃口比看参数靠谱。
机器计数是死的,人的手是活的,开机前伸手摸一下刃口,有没有起凹痕,有没有掉块,比什么监测仪都准。
对了,你们车间换刀,是按机器计数定时换,还是师傅摸过刃口再换?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊透刀具磨损:书上没写的实操干货
文章链接:https://m.yxqcspc.com/17788/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
