上个月早班,刚换完工作服,装配班老李踹开我办公室门就骂。
退回来三台主轴,全拆了,抱轴。磨得发亮的轴颈,硬生生拉出沟了。
查了三天,装配没问题,轴承没问题,材料也没问题。最后拿到质检室用新圆度仪扫了一遍。
嚯,轴颈圆度差了0.03微米。就是这一点点,转起来偏心率放大了上百倍,不抱轴才怪。
别拿直径当圆度凑数
很多刚进车间的小孩,甚至干了五六年的师傅,都觉得,直径量对了不就行了?圆度是啥,能当饭吃?
说实话,我刚干的时候也这么想。
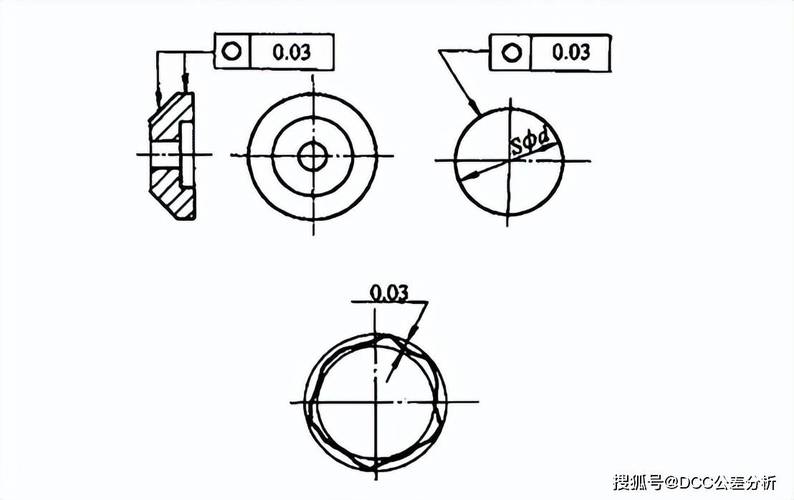
直到出了这次事儿才明白,圆度测的是“你这个截面到底够不够圆”,和直径多大,真不是一回事。
你拿千分尺量四个方向,直径全对,截面是椭圆你也测不出来,对吧?
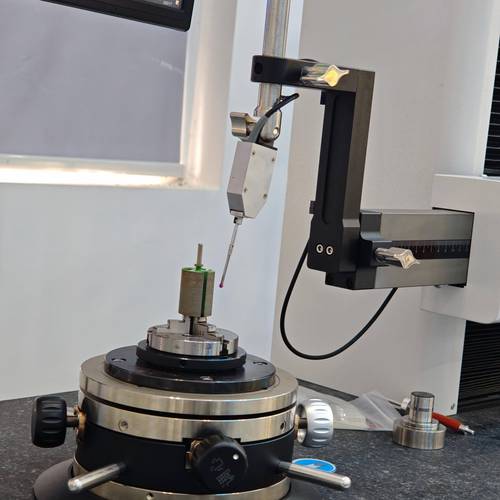
现在主流就是两条路,接触式和非接触式。
接触式就是用测针贴着零件转,一圈扫下来几十个点,算偏差。精度最高能做到0.01微米,缺点慢,测一个零件要一分多钟,还容易划坏软材料比如铜或者工程陶瓷。
非接触式就是影像或者激光,哗啦一下就出结果,最快2秒一个,适合批量线边全检,缺点精度差一点,对复杂小零件的误差能到0.2微米。
轴承滚道这一类高要求零件,行业默认圆度公差不能超过总尺寸公差的1/5,这是行里不成文的规矩。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
批量生产的时候,只要客户没有白纸黑字卡死圆度要求,十家有八家拿直径公差顶圆度。就算客户卡了要求,大多也是抽测用接触式保证精度,全检用非接触式抢速度,说白了就是降精度换产能,大家心照不宣。
不同行当,要求差十万八千里
我干了二十多年,碰过各行各业的零件,圆度要求差的真能翻几个跟头。
第一个说汽车发动机曲轴。前几年给国内一家商用车厂配套曲轴,对方给的圆度要求是0.8微米。
当时赶季度订单,磨床磨损了没及时调刀,有两百多根曲轴圆度落在1.1到1.3微米之间,差了不到半微米。
生产主管说这点差谁能试出来,直接发走。结果不到半年,八十多台发动机出异响,曲轴全部报废,赔了小两百万。差半微米,就是几百万的学费。
再说液压阀芯,做注塑机液压系统的都懂,阀芯圆度要求比曲轴严十倍,一般要控制在0.1微米以内。
为啥?阀芯和阀套的配合间隙本来就只有2到3微米,你圆度差一点,间隙就不均匀,内泄漏直接往上跳。
我之前碰过一个客户,找我们改阀芯,说他的注塑机开机三个小时油温就超,压力打不上。换了我们把圆度控制在0.08微米以内的新阀芯,油温直接降了8度,压力稳得一批。
新设备来了,老坑还在
这两年国产圆度仪起来了,原来进口一台要五六十万,现在性能差不多的国产设备,不到二十万就能拿下来,很多小厂也能用上高精度测量了,这是大好事。
不过话说回来,有个事儿行业里没人愿意公开说。
现在通用的圆度测量标准,还是二十多年前定的,针对的全是普通碳钢零件。现在新材料多了,氮化硅陶瓷轴承,软质密封轴,各种钛合金零件,这些材料的弹性模量和钢差了好大一截。
接触式测针压上去,本身就会产生0.0几微米的变形,标准里的修正系数还是按钢材算的,测出来的数据本身就有偏差,没人提而已。
改标准哪儿那么容易,层层审批,不知道要等多少年,现在大家都是自己摸索修正值,出了问题全凭经验扛。
还有现在说智能制造搞在线圆度测量,很多生产线都装了激光检测,但是车间本来就震,机床一开地面晃个几微米,测出来的数据飘得没边,很多厂装了就是应付审核,最后还是靠质检室抽测,这就是现状。
我干了二十二年磨工,见过太多因为圆度翻的车,我常跟徒弟说一句土话:圆度圆度,别拿直径凑数。
理论说再多,不如你每次首件都认认真真扫一遍圆度,别偷懒省那几分钟。
你们车间有没有碰到过,因为差一点点圆度出大问题的事儿?
