2026-10-13 06:24:55 分类:商机
车间里撞出来的增材缘分
昨天早上刚换完工作服,调度小李就踹开休息室门,脸白得像纸。
上个月交出去的那批液压阀芯,全退回来了。12件,全部内流道卡渣,堵得通不过流量测试。
传统拉床拉的内流道,转角死活做不到顺滑倒角,渣子清不出来,返修都没地方下刀。客户下周就要装机,再交不出来要赔违约金,真急死人。
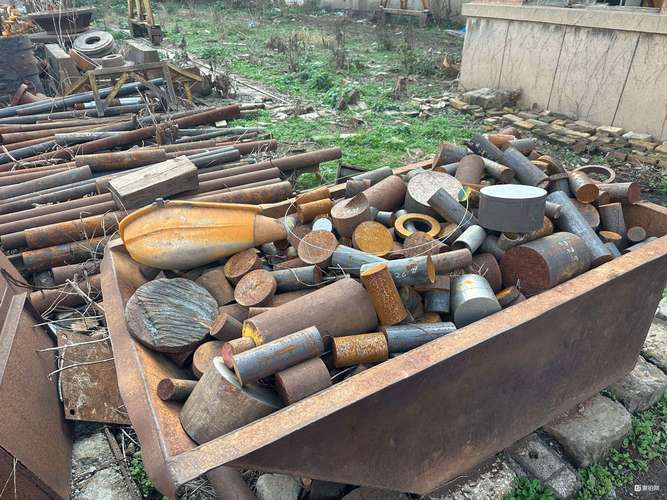 机械车间报废金属液压零件堆
这时候有人提,咱那台吃灰的金属增材机子,不能拿出来试试?
说实话,那玩意儿进车间大半年,我们这帮干了二三十年的老东西,都觉得是厂家来放的广告样板,根本没当正经干活的家伙。
被逼到墙角了,死马当活马医呗。结果三天出来成品,全过检。就这么着,我跟增材算是结了实打实的缘分。
圈里不说透的技术门道
很多人听着增材制造玄乎,其实说白了,就是一层一层往上堆材料,跟蒸米糕一层一层码米粉没差。
真论干活,参数卡得死,差一点都不行。我给你说三个实打实的数:
现在主流金属激光选区熔化(SLM),常规铺粉层厚是0.02毫米,高端机做高精度件能做到0.01毫米,普通民用FDM的塑料件,一般层厚是0.1毫米,差一个数量级,精度天差地别。
现在干批量的,主要就两条路线:SLM和粘结剂喷射。
SLM精度高,随便做复杂内流道,但是速度慢,打一公斤钛合金件得12个小时,成本是粘结剂喷射的两倍还多。
粘结剂喷射快,批量做小零件一天能出上百个,但是缺陷就是烧结的时候收缩率不好控,100毫米长的件,歪一点能缩出去1.2毫米,公差大的活儿能接,精密件根本不敢用。
说个行业里通常不说但实际都在做的妥协。
你看网上宣传都说增材制造不用后处理,一次成型直接用。真到车间干活,90%的批量件都是增材做粗坯,留个0.5毫米的余量,最后上数控机床精修一刀。既省了材料,又能保住精度,比全增材便宜三分之一,这不香吗?
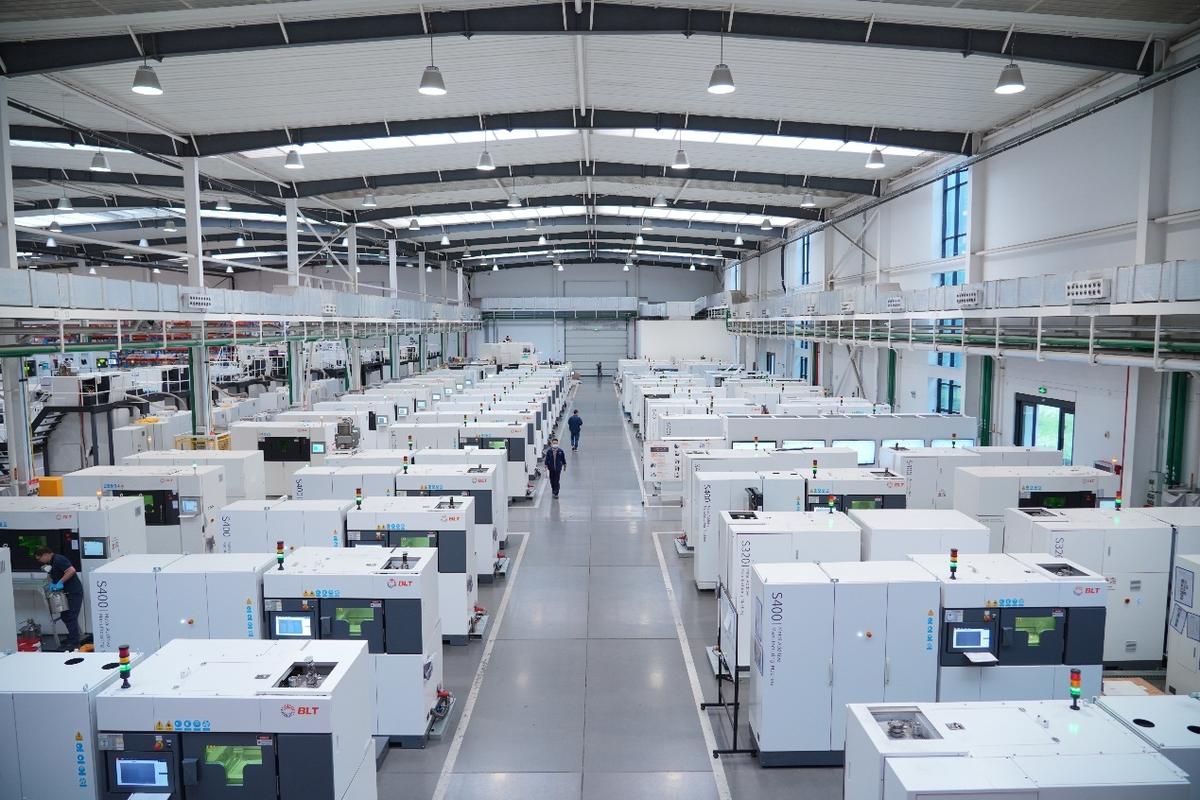 金属增材制造SLM设备内部工作台
我前年跟航空院所做过一批试验叶片,就是典型的没法用传统工艺做的活儿。
叶片内部要走11根交叉的冷却流道,传统机加工根本钻不进去,哪怕电火花也只能做直孔。增材直接一次成型,做出来吹风洞试验,冷却效果比设计值还高3%,顺利过了一万两千次循环的疲劳测试。
去年跟本地口腔医院合作,做个性化牙冠的蜡型,又是另一个路子。
原来都是技工手工捏蜡模,偏差大,患者戴上去磨个两三次是常事。现在用树脂增材打蜡型,精度能控在0.05毫米以内,一次成型,失蜡铸造出来的牙冠,患者戴上基本不用修,省了医生也省了患者的时间。
不一样的行业要求,差着十万八千里,选工艺根本不能一概而论。
风口下藏着的暗坑
 风口下藏着的暗坑
这两年增材风口正盛,进口替代也赶上来了。
原来买一台德国进口SLM机子,要五百万起,现在国产同性能的机子,两百万就能拿下,核心部件也都是自己造的,性能差不到10%,中小工厂也能用得起。
说绿色制造真不是吹的,原来做一个10公斤的钛合金阀芯,传统锻压要下料100公斤,切下来的都是废屑,回炉也用不了多少,增材只用11公斤料,废料不到10%,差距太大了。
不过话说回来,行业里有个不愿公开说的难题。
就是标准滞后太严重了。现在增材件的力学性能,受环境影响太大了。同一台机子,同一批粉末,车间湿度差5%,打出来的零件疲劳强度能差15%。
现在没有统一的验收标准,出货全靠工厂自己的质控,很多大项目不敢批量用增材件,就怕出了问题责任扯不清。很多人只看到增材能做复杂件,看不到这个坑,进去就容易摔跟头。
我干了26年机械,啥新玩意儿都见过。
说句我们车间里的土话:增材再花哨,也得靠手摸三遍。
机器出的件,你得自己拿手电筒照内流道,拿卡尺卡公差,拿试压泵测流量,不能光信机子出的报告。新技术是好东西,但不能扔了我们干一线的老规矩。
你们车间用增材的时候,遇过什么离谱的幺蛾子?评论区唠唠呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:增材制造:车间老炮儿摸出来的真实门道
文章链接:https://m.yxqcspc.com/17819/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
