圆度超了0.2微米。
质量部小周攥着检测报告冲进车间,鞋上沾的铁屑都没拍,说对方是给航天做配套的,这批件卡了整个供应链。我当时蹲在磨床旁边擦导轨上的乳化液,抬头就笑。
急啥。
肯定是头架主轴温漂了。
很多人觉得高精度数控内圆磨床不就是把普通磨床的参数调细点?
真不对。
我刚进厂那会,师傅带的第一台设备是老款的手摇内圆磨,磨出来的孔圆度最多也就3微米,现在的新设备标称能到0.1微米,听着是天差地别,真到车间用,差的那点精度全是磨出来的”脾气”。
磨到头发丝1/50的精度,全靠几个没人明说的参数
我们车间现在用的设备,头架主轴的径向跳动必须控制在0.002毫米以内,进给系统的最小输出脉冲要做到0.1微米——差不多是普通人头发丝直径的1/70,磨轮线速度的调整精度要卡在±2m/s的区间。差一点,磨出来的件就不合格。
现在行业里争得最凶的,就是主轴选啥方案。
一派力推空气静压主轴,说零摩擦、热变形小,静态精度能做到极致。听着完美对吧?但架不住车间里环境糙啊。那点飘在空气里的细磨屑、乳化液雾,钻到节流孔里,半个月就得堵一次。拆一次光校准就得花两天,我上次拆完手上的油洗了三回都没洗干净,现在想起来还头疼。
另一派是动静压混合液压主轴的忠实拥趸,说这玩意刚性够,吃刀量大点也不抖,磨硬材料稳得很。缺点也明显——油温一升,主轴就飘。上次那批超差的件,就是因为夏天连续开了4个小时磨床,没开主轴的恒温冷却,油温比设定值高了1.8度,直接圆度超差。
说个行业里通常不说但实际在做的妥协。
很多厂家卖设备的时候,吹自己用的是进口空气静压主轴,静态精度能到0.05微米,真拉回车间连续跑8个小时,动态精度能稳在0.3微米都算良心。为啥?因为没人会为了那点静态精度,给你配个独立的恒温油站、空气过滤三级装置、甚至整个磨床的封闭恒温罩——那一套加下来,设备价格直接翻一倍。大家都是心照不宣的:把静态检测的最优值当卖点,动态精度留够冗余,反正大部分客户买回去,每天最多开6个小时,环境温度波动不大,根本试不出来那点差距。
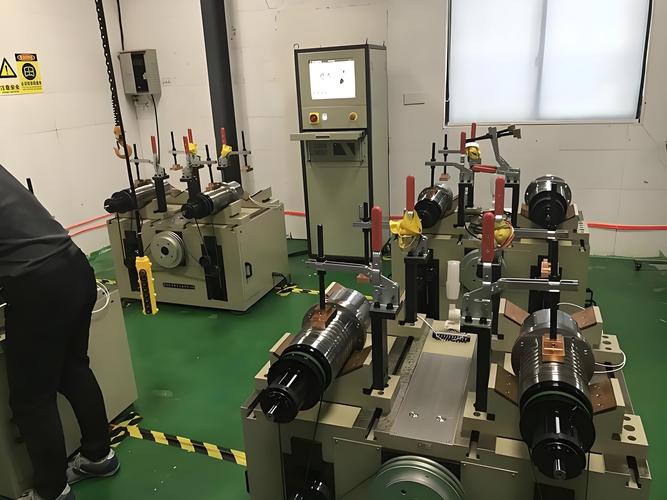
我刚接触这俩技术路线的时候,也迷信空气静压的,觉得没摩擦肯定精度高。直到前年接了个磨陶瓷阀芯的活,材料硬得很,上空气静压的磨床,吃刀量给到0.005毫米,磨轮就开始抖,磨出来的孔壁全是振纹。换动静压主轴的老设备,吃刀量拉到0.02毫米,一点不晃,磨出来的粗糙度直接到Ra0.02。
你说哪个好?
没有绝对的好,看你磨啥料。
不同行业的活,磨床的”开法”根本不一样
别信那些说”一台高精度数控内圆磨床打天下”的鬼话。不同行业的零件,对磨床的要求差得能有十万八千里。
就拿新能源汽车的减速器滚道来说,最核心的要求是批量一致性。一天要磨上千个件,每个件的孔的圆柱度差不能超过0.5微米,不然减速器跑起来有异响。去年给本地一家新能源配套厂调设备,他们之前买的某进口品牌磨床,标称精度特别高,但是连续磨1200个件,后面的件圆度慢慢飘到1.2微米,客户装到减速器上,台架测试的时候异响超标。我们过去啥也没换,就把磨轮的修整周期从每50个件一次,改成每35个件一次,进给的补偿参数每次加0.0003毫米,连续磨2000个件,圆度全稳在0.3微米以内,客户当场拍板加订两台。
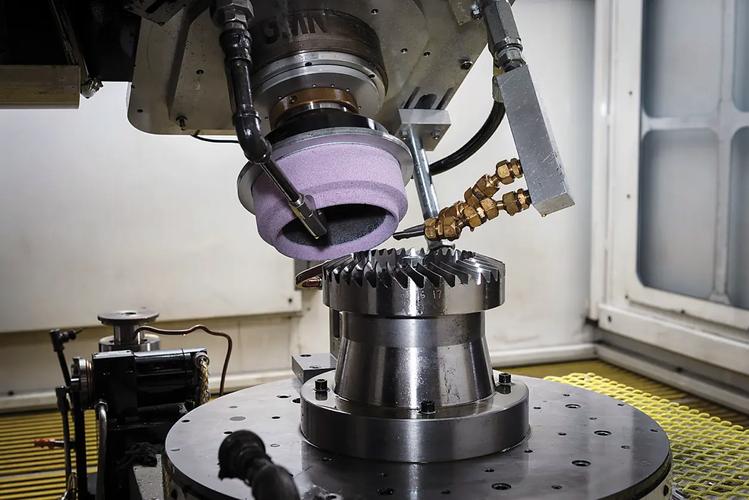
再说说液压行业的高压阀套,最核心的要求是孔的直线度。阀套里面要装滑阀,间隙差个0.1微米,高压油就漏。上个月接的那个航天配套的阀套活,材料是38CrMoAl,氮化层厚度0.4毫米,之前别的厂磨,要么把氮化层磨穿了,要么孔的直线度超差。我们咋干的?磨的时候分三刀,第一刀拉荒吃0.01毫米,第二刀半精磨吃0.003毫米,最后精磨吃0.0005毫米,每磨完一个件,主轴停30秒等温度稳,磨出来的件,直线度0.12微米,客户复检全过。
同样是高精度数控内圆磨床,磨新能源零件要盯批量一致性,磨液压阀套要盯单根零件的直线度,参数差一点,出来的活就完全不对味。
现在行业喊的智能制造,藏着谁都不愿说的暗礁
这几年国产的高精度数控内圆磨床确实起来了,价格比进口的便宜一半,配置也不差,什么在线测量、自动上下料、磨轮自动修整,功能全得很。还有的厂家开始推微量润滑系统,代替传统的乳化液,减少废液排放,听着挺美。
但藏着个行业内谁都不愿公开的难题。
现在的设备验收标准,全是静态精度的要求——就是设备摆在恒温20度的实验室,空载跑2个小时,测出来的主轴跳动、进给精度多少,就算合格。但真拉到生产现场,车间夏天35度,冬天10度,旁边的车床还在转,地面有持续振动,设备连续跑8个小时的动态精度,根本没有统一的检测标准。我见过太多厂家,卖设备的时候拿实验室测的参数当卖点,客户拉回去用,半年精度就飘,找厂家过来,人家说你车间环境不符合要求,跟设备没关系。
这算啥?
标准滞后啊。
你不能要求每个买磨床的企业,都给设备搭个独立的恒温恒氧的车间吧?大部分中小制造企业,哪有那条件?
我师傅当年跟我说过一句土话,”磨床的精度不是调出来的,是养出来的”。
啥意思?别总盯着设备的标称参数,每天开机先空转15分钟,导轨上的油别断,乳化液的浓度每周测一次,别等精度超差了才想着校主轴。很多人花大价钱买最高配的设备,开机就满负荷干,半年就把精度磨没了,还怪设备质量不好。
对了,你们车间的高精度内圆磨,连续跑8个小时的动态圆度能稳在多少?有没有为了凑静态验收精度,搭过独立的恒温车间?
