2026-10-14 03:52:03 分类:商机
就上个月的事。
车间新来的学徒工小周,对着刚拆封的8000W新机子挠破头。前一天送过来的12mm厚Q355B钢板,切完的零件边缘挂着半公分厚的熔渣,用铲刀刮下来的渣子能攒小半铁盘。
客户在旁边盯着脸都绿了。这是要发往风电项目的底座配件,挂渣的零件要是流出去,返工的成本比加工费还高。
我蹲下来摸了摸切缝,没说话。小周这小子,把之前3000W机子的参数原封不动搬过来,速度拉到顶,辅助气体压力都没调,能切好才怪。
别光看功率数字,这里头的门道能坑哭新手
很多人买大功率光纤激光切割机,第一反应就是比谁瓦数高。12000W、20000W,参数表印得比谁都大。
真不是我泼冷水。
你拿到机子先测测,从激光器输出口到割嘴端面的实际有效功率,能达到标称值的85%就算良心厂家。我见过最夸张的,标12000W的机子,跑满半小时,实际测出来到割嘴的功率才9200W——合着中间差了近3000W的损耗,全卡在光路、镜片、水冷的环节里了。
现在行业里两条主流技术路线,争了快五年。一条是用进口的高亮度单模块激光器,光束质量好,切厚板的时候断面直,但是价格贵,光激光器的成本就占整台机子的60%。另一条是国产的多模块合束激光器,价格只有进口的三分之一,但是光束质量差一点,切16mm以上的板,断面的斜度能比进口的大0.05mm。
很多厂家嘴上说选国产是为了支持民族品牌,实际背地里的妥协根本没人说。为了压成本,水冷机的流量只按额定功率的80%配,夏天车间温度超过35度,激光器直接触发高温保护降频,切到一半速度掉一半,你在旁边急得跳脚都没用。还有的为了把功率数字做高,把脉冲峰值功率标成连续输出功率,宣传册上写的12000W,实际连续跑8小时,功率稳定度能掉到80%,你找他理论,人家说我们检测的时候是在20度恒温实验室测的,你车间温度高怪谁?
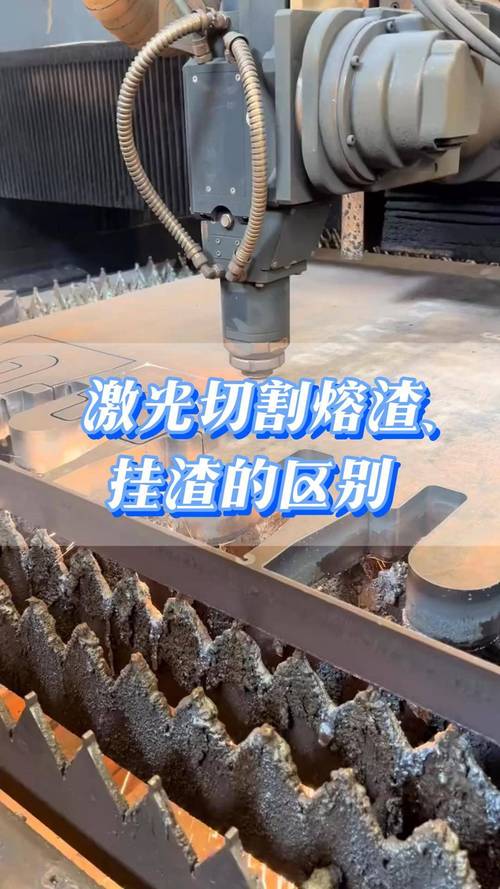 8000W光纤激光切割机切割碳钢挂渣实测图
对了,还有个参数很多人根本不在意。切10mm碳钢的时候,切割速度和功率的匹配差10%,挂渣率能涨40%。我之前算过,要是把速度从8米/分钟调到8.8米/分钟,压力不跟着调,切出来的零件十个里有六个要返工。
不同行业的用法差远了,根本没有万能参数表
我见过太多老板,买机子的时候听销售吹,说这个参数表通吃所有材料。拉回去才发现,切钣金的参数根本用不了在结构件上。
先说做机箱机柜的钣金厂。
他们切的大多是2-6mm的冷轧板,一天要跑12个小时,对效率要求极高,但是对断面粗糙度的要求其实没那么苛刻——只要切完的边不刮手,能直接上折弯机就行。相城那边有个做充电桩机箱的张老板,去年咬咬牙上了台12000W的机子,切2mm冷轧板的时候速度能拉到18米/分钟,一天能出两千多个零件。刚开始他切6mm板的时候,照着2mm板的参数把速度拉满,切出来的零件边缘全是熔瘤,后来把辅助氮气的压力从0.8兆帕调到1.2兆帕,熔瘤直接少了90%,连打磨的工序都省了。
再说说做工程机械结构件的车间。
我们隔壁的重型机加工厂,天天切20-40mm的Q460高强钢,根本不追求极致速度,要的就是断面垂直度。切30mm的板,垂直度误差不能超过0.1mm,不然焊接的时候坡口对不齐,拼焊完的结构件强度根本达不到要求。上个月他们接了徐工的挖机底座订单,切35mm的高强钢,之前用6000W的机子切出来的断面斜得能当滑梯,换了带自动调焦功能的12000W割头,把焦点位置调到板厚的1/3处,氧气压力调到1.6兆帕,切出来的断面连氧化皮都很少,直接就能上焊接工位,省了一大笔打磨的钱。
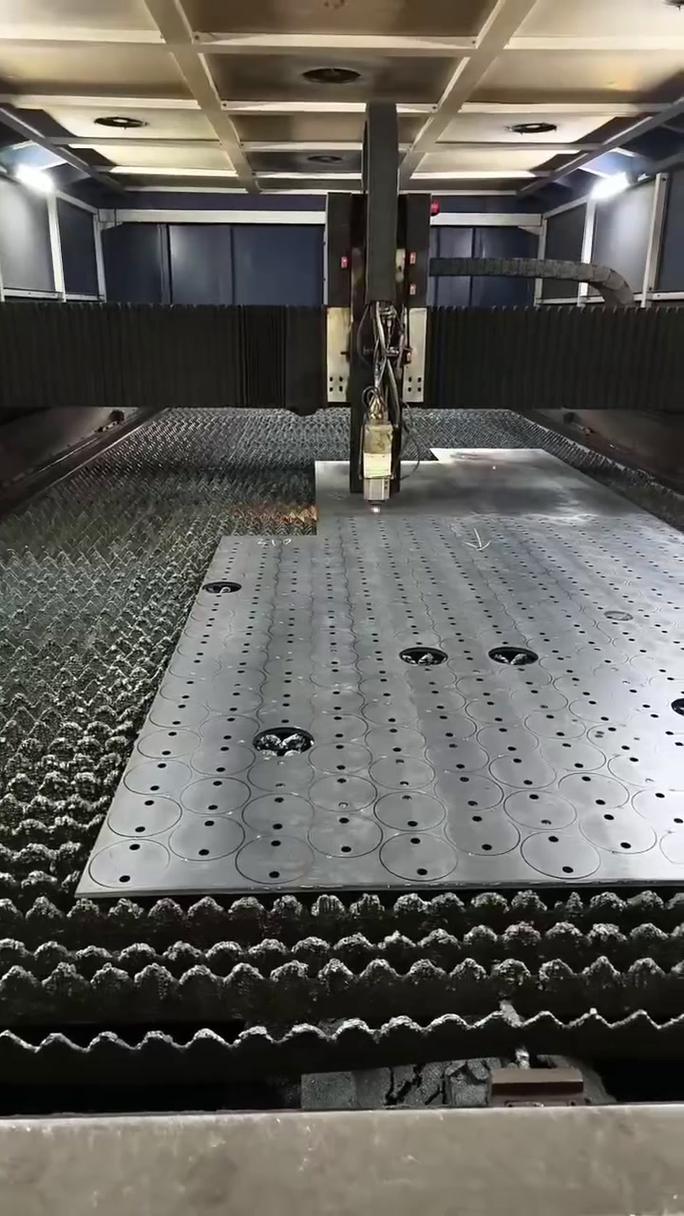 12000W光纤激光切割机切割30mm高强钢断面实拍
说个实在的。没有什么万能参数。你切薄铝板和切厚碳钢的逻辑,差得远了。
现在喊的万瓦普及潮,底下藏着没人敢说的雷
这两年国产激光器的价格打下来了。之前进口的12000W激光器要卖大几十万,现在国产同功率的才二十多万,连之前小作坊规模的加工厂,都敢凑钱上台万瓦的机子。
现在的新机子也确实智能。全是联网的,你坐在办公室里,就能看到每台机子今天跑了多少米,切了多少个零件,什么时候该换镜片,什么时候该做保养,连故障代码都能直接推到你手机上。换作十年前,你想知道机子啥情况,得跑到车间扒着门看半天。
但是这里头的暗礁,真没人敢公开说。
现在整个行业对“万瓦级”的定义根本没有统一标准。你说你是12000W,是连续输出功率12000W?还是脉冲峰值功率12000W?没有国标卡着,很多厂家直接钻空子,把峰值功率印在宣传册最显眼的位置,你买回去才发现,实际连续输出的功率连标称值的70%都不到,切宣传册上写的25mm碳钢厚度,根本切不动。找售后,人家拿出来实验室的检测报告,说我们是按峰值功率标的,你自己没问清楚,你说亏不亏?
还有个更糟心的事。功率越高,切割的时候产生的反射光越强。很多小厂为了压成本,光路里的隔离器只配到额定功率的60%,你切铜、铝这些高反材料的时候,反射光直接顺着光路打回激光器,把保护镜片打裂。换一套进口镜片要两万多,一个月要是打坏两次,你这加工费全给镜片打工了。我见过最离谱的老板,买了台20000W的机子,切了三回紫铜,换镜片花了快十万,最后干脆把切铜的活全推了,怕了。
我们车间的老班长干了快30年机加工,常说一句土话:“机子再金贵,不如手底下有准头。”
真的是这么回事。你买再贵的大功率光纤激光切割机,要是调参数的师傅没个三五年的实操经验,连焦点位置都摸不准,再好的机子也能切出一堆废铁。那些靠实验室测出来的漂亮参数,拿到38度的车间里,沾点灰尘,沾点水汽,效果能打个对折。
对了,你们车间现在用的最高功率的切割机是多少瓦?切高反材料的时候,有没有碰到过被反射光打坏镜片的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工,我聊透大功率光纤激光切割机的真问题
文章链接:https://m.yxqcspc.com/17880/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
