去年深秋的一个半夜,我正趴在地毯上给孙子拼乐高,手机突然炸了。
是销售部的小周,声音劈得像被砂轮蹭过:“张工!潞安矿那台球磨机配的硬齿面重载工业齿轮箱,刚开机47小时,高速齿面崩了个指甲盖大的坑!”
我攥着螺丝刀就往车间冲。风刮得耳朵疼,脑子里翻来覆去过这批货的生产记录——明明每道工序都签了字,怎么会崩齿?
查了三个小时才找到原因。外协的磨齿班组,为了赶工期,把最后一道精磨的吃刀量从0.05mm提到了0.17mm,齿面产生了微裂纹,现场一受重载,裂纹直接扩成了崩块。
别拿“硬齿面”三个字当营销噱头
我在车间摸了22年齿轮箱,从最早C620车齿坯,到现在五轴磨齿机跑程序,什么幺蛾子没见过。
现在太多厂把“硬齿面”当营销话术吹。我上次碰到个客户,拿着杂牌厂的样本给我看,说人家标称“硬齿面重载,寿命20万小时”。我翻了两页差点笑出声——那上面标着齿面硬度HB280,连软齿面的门槛都没到,也好意思叫硬齿面。
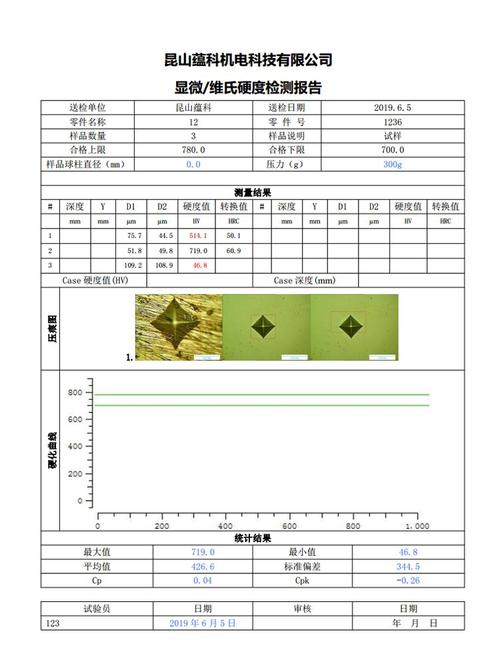
真够格的硬齿面重载工业齿轮箱,齿面硬度必须稳定在HRC58-62区间,差一个洛氏硬度单位,重载下的抗点蚀能力能掉30%。
现在行业里主流的技术路线就两条。一条是用20CrMnTi合金结构钢,走渗碳淬火+磨齿的路子,磨齿精度能到国标6级;另一条是用42CrMo钢,走中频表面淬火+磨齿的路子,精度大多停在7级。
前者韧性好,硬层均匀,重载抗冲击能力强,但是成本高,加工周期长;后者淬火速度快,成本能降20%,但是硬层的均匀性差,遇到频繁冲击的工况,很容易崩块。
这里说个行业里从来不会主动跟客户提的妥协。
很多厂做渗碳工序的时候,为了省电费、抢工期,把本来920℃保温6小时的渗碳工艺,改成保温3小时。表面硬度测着确实够HRC60,但是要求1.8mm以上的渗碳层深度,实际往往只有1.0mm。硬层下面就是软乎乎的芯部金属,扛不住长期交变的弯曲应力,不出两年,齿面就会整块剥落。
客户一开始还以为是自己操作不当,其实从坯料进炉的那一刻,雷就已经埋下了。
还有个选型的常识,从来没人跟客户说透。别上来就问“你们齿轮箱能扛多大扭矩”,重载工况下,轴承的额定动载荷要比样本标称值高出30%才够安全冗余。毕竟齿轮坏了还能换,轴承抱轴了,整个轴都可能被拉荒磨废。
说句不好听的,那些出厂只做空载跑合2小时就喷漆发货的厂,做出来的东西,顶多能在实验室里转,真拉到现场满负荷跑,不出半年就得打回来返修。
同样叫重载齿轮箱,不同行业的要求根本是两码事
别以为拿个通用样本就能打天下。同样是硬齿面重载工业齿轮箱,给矿山选矿用的和给港口岸桥用的,从里到外的设计逻辑都不一样。
先说矿山选矿的球磨机配套。这东西的工况是什么?连续24小时满负荷转,冲击载荷系数能到2.0,转速慢,粉尘大,环境温度还高。
前年我们给鄂尔多斯一个选矿厂配齿轮箱,一开始客户要按普通建材行业的样本选型,说扭矩够就行。我们硬把齿面的渗碳层从标准的1.8mm加到2.3mm,轴承换成了SKF的调心滚子,当时客户还嫌贵,说别家的报价比我们低15%。
结果去年年底,邻厂买的低价货,满负荷跑了11个月,中间轴直接断了,整条生产线停了7天,光选矿的损失就120万。我们给配的那台,现在跑了快3年,上次客户打电话说,上次开盖检查,齿面连个点蚀的印子都没有。
再说说港口岸桥的起升机构。这工况跟矿山完全反过来:频繁启制动,一分钟要启停三四次,惯量冲击大,而且靠码头近,对噪音、振动值的要求特别严。
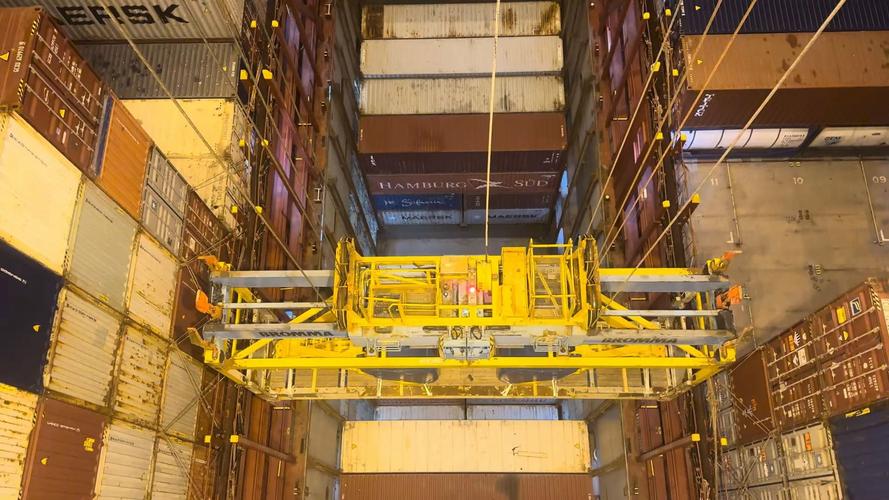
去年给青岛港一个老码头换齿轮箱,一开始客户要求用传统的铸铁箱体,说便宜。我们建议换成焊接箱体,刚性提高40%,重量还轻了200公斤。当时客户还不乐意,说你们怎么跟别的厂唱反调。
结果换上去实测,原来的旧齿轮箱启制动时,箱体振动值是7.2mm/s,离港口规定的4.5mm/s限值差得远。换完我们的箱子,振动值才2.8mm/s,现场的老司机说,现在手搭在操纵杆上,都感觉不到原来那种麻手的震感了。
现在的行业热闹,藏着不少没说破的坎
这两年行业里的消息确实多。说进口替代,原来我们做高精度磨齿,全靠德国的设备,现在国内的机床厂做的磨齿机,精度也能稳定到5级,价格才是进口设备的三分之一。说智能制造,现在越来越多客户要求齿轮箱带温度、振动传感器,能远程传数据,提前预判故障,不用等抱轴了才半夜往现场跑。说绿色制造,要求齿轮的啮合效率从原来的97%提到98.5%,减少搅油损耗,降低能耗。
热闹是真热闹。但是有个行业里不愿公开的难题,跟谁都不会明说。
现在硬齿面重载齿轮箱的寿命标准,还是20年前定的。标称的10万小时额定寿命,是基于连续额定负载、无冲击、环境温度25℃的理想工况算的。但是实际现场呢?多少生产线为了抢进度,超负载15%甚至20%连续跑,粉尘大、温度高,还有频繁的冲击。
这种实际工况下,标称的10万小时寿命,往往只能达到4-5万小时。但是标准里根本没写超负载运行的折算系数,厂家出报告的时候就按理想工况算,客户买回去发现寿命不够,就开始扯皮——厂家说客户操作不当,客户说产品质量不行,反正没人提标准滞后的事。
不过话说回来,谁做生产不想省点成本?但是省成本不能在要命的地方省啊。你把密封件从氟橡胶换成普通丁腈橡胶,一年省个几百块,结果现场漏得满地面都是油,被安监罚几万,划算吗?
我师傅当年带我的时候说,做齿轮箱这行,“齿上偷的懒,最后都要在现场流着汗补回来”。
真的是这样。你渗碳少烧两小时,磨齿多走一刀省点时间,最后就得扛着几十斤的工具,坐十几个小时的火车去现场拆箱修,遭那个罪。
对了,你们在一线碰到过最离谱的齿轮箱故障是什么?是跑着跑着整排齿全打光了,还是刚装上去就漏得满地油?
