“你们班今天是偷喝了车间备的庆功酒?这料斜得能当门楔子用!”
我凑过去拿卡尺卡,端面斜度0.32mm,再摸那台用了6年的数控圆钢下料锯床,锯条崩了3个齿,夹爪的液压压力比设定值低了0.8MPa。
是前一天刚招的小年轻换完夹爪,忘了调压力补偿参数。最后整批料返磨,耽误3天交期,班组扣了两百块绩效。
这玩意平时安安静静待在车间角落,没几个人会特意关注,真出问题了,整条后工序的线都得停。
那些参数表不会说的选型实诚话
说穿了工作原理真不复杂。送料架把圆钢顶到夹爪位置,液压夹紧,伺服带着锯架按设定速度往下切,切完抬锯、松夹,按设定长度送料,循环往复。
切直径120mm以内的45号圆钢,进给速度压在12mm/分钟的时候,锯条寿命能跑到1800平方厘米的切削面积,这是我攒了20年的经验值,比厂家给的手册靠谱多了。
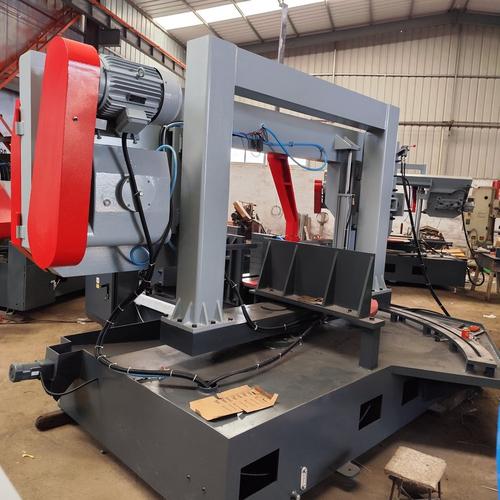
现在市面上主流的结构就两种。一种是双立柱刚性款,锯架沿着两根淬火硬导轨上下滑动,切大直径合金钢的时候,端面跳动能控制在0.1mm以内,就是价格贵,同规格比摆臂款贵40%。
另一种是摆臂款,锯架绕个固定轴摆下来切,结构简单,维修便宜,就是用个三五年,摆臂轴磨出间隙,切直径超100mm的料,斜度很容易飘到0.2mm以上,调都不好调。
别信宣传册上的漂亮参数。
真的。
这行有个大家都不说破的妥协:给中小客户供的基础款,导轨淬火深度往往只有2mm,宣传册上印的是5mm;夹爪说是锻钢的,实际是球墨铸铁浇的。为啥?客户采购的时候就盯着价格砍,你真按全高标准做,一台贵3万,客户转头就买便宜货去了。
反正设备头两年用着没问题,等导轨磨出坑、夹爪磨出沟了,客户自己掏钱换配件,厂家还能再赚一笔售后钱。
同样一台锯床,换个车间要求能差出十万八千里
就说对面街那个做普通8.8级螺栓的厂,去年换了台摆臂款的数控圆钢下料锯床,一次夹两根80mm直径的Q235圆钢,进给速度直接拉到20mm/分钟,一天24小时不歇,一天能下12吨料。
我去参观的时候问他们,料头斜个0.2mm不怕后面工序麻烦?人家老板笑得直摆手:“斜点怕啥?后面冷镦一挤,端面就平了,只要长度别差超1mm,没人挑理。换个高精度双立柱设备,多花的钱够我买十年的锯条了。”
人家算的账,比我们这些搞技术的精多了。
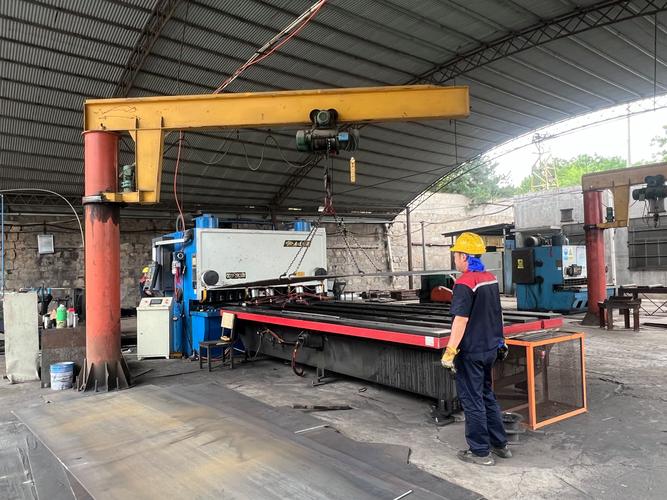
前年帮城西那个做航空紧固件的厂调设备,一进车间我就愣了。整个下料区连个大声说话的人都没有,旁边堆的TC4钛合金圆钢,直径100mm的,一米就一万二,比我一个月工资还高。
他们那台锯床,夹爪内侧全贴了2mm厚的紫铜衬,生怕夹料的时候在表面压出印子,后面探伤发现夹伤,整根料直接报废。进给速度压在3mm/分钟,比切普通碳钢慢了整整四倍,锯条必须用带TiN涂层的,不然切三刀就钝得拉不动。
每下10根料,必须拿千分表测端面平行度,差0.05mm都得停机调整,毕竟材料太贵,谁都赔不起。
现在吹得天花乱坠的新动向,藏着没人说的坑
现在出去跑设备的厂家,张嘴就跟你说“我们这台是智能款,能连MES,能自动换锯条,带全封闭吸尘,符合绿色工厂要求”。
听着是挺好。以前的下料班,铁屑飞得到处都是,工人一天下来鼻子里全是黑的,现在带吸尘的设备,铁屑直接吸到集尘桶里,环境确实好太多。还有以前那种切大直径合金钢的高精度锯床,全是进口的,一台要小六十万,现在国产的做的刚性也上来了,价格才二十万不到,好多之前咬咬牙买不起进口设备的大厂,现在都开始换国产的了。
这确实是好事。
但这里面藏的坑,真的没几个人愿意往外说。
现在执行的数控锯床精度检验标准,还是2013年定的,测精度的时候全是设备空转,常温下测个十次送料长度,合格就过。根本没测连续跑8小时,液压油温升到50度的时候,精度能飘多少。
好多厂家卖设备的时候,空机测的送料精度能做到±0.05mm,跟客户拍胸脯说跟进口货没差,结果客户拉回去,连续开两个班,油温上来了,密封件变形,导轨热胀,送料精度直接飘到±0.3mm。找售后,人家说“我们检测的时候是常温,符合国标,你要是嫌精度飘,花两万加个恒温冷却系统就行”。
客户当时就懵了。
更扯的是那个宣传了好久的自动换锯条功能。我见过三个厂花大价钱装的这玩意,用了仨月全拆了。为啥?那个机械臂换锯条,就是把旧条扯下来,新条挂上去,锯条的张紧力根本调不准,差个10%,切两刀就跑偏。
工人换锯条,靠手感拧张紧的螺丝,拧到啥程度,切料的时候不晃,全是十几年练出来的准头,机器哪有那灵性?上次有个客户跟我吐槽,说他装的自动换锯条模块,换一次要花5分钟调张紧力,工人手动换一次才2分钟,还更准,这十几万的差价,纯纯是给厂家交了智商税。
我们下料班的老班长,干了30年,常说一句土话:“锯床是摸出来的,不是看出来的。”
啥意思?别光盯着屏幕上的参数对不对,每天开班前,伸手摸一下导轨上的润滑油够不够,按一下夹爪的压力够不够,开空机转两圈,听一下锯轮的轴承有没有异响。切料的时候别躲在休息室玩手机,站在旁边听锯条切料的声音——要是从闷闷的“嗡嗡”声,变成尖细的“滋滋”声,那就是锯条钝了,赶紧换,别等崩了齿把料切歪了,才急急忙忙找补。
哦对,对了,你们车间用的数控圆钢下料锯床,有没有碰到过那种空机测精度完美,一上料就掉链子的糟心事?
