去年10月那批发往浙江的电梯轿厢喷粉件,客户质检直接扣了30%的货款。
拉回厂里一拆包装就看见,靠墙那排轿厢的边角,要么堆粉流挂得像淌了鼻涕,要么露着冷灰色的钢板本色,连个均匀的粉层都没覆上。
查了整整一下午,不是操作工的问题,也不是粉末的问题——是前三个月换的那家喷涂设备厂家,给配的新喷枪出粉量忽大忽小,头三天试机的时候顺得很,到第四天就开始掉链子。
找厂家售后,人家上来第一句就是“你们车间压缩空气带水了吧”。
我们把冷干机拆了洗,把管路里存了半罐的水全排干净,喷出来的件还是花的。最后把仓库里压了3年的老喷枪翻出来接上,出粉立马稳了。
那批货亏了12万。
真的气人。
车间张师傅蹲在地上点了根烟,说这帮卖设备的,卖的时候嘴比蜜甜,出问题了跑得比兔子快。
别光看纸面参数,真正的差距全在你看不见的地方
其实喷涂设备的原理说穿了不复杂,就是把粉末涂料靠气流吹成均匀的雾状,靠静电吸附到接地的工件上,再进烘箱烤成连续的膜。但真要把这活儿干顺,差一点参数都不行。
我们这些年在车间摸出来的硬标准,出粉量得稳定在120-180g/min,静电电压得稳在60-80kV,压缩空气的压力波动不能超过0.05MPa,这三个数卡准了,上粉率基本能稳在85%以上,出来的工件表面没麻点、没流挂,不用返喷。
现在市面上主流的供粉系统就两条技术路线。
一种是文丘里式的,便宜,一套系统才万把块,结构简单,换颜色的时候清粉快,小批量多品种的车间用着顺手。但缺点也扎眼——对压缩空气的纯净度要求高得离谱,哪怕管路里带了一滴冷凝水,出粉就会飘,喷到工件上就是密密麻麻的麻点。
另一种是正压输送的系统,贵,一套得小十万,但是出粉稳,哪怕连续转24小时,出粉量的波动都能压在3%以内,适合单品种大批量的流水线。
你以为选了正压系统就万事大吉?
根本不是。
很多厂家给你报方案的时候,吹自己用的是进口耐蚀密封件,实际给你装的是掺了回收胶的普通橡胶密封件,根本不是能耐粉末冲刷的氟橡胶。刚装上去试机的时候,密封件弹性好,啥问题没有,跑个3个月,密封面被高速流动的粉磨出沟槽,粉顺着缝隙进到管路里,轻则出粉不稳,重则堵死泵体。到时候厂家只会说“你们车间没定期保养”,半字不提自己偷换了配件。说白了,就是拿你的钱,办他的事,能省一块是一块。
我之前遇到过一个厂家的销售,带着样泵来车间推设备,说自己的密封件能连续用5年不换。我当场拆了他带来的样件,用手捏了捏,橡胶硬得像学生用的橡皮擦,根本不是氟橡胶的质感。他脸都红了,坐了十分钟就找借口走了。
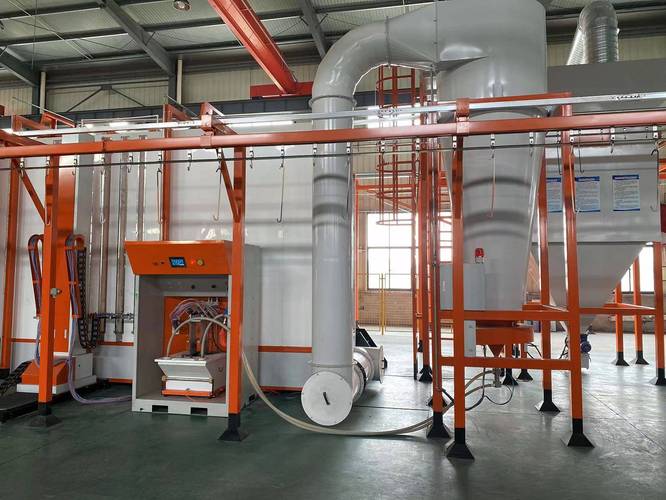
不同行业的要求差得远,找厂家别光看名气
别光盯着设备本身的参数选厂家,不同行业的要求差得远,很多名气大的厂家,什么行业的单都接,最后交出来的设备根本不贴合你的实际需求。
就拿五金门锁行业来说吧,去年帮东莞的一家门锁厂做设备调试,他们的工件全是奇形怪状的锁体,钥匙孔、把手凹槽一堆内凹结构,最麻烦的就是法拉第笼效应——静电到了内凹的地方就打不进去,粉根本吸不上来。
之前他们找的本地喷涂设备厂家,给配的是固定角度的扇形喷枪,喷出来的锁体凹槽里的上粉率才40%,每批工件都得安排两个师傅拿小喷枪人工补喷,一天光补喷的人工成本就快900块。
后来换了我们合作了十几年的老厂家,把电极头往枪体里缩了2mm,把喷幅调成了可调节的锥形,喷锁体的时候,凹槽里的上粉率直接冲到75%,连补喷的工位都撤了,算下来三个月就把设备的差价赚回来了。
再说说新能源行业的动力电池铝壳喷涂,这个要求就苛刻到离谱。
铝壳是装电芯的,表面哪怕有个0.1mm的粉块凸起,后期组装的时候都可能刺破绝缘层,引发短路,整批货的损失就是几十万。之前有个在宁德时代配套厂做主管的朋友找我吐槽,说他们之前找的喷涂设备厂家,给的喷房内壁是普通镀锌板的,用了半年,内壁上积的粉块被气流吹下来,砸在刚喷好的铝壳上,整批2000个铝壳全报废,损失快22万。
后来换的厂家,把喷房内壁全换成了抛光的304不锈钢,加了自动脉冲反吹清灰系统,每2小时自动吹一次内壁,才把这个掉粉的问题彻底解决。
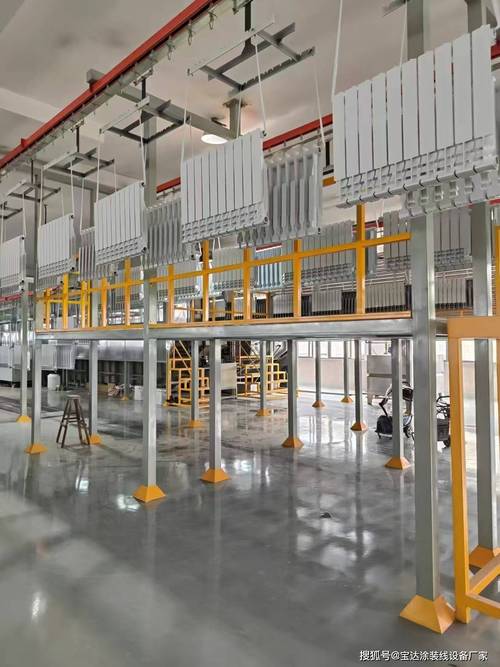
吹得越响的概念,背后藏的坑越多
现在但凡个喷涂设备厂家,出来谈合作都要给你讲“智能制造”“绿色回收”“进口替代”,说自己的线是全无人的,能AI识别工件自动调参数,粉末回收效率能到99%,比进口设备还好用。
我上个月去苏州看一个新上线的所谓智能喷涂线,老板花了120万装的,说是不用操作工。结果那天遇到一批表面带了点切削液油污的工件,AI传感器识别错了工件位置,喷出来的工件全是缩孔,整条线停了俩小时。最后还是喊了个有20年经验的老操作工过来,手动把静电电压调低了10kV,把出粉量降了20g/min,才把问题解决。
你说可笑不可笑?
花了大几十万买的“智能”设备,最后还是得靠老师傅的经验兜底,之前吹的无人值守,不就是给老板看的PPT吗?
还有个行业内没人愿意公开说的难题。
现在整个喷涂设备行业的验收标准,根本没有统一的连续运行时长要求。很多厂家给你试机的时候,就连续跑2个小时,把参数拉到最优,测出来的上粉率、出粉量全是达标的,你看着满意就签合同。等你把设备拉回车间,连续跑8小时,设备的电磁阀温度上来了,响应速度慢了,出粉量的波动直接飘到15%以上。你找人家售后,人家说“我们的验收是按照2小时试机的标准来的,连续运行的情况不在质保范围内”。
现在的国标还是2019年修订的,根本没要求设备必须通过72小时连续满负荷运行的测试,很多小厂家就是钻这个空子,试机的时候参数拉满,你拉回去用就露馅。
我见过最夸张的一个厂家,给客户的设备,试机的时候装的是全新的电磁阀,拉回客户车间的设备,装的是仓库里压了好几年的旧阀。客户用了不到一个月,阀就坏了,找售后,人家说“你们车间电压不稳烧的”,最后闹到市场监管局才赔了钱。
我们车间干了一辈子的老班长常说,喷涂设备好不好,别在厂家的展厅试,要拉回你自己的车间,拿你自己的工件,用你自己的压缩空气,连续跑三天三夜算。
展厅里的设备,接的是专门的进口冷干机,用的是最细的新粉末,当然啥参数都顺。回到你自己车间,管路里的锈渣、压缩空气带的水、工件表面的油污,全是考验设备的试金石。
你们之前找喷涂设备厂家合作的时候,遇到过哪些藏着掖着的糟心事?评论区唠唠?
