我攥着扳手往那边跑的时候,半道就闻见了乙腈的刺激性味道,黄澄澄的反应料顺着夹套的焊缝往下淌,刚反应到一半的头孢中间体,小半罐都流到了地沟里。车间主任蹲在旁边拨电话,脸皱的跟干橘子皮似的,找当初卖釜的厂家,人家客服软乎乎的撂句话:合同里写的质保12个月,这釜都用14个月了,上门维修得收差旅费+配件费,最少8000。
就这事儿,我跟同事吐槽了快半个月。
很多人觉得不锈钢反应釜厂家不就是个卖罐子的?等真漏过一次、赔过一次货,才知道这厂家靠不靠谱,直接关系到你整个车间的生产命脉。
别光吹壁厚,焊道磨平的功夫才是真门槛
上来就问“你家釜壁厚多少”的采购,十有八九是被销售坑过的新手。
扯呢。壁厚真不是越厚越好。我们之前拿游标卡尺测过同规格的10立方反应釜,正规厂家的釜体壁厚是10mm,焊缝余高控制在0.5mm以内,氩弧焊打底,内外焊道全磨平,做完整体固溶处理,晶间腐蚀的渗透深度不超0.03mm。那些凑数的小厂呢?壁厚给你凑到13mm,看着比正规的还厚,焊道就外面磨个亮面,里面焊渣都没敲干净,夹套一憋压,三个月就从焊缝开始渗。
现在市面上做釜体的路线差得远。一种是整体卷板成型,10立方以下的小釜,圆度误差能控制在2mm以内,搅拌轴装上去晃都不晃,就是成本高,比拼焊的贵30%。另一种是分瓣拼焊,价格能压到整体卷板的七成,就是拼缝多,应力集中的地方多,碰到带氢的反应工况,用个两三年就容易出应力腐蚀裂纹。
说个行业里没人主动提的妥协。很多厂家给你报的“食品级304不锈钢”,实际用的是回炉料,镍含量卡在8%的国标下限,根本达不到耐腐需要的8.5%以上的含量标准,甚至有的为了压成本,拿201的边角料掺着做,表面抛个8K镜面,你拿光谱仪打表层根本测不出来,得磨到5mm深才露馅。
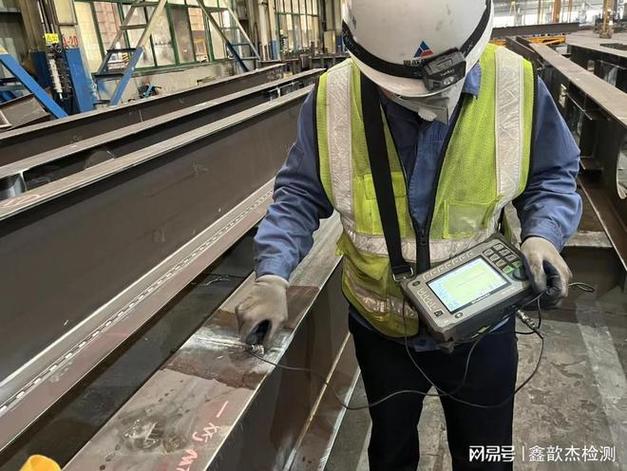
别觉得这是小事。去年有个做日化的客户,买了便宜釜做洗发水原料,用了半年,釜体里的镍离子渗到料里,整批货被客户退回来,损失了小几十万。
同是不锈钢反应釜,换个行业要求差出十万八千里
别觉得反应釜是通用设备,换个应用场景,厂家的工艺就得跟着改。
之前跟山东一个做头孢中间体的客户打交道,人家的要求啥样?釜体内壁的粗糙度要做到Ra0.2,比家里的镜面瓷砖还滑。为啥?医药料容易粘壁,每次反应完要冲的干干净净,不能有一点残留,不然下一批反应的杂质含量就超标,过不了GMP认证。他们之前图便宜找的小厂家,内壁抛的Ra0.8,看着亮,实际手摸上去能感觉到细微的砂眼,每次清釜要冲两个小时,还经常被药监抽检出残留。去年换了我们合作了十几年的老厂家的釜,每次清釜20分钟搞定,检测一次过,人家算下来省的清洁人工、避免的不合格损失,早把当初多花的设备钱赚回来了。
还有个做锂电正极材料的客户,要求更苛刻。人家要的是铁离子析出量控制在0.1ppm以内。为啥?铁离子混到正极材料里,电池的循环寿命直接掉30%。他们之前踩过大坑,买的普通316L材质的釜,铁含量高,反应的时候带出来的铁离子把一批200多万的料搞废了,老板心疼的半个月没睡好。后来找的厂家专门在釜体内壁衬了2mm厚的哈氏合金,才算把这个问题解决。
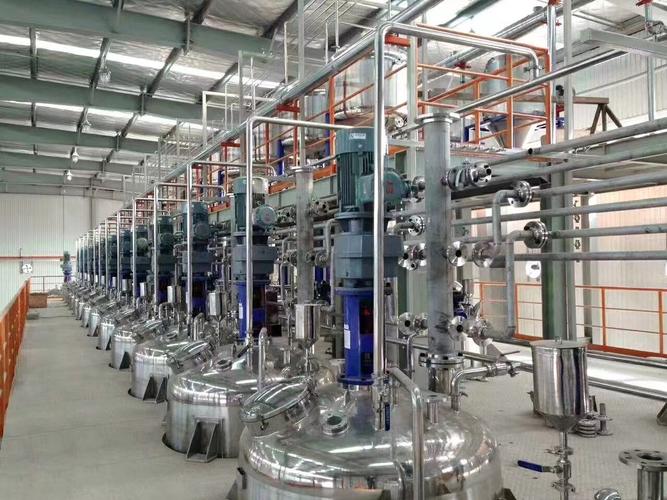
你看,没有万能的反应釜,只有能不能匹配你生产场景的厂家。
现在吹的智能制造,一半是凑出来的热闹
这两年去展会逛,十个不锈钢反应釜厂家有八个在吹自己的智能釜,又是数字孪生又是远程监控,说能实现全流程无人操作。
我凑到展台前看过两次,所谓的智能,就是在釜上装个触摸屏,接个温度传感器,屏幕上跳的参数还是循环播放的演示视频——离搅拌反应的核心区差了30公分,测的都是釜壁的温度,跟反应液的实际温度能差15度,有啥用?
进口替代的口号喊了好几年,我们之前拆过一个德国进口的20立方反应釜,人家的搅拌轴装上去,同轴度误差是0.02mm,我们国内现在能做到的最好水平是0.05mm。差的那点看似不多,但是连续跑5年,轴的磨损量能差出一倍,端面密封件的寿命能差3年,算下来长期使用的成本根本没差多少。
说个行业里没人愿意公开提的难题。现在执行的不锈钢反应釜国标,还是2010年修订的,里面夹套的设计压力标准才0.6MPa,现在很多精细化工、新能源客户的反应压力都到2.5MPa了,标准还没更新。很多厂家就按老标准做,看着完全合规,实际碰到超压一点的工况,夹套都能憋变形,甚至飞出去,上次邻省的厂子就出过这事儿,把车间的屋顶都砸了个洞。
干了这么多年车间,我们老师傅常说一句话:好釜不是焊出来的,是磨出来的。
啥意思?就是你焊的再好,焊道不磨平,不做应力消除,用久了早晚要漏。别听那些销售吹的什么纳米材质、AI控制,你就拿个小铁锤敲敲釜体,声音脆的,壁厚均匀的,再拿个手持光谱仪在釜体上不同位置打三个点,镍铬含量够的,才是能长期用的靠谱设备。
你们之前采购反应釜的时候,碰到过最窝火的糟心事是啥?是材质掺假,还是售后甩锅?
