2026-10-15 20:46:58 分类:商机
上周三早上八点半,检验员小李直接踹开我办公室的门,手里举着游标卡尺,脸涨得通红。
“张工!你来看!这批304的接头,内孔尺寸飘了0.02!”
我叼着烟跟着他走到车间,一摸那台刚装了三个月的新机床的导轨面,温得烫手。
旁边的操作工小周缩在一边,说早上换完班就开始跑,之前都好好的,谁知道突然就出问题。
这台机是上个月从某号称”性价比之王”的数控车床厂家订的,比别家便宜了两万块。
当时采购还说我老顽固,这点钱省下来买劳保用品不好吗。
现在好了。
整批1200个接头,全得返工。
光人工和材料损失,就够把那两万块省的钱吐出来三回。
参数表上的数字,一半是给采购看的
说实话,我干了20年车间,见过的机床没有一百也有八十,踩过的坑比你跑的机床行程还长。
很多人选机床,先翻参数表,看主轴功率多大,行程多长,标称的定位精度是多少。我第一次买机床的时候也这样,被我师傅骂了一顿。
他说,同样标”定位精度0.01mm”,有的厂家是拿激光干涉仪在20度恒温的车间测出来的,有的是在25度的普通车间,空机状态下测的,实际装了卡盘,夹了工件,温度升上去,精度能差出一倍。
这里面有几个数字,是我选机必查的,从来不会看厂家写在表上的漂亮话。
正经做产品的数控车床厂家,床身的时效处理要满72小时,中间还要翻一次面,让内应力彻底散掉。差的厂家48小时就完事,甚至有的根本不做时效,焊完床身就直接上磨床,用个一年半载,床身变形,精度直接掉0.02mm以上。
好的厂家,主轴的径向跳动是控制在0.002mm以内的。差的厂家标称0.005mm,实际测出来能到0.01mm,车铝件还行,车硬点的不锈钢,振刀纹能深到0.01mm,抛光都抛不掉。
还有人纠结硬轨和线轨哪个好,其实哪有什么绝对的好坏。硬轨的承重是同规格线轨的3-5倍,吃8mm的切深不震,适合做大零件、重切削的活。线轨移动快,换型方便,适合做小批量、多品种的精密零件。
行业内从来不会在参数表上明说的妥协——很多厂家为了压成本,把原来配的NSK主轴轴承换成同尺寸的国产杂牌轴承,外观、安装尺寸、标称的转速功率全对,但是跑个半年,轴承间隙就变大,主轴开始窜动,你找售后,人家就推你是操作不当、保养不到位,根本不会提轴承被换了的事。还有的厂家标称自己用的是全闭环控制,结果光栅尺的安装支架是用普通角钢焊的,不是和床身一体的花岗岩基座,车间温度一升,支架变形,所谓的全闭环就成了摆设,实际精度和半开环没差。
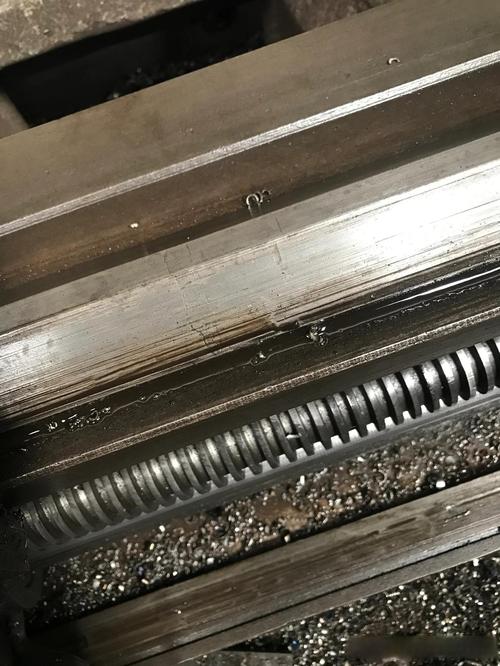 数控车床硬轨导轨面磨损检测现场
我之前拆过一台便宜机床的主轴,拆开一看,轴承上的钢印都磨掉了,明显是换了杂牌货。你说厂家坏吧,他也没骗你,参数都对,就是用的东西不一样。
不是所有厂家,都能接你家的活
很多人觉得,数控车床不就是车个圆嘛,哪家的都一样。
真不是。
我举两个身边的真事。
第一个是做新能源汽车电机轴的老客户,之前找了个专做通用机床的厂家,机是真便宜,13万一台,头三个月跑起来顺得很,每天车400根轴,效率拉满。结果跑了半年,主轴的精度开始飘,车出来的轴的圆度超了0.005mm,装到电机上,转起来噪音大得像拖拉机,整批8000根轴,全退回来,赔了快20万。后来换了专门做汽车零部件专用机床的数控车床厂家,人家给配的是带主轴油冷的结构,连续24小时满负荷跑,主轴温度才升3度,定位精度三年都没掉过。
第二个是做航空航天微型钛合金接头的朋友,零件才指甲盖大,要求表面粗糙度到Ra0.8,尺寸公差0.003mm。之前找了个做大型机床的厂家,机倒是结实,但是快移速度慢,主轴的低转速扭矩不够,车钛合金的时候一进刀就振,表面全是刀纹,根本达不到要求。后来找了个专做小行程精密机床的广东厂家,人家的主轴是电主轴,低转速扭矩够,还带了全闭环的光栅尺,哪怕连续跑1000个零件,尺寸波动都在0.002mm以内。
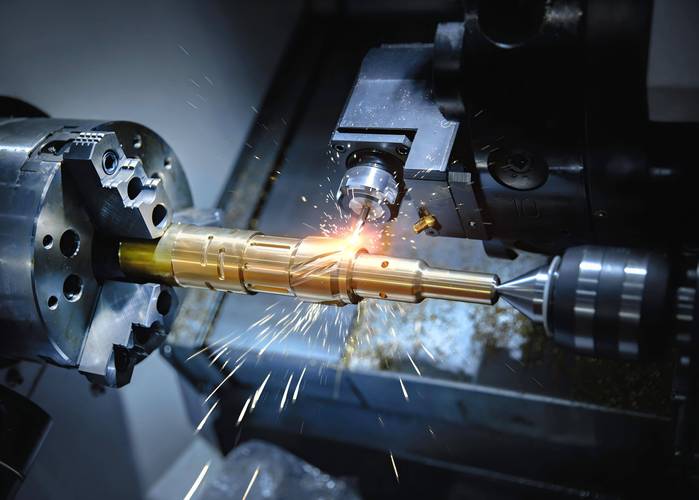 新能源汽车电机轴数控车削加工现场
你看,没有全能的厂家。专做通用机的,你让他做精密小零件,他做不好;专做小精密机的,你让他车一米长的大轴,他的床身刚性根本不够。之前有个老板跟我吐槽,说买机床跟找对象一样,不能光看长得好看(参数漂亮),得看跟你的活合不合拍。
喊了好几年的进口替代,藏着多少没说透的暗礁
这几年国产机床的进步是真的看得到。我们2018年买的那台国产数控车床,现在用了快6年,精度才掉了0.002mm,比之前2012年买的那台台湾机还稳,价格才是当时的一半。
但是问题也真的多。
国产机床的核心痛点从来不是造不出合格的整机。
什么痛点?就是现在大家都喊智能制造,要上MES,要做数字孪生,结果很多数控车床厂家的系统是半封闭的,你要对接自己的系统,他就跟你要接口费,一台机收两万,十台机就是二十万。更绝的是,很多机床的运行数据,厂家在自己的后台能实时看到,但是你工厂的运维团队,根本看不到核心的参数,出了问题,你得等他的工程师从几百公里外赶过来,最少耽误四五个小时,要是赶订单的旺季,光停机损失就够心疼的。
还有个行业内从来不愿公开的难题——现在的机床精度标准,还是二十多年前定的,要求新机床的定位精度在0.01mm以内就算合格。但是现在很多做精密零件的厂,要求的是0.005mm的定位精度,标准没跟上,很多厂家拿符合旧标准的机床,当高精度机床卖,你验机的时候按旧标准测,合格,拉回厂里用,根本达不到你的要求,找谁说理去?还有的厂家,卖机床的时候说”终身精度保修”,结果合同里藏了小字,说精度保修只针对出厂前的3个月,超过3个月,你要自己花钱请人调精度,说白了就是文字游戏。
现在我站在车间里,摸着那台新换的、跑了三个月就出问题的机床,旁边的师傅递过来一瓶冰水,说别气,当年你师傅买第一台数控机的时候,还被人骗了买了个翻新机呢。
我师傅当年跟我说过一句土话:”选数控车床厂家,别听他吹得天花乱坠,你就开机空转俩小时,伸手摸主轴箱的温度,贴在床身上听震动的声音,再看排屑顺不顺,这三个东西骗不了人。”
真的。
那些参数表上的漂亮数字,那些销售嘴里的”行业领先”,都不如你亲手摸出来的温度靠谱。
对了,你们厂里最近换的数控车床,用了多久开始出现精度漂移的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间,我选数控车床厂家只认这几个没人明说的死理
文章链接:https://m.yxqcspc.com/17999/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
