2026-10-16 04:44:49 分类:商机
上周三凌晨两点我接的电话。
听筒里车间主任的嗓子劈得像砂纸磨过——给江苏某汽配厂供的那批刹车卡钳,刚装到客户的喷涂线上跑了300件,漆面就开始大面积流挂。客户的采购经理开着面包车堵在我们厂门口的时候,我手里的搪瓷缸子都没端稳,半缸子浓茶泼在工装裤上,凉得一哆嗦。
这行做久了就知道,喷涂流水线厂家从来不是卖个铁架子就完事的。你卖的不是设备,是客户车间里每天转个不停的生产节奏,是一旦出问题就能让整条线停摆的责任。
别听销售吹得天花乱坠,线体的根儿就在那几个参数上
说白了,喷涂流水线就是把原来工人拿着喷枪站在工件前面喷的活,搬到一条循环的轨道上,按顺序走完前处理、喷粉、固化的全流程,省人工,稳质量。
别信什么“全智能定制”的鬼话。我在车间摸了22年设备,见过太多销售拿着彩页给客户拍胸脯,说自己的线体能适配所有工件的喷涂要求,真等设备拉到现场,才发现转角半径卡不住挂具,工件转个弯就蹭到炉壁,补漆补到工人骂娘。
静电喷涂的临界电压必须卡在68kV上下,差2kV,上粉率就能掉15%。喷涂室的断面风速必须稳定在0.35m/s——低于0.3m/s,漆雾飘得满车间都是,工人上班戴两层口罩都能闻见粉味;高于0.5m/s,带出来的气流直接把刚喷好的漆面吹花,一摸就是一道印子。固化炉三个温区的温差必须控制在±4℃以内,差1℃,漆膜的附着力就差一个等级,做百格测试的时候一刮掉一片。
现在市面上主流的线体分两种路线。一种是地轨悬挂线,结构简单,挂具灵活,能挂形状歪歪扭扭的铸件,转弯的时候也不容易卡,但是缺点也明显——挂具晃,输送过程中带出来的漆雾容易飘到刚喷好的漆膜上,留个小颗粒。另一种是积放式滚筒线,工件放在输送带上,连晃都不晃,适合喷方方正正的板材,但是遇到形状不规则的工件,根本找不到合适的工装固定,价格还比地轨线贵两成。
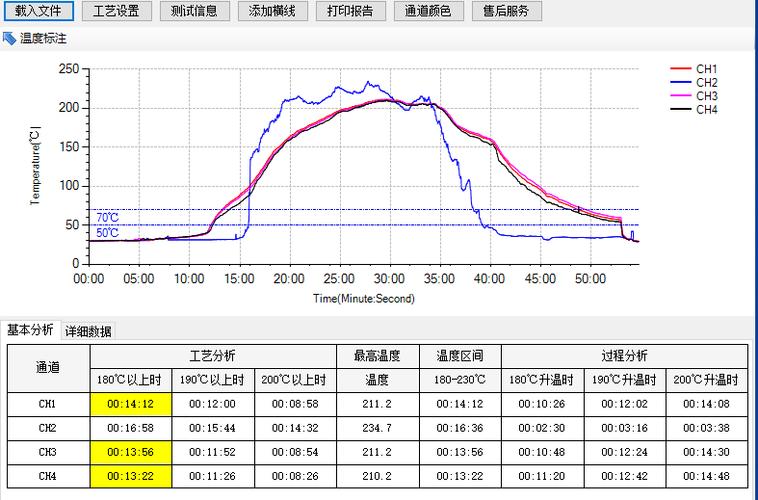 喷涂流水线固化炉温区分布实测数据图
不过话说回来,行业里通常不说但实际在做的妥协,大家心里都有数。要是客户把报价压到成本线以下,厂家大概率会在看不见的地方省材料——最常见的就是把投标方案里写的120mm硅酸铝保温棉,偷偷换成60mm的普通岩棉。算下来每米线体能省420块,一条30米的线,光这一项就能省一万多。客户刚验收的时候,拿测温枪测炉温,都是达标的,毕竟新的岩棉刚装上的时候,保温效果也不差。等用个两年,岩棉吸了漆雾,沉得往下掉,炉壁表面温度能升到65℃,车间里像个大蒸笼,每个月的电费比当初预估的多掏30%。找厂家的时候,人家就说你使用不当,是你自己的工件带进来的漆雾堵了保温层,跟我们没关系。谁都不想接这个话头,反正钱赚到手,售后就拖呗。
同样是喷线,换个行业,要求能差出去十万八千里
你说这能一样吗?家电厂要的是零瑕疵,光伏厂要的是耐造,要是哪个厂家拿着一套参数打天下,那纯粹是想赚快钱砸自己招牌。
去年在顺德蹲了半个月,给一家做冰箱侧板的厂调线。一开始按常规的粉末喷涂参数,电压开70kV,出粉量调到最大,结果喷出来的0.4mm冷轧板上,满是针尖大的击穿点,良率掉得只剩70%。厂老板急得嘴上起泡,说这批货要是交不出去,光违约金就要赔八十万。我们蹲在喷涂室门口抽了三包烟,突然反应过来——这板太薄了,静电电压太高,直接把板打穿了。最后把电压降到52kV,出粉量调小30%,喷枪离工件的距离从20cm拉到28cm,跑了两小时,良率直接稳到98.7%。
再看隔壁给光伏电站做支架的客户,人家的工件是3mm厚的镀锌钢管,喷的是户外耐候聚酯粉末,要求盐雾测试过1200小时。之前找的小厂家给做的线,固化温度设成180℃,保温15分钟,跑出来的工件拿去做盐雾测试,300小时就开始掉漆,赔了客户27万。我们过去改的线,把原来的两个温区拆了,加了一段210℃的高温区,总保温时间拉到22分钟,现在客户的工件盐雾测试能跑到1350小时,比国标要求还高150小时。
 不同行业喷涂工件上粉率对比现场图
这就是喷涂流水线厂家的核心价值——不是把铁架子焊起来通电就行,是你得知道你的客户喷的是什么东西,要什么标准,才能把参数调对。不然你就是把线体做得再漂亮,客户用着出问题,最后还是要找你返工。
现在的新风口背后,藏着没人敢说的坑
这两年行业的变化确实快。以前我们要花两万多买一支德国进口的静电喷枪,现在国产的喷枪,寿命能到8万小时,雾化效果跟进口的差不了多少,价格才六千多。还有RTO废气处理设备,以前都是环保公司搭着卖,现在我们自己就能集成到线体上,处理效率能到98%,比以前省一半的运行成本。
但是话说回来,这里面的坑真的多。现在没有统一的喷涂线能效检测标准,你说你的线节能30%,我说我的节能40%,全靠嘴说。上次有个厂家给客户报的线,说比传统线节能40%,结果装完一测,因为保温层偷薄,实际能耗比传统线还高15%。
还有那些所谓的“全智能对接MES系统”,很多小厂家的系统是找外面的外包团队做的,数据接口跟客户的ERP根本不兼容,花了几十万装的大屏,平时就是个摆设,领导来参观的时候开一下,操作工该手写记录还是手写记录。我见过最夸张的一个客户,花了一百二十万上的智能线,系统三个月崩了两次,厂家的远程工程师连重启的密码都忘了,最后还是我们的调试师傅过去帮忙弄好的。
我现在每天还是喜欢穿工装,在车间里转,手摸一摸炉壁的温度,听一听喷枪出粉的声音。我们车间的老班长常说一句话——喷线好不好,别听销售吹,别看出厂报告,跑满三个月,摸炉壁烫不烫,看漆雾飘不飘,问工人骂不骂娘,就知道厂家靠不靠谱。
真的,那些写在合同里的天花乱坠的参数,不如你在车间里蹲三天攒出来的实际经验管用。
对了,你们厂里用的喷涂线,用了两三年之后,有没有遇到过当初销售拍着胸脯保证绝对不会出现的问题?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了22年设备调试,我见过喷涂流水线厂家藏在报价单里的那些猫腻
文章链接:https://m.yxqcspc.com/18024/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
