上个月台州的老陈开着他那辆白色的小货车,拉了半车混了铁屑的PC水口料,直接堵在我们车间门口。
他拍着引擎盖骂,说之前找的便宜塑料粉碎机厂家,把他坑惨了——固定刀板的螺栓没做防松,碎了俩螺栓头进了料里,顺着料流进了注塑机,把φ80的螺杆打了三个坑,修一下花了四万多,耽误的三天生产,又亏了小十万。
车间主任老周叼着烟凑过去,翻了翻他拉来的料,捏了个铁屑在手里搓了搓,第一句话就是:“那家给你报的刀板硬度是多少?是不是跟你说HRC55?”
老陈愣了,说对啊,人家合同上写得明明白白。
“那就是没给你测过。”老周吐了个烟圈,“这种小厂的刀板,实际测出来也就HRC48,差7个洛氏硬度,不丢螺栓才怪。”
刀板差2个硬度,能让你亏掉半个月的利润
干我们这行快22年,我见过太多厂家拿参数当幌子。普通塑料粉碎机的刀板,行业标称是合金钢材质,硬度HRC55-58,这个硬度是什么概念?连续碎800小时的PET瓶片,刀口只会有轻微的磨损,拆下来磨个半小时就能接着用。但那些低价的塑料粉碎机厂家,给你用的是回收料做的合金钢,测出来硬度也就HRC48,差7个硬度,碎10吨料刀就卷边,本来能撑800小时的机子,300小时就得停机磨刀,算下来光停机损失都够买半台新机子了。
还有个更隐蔽的参数——刀间隙。正规厂子装刀的时候,会把动刀和定刀的间隙调到0.1-0.3mm,这个间隙下碎出来的料均匀,粉尘少,还不容易卡料。我见过太多小厂家,装刀的时候连塞尺都不用,拧上螺丝就完事,间隙能拉到1mm以上,碎同样的料,粉尘量能多30%,那些细粉卖都卖不出去,只能当垃圾扔。
现在主流的刀架就两种方案,一种是装配式的,用螺栓把刀固定在刀架上,换刀方便,整体成本能比整体焊接的低15%;另一种是整体焊接的刀架,焊完了再上铣床精镗内孔,刚性特别好,碎硬料的时候不会晃,但加工成本高,换刀要拆半天。
不过话说回来,行业里从来不会明说的妥协是什么?几乎90%的中端塑料粉碎机厂家,都会在焊接位置偷工减料。本来要求焊8mm厚的加强筋,实际只焊3mm,外面喷上厚厚的黑漆,你买的时候掂着重量差不多,根本看不出来。等你用了两三年,碎硬料的时候冲击力把焊缝震裂了,刀架晃得厉害,碎出来的料全是大小不一的块,找售后人家还说你是操作不当。
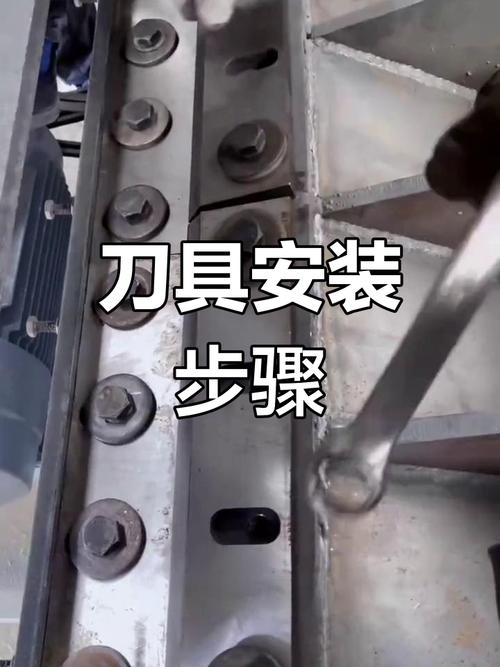
我上次去河北沧州的一个小厂子,车间里的焊烟飘得人睁不开眼,刚焊好的刀架连焊渣都没敲干净,就往机身上装。人家采购跟我打哈哈,说“反正客户又不会拆开机身看里面,用个三四年坏了再说,哪有那么多讲究”。
你说这叫什么事?
别信“通吃所有塑料”的鬼话,不同行业的要求差远了
好多销售跟你吹,说自家的塑料粉碎机什么料都能打,软的硬的脆的韧的,通吃。纯扯。
就说山东滨州那个做一次性PP餐盒的客户,去年找的厂家给他配了台普通碳钢材质的粉碎机,结果碎出来的料去做食品接触检测,铁析出量超了国标两倍,整批20吨的料全给退了,损失快二十万。后来找我们配机子,我们给他把所有和料接触的部位,从刀板到筛网到料腔内壁,全换成304不锈钢的,连固定螺栓都用的不锈钢材质,他用了快一年,从来没出现过析出不达标的问题。做食品级的料,你拿普通碳钢的机子去打,磨下来的铁屑混在料里,检测不过关是小事,真要是出了食品安全问题,那厂子都得赔关门。
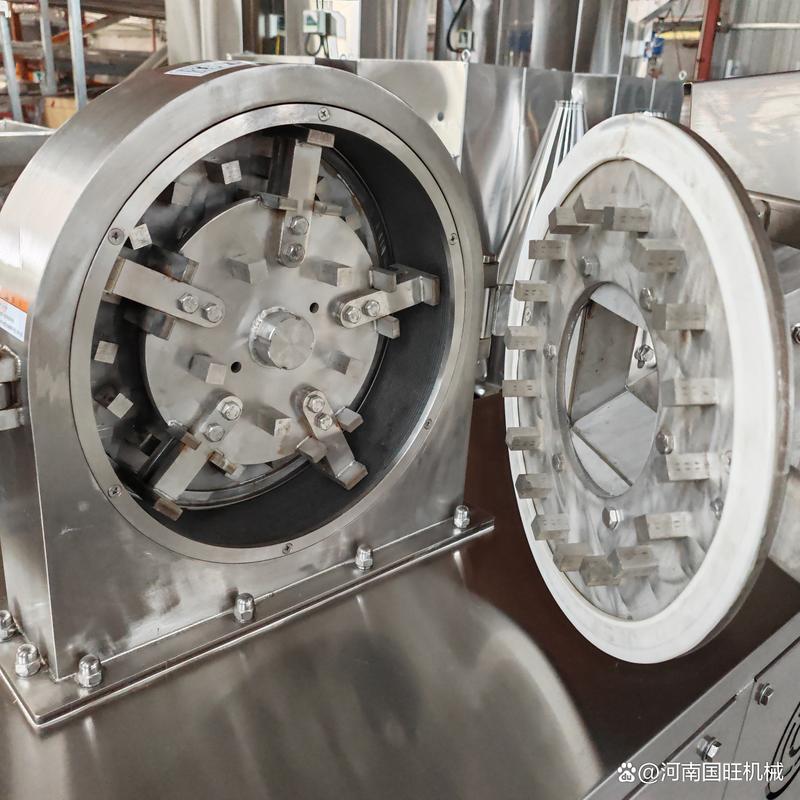
还有东莞那个做改性PA的客户,他们要碎的是加了30%玻纤的增强料,磨性特别强。之前找的塑料粉碎机厂家给他配的是普通合金钢刀板,他一个月要换两次刀,每次换刀连工带料花四千多,还得停机半天耽误生产。后来我们给他换了镶硬质合金刀头的机子,刀的寿命从原来的30天直接涨到180天,算下来一年光换刀的成本就省了三万多,还不算停机的损失。
你看,同样是塑料粉碎机,做食品级的要的是不污染料,做改性料的要的是耐磨,要是把给改性厂配的高耐磨机子卖给做餐盒的厂家,那客户反而会嫌刀太硬,磨下来的金属屑多,检测过不了。哪有什么通吃的机子,都是分场景配的。
智能化喊得震天响,可藏在水下面的礁石没人提
现在跑市场,不管大小塑料粉碎机厂家,都在喊自己的机子是“智能款”——带电流传感器,能实时监测刀的磨损程度,能算每小时的粉碎产量,能连工厂的MES系统,不用人守着。还有的配了负压除尘装置,粉碎的时候粉尘不会飘出来,符合环保要求。更别说现在的国产机子,性能能达到同价位进口德国机子的80%,价格才是人家的三分之一,中小企业现在根本没必要花几十万买进口机子,这点是真的进步。
但有个事,行业里没人愿意公开说。
现在执行的塑料粉碎机安全标准,还是10年前定的。标准里要求,只要打开料仓的安全门,机子就得立刻断电,防止有人伸手进去掏卡的料被卷进去。但实际呢?我见过至少一半的塑料粉碎机厂家,给客户发货的时候,直接把这个安全联锁的线给短接了。为啥?因为客户觉得清料的时候,开个门就得等机子停,太麻烦,短接了之后开门也能转,清料快。客户自己也愿意,甚至主动要求厂家给短接。
可这是拿人命换方便啊。前年江苏有个做塑料回收的厂,就是因为安全联锁被短接了,一个工人伸手去掏卡在筛网位置的料,手直接被卷到动刀里,断了两根手指,最后厂家赔了二十多万。那个卖机子的塑料粉碎机厂家,到现在都没把这个事在行业里说,怕坏了自己的名声。
还有个更没人提的问题——标准里根本没有强制的噪音要求。好多机子跑起来噪音能到110分贝,工人在旁边待俩小时,耳朵都嗡嗡的。环保来查的时候,就给机子套个厚隔音罩,查完就拆了,反正没人天天盯着。
我在车间待了22年,攒了个土规矩。
买塑料粉碎机,别光看销售给你报的参数有多好看,也别光比价格。你就开机碎10分钟料,伸手摸一下机身的震动——震得你手心发麻的,刀架肯定没焊牢,用不了两年就得散架;再凑过去听碎料的声音,脆生生的,说明刀间隙调得准,刚性好;要是声音发闷,像敲破锣似的,那铁定是刀钝了,或者刀架的焊缝没焊满。
干机械这行,从来不是参数越高越好,是细节够实才行。
对了,你们找塑料粉碎机厂家合作的时候,碰到过最离谱的减配是什么?是刀板硬度不达标,还是安全联锁被偷偷短接了?评论区唠唠。
