一批42CrMo的风电螺栓,淬火完按工艺送回火,出来一测硬度,散差快20HB。
客户拉着半车货堵在厂门口,张嘴就要索赔200万。
查来查去,不是操作工偷改了工艺,也不是淬火的温度不对。
是三个月前贪便宜换的那家小回火炉厂家的炉子,上下温差飘得没边。
张师傅蹲在炉边擦汗,烟屁股烫到手指都没察觉,骂了句“这破炉子,比我家那十几年的老电烤箱还不稳”。
挑炉子先别听销售吹参数,先摸三个硬数
干了这么多年,我从来不信销售印在彩页上的参数。
三个数,必须自己现场测。
第一,空载下的炉温均匀性,正规要求是±5℃,差一点都不行。
第二,连续运行72小时的温度漂移,不能超过±3℃,不然跑长批次的活,前面的料和后面的料根本不是一个硬度。
第三,炉门关闭后的漏热率,得低于3%,不然开一次炉门装料,掉温10度,半天缓不过来,纯浪费电。
现在主流的炉子分两种炉衬,一种是传统的重质耐火砖,一种是现在卖得火的全纤维炉衬。
全纤维的好啊,升温比耐火砖的快三分之一,空载能省40%的电,重量还轻一半。
说实话,全纤维炉衬刚出来的时候,我也觉得这东西好,省电又轻便,直到亲眼见着一个客户的全纤维炉衬被料筐砸塌了半面,才知道没有完美的设备。
全纤维的用个3年就塌,保温性直接掉一个档次。
耐火砖的笨,升温慢,装个炉子得等6个小时才能到温,但是架不住稳,10年不塌,温差不会飘。
说到这就得提个行业里大家都心照不宣的妥协。
几乎所有中小回火炉厂家,给你测的炉温均匀性、漏热率,全是空载状态下的数值。
等你装满了工件,尤其是那种大螺栓、厚齿轮摞得密不透风的状态,实际温差能飙到±15℃。
厂家根本不会主动跟你提这个,等你出了质量问题,就甩锅说“你装料太密,影响热循环”。
我18年踩过这个坑,当时找了个南方的小厂家,彩页上印的参数全是行业顶流水平,拉回来装了两批变速箱齿轮,硬度散差超了客户要求的5倍,赔了人家8万的返工费。
那时候才明白,销售嘴皮子再溜,不如自己拿个热电偶,在炉子里上中下左中右插六个点,跑三个小时,数是多少就是多少。
不同行业的活,真不能用同一个标准挑厂家
别觉得都是回火炉,装上去就能用。
不同行业的要求差得能有十万八千里。
就说做风电紧固件的那帮客户。
他们要的是什么?是稳。
12.9级的风电螺栓,装在百米高的风机上,受的是交变载荷,要是回火温度没卡准,螺栓变脆,断一根的损失就是几十万。
之前有个老客户,之前用的是我们合作了12年的那个回火炉厂家的炉子,连续跑了5年,每批螺栓的硬度散差从来没超过5HB。
后来图便宜换了个新厂家,第一批料送出去,装机半年就断了两根,风场直接停了一台机组,算上发电损失快百万。
现在他又把老厂家的设备请回去了,说再也不贪那点便宜了。
再就是做3C精密结构件的客户。
比如做0.8毫米厚的手机铝合金中框,那要求就更刁钻。
中框薄,稍微有点温差就翘曲,后续CNC根本没法加工,还要表面不能有氧化层,不然抛光成本翻一倍。
之前有个给苹果供配件的朋友,图便宜找了个做通用工业炉的厂家,炉子的温控确实准,但是没配充氮保护接口。
出来的中框表面氧化层厚了2个微米,本来一道抛光工序1分钟搞定,现在得抛5分钟,良率直接掉到72%。
后来换了专门做精密件回火炉的厂家,带真空充氮功能,氧化层直接降到0.2微米以内,良率蹭一下升到98%,多花的那点设备钱,三个月就赚回来了。
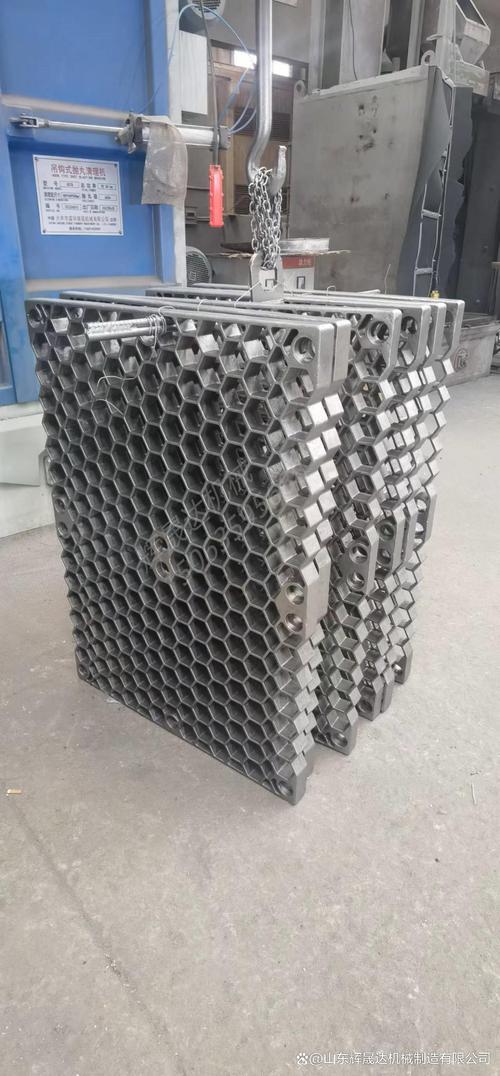
上次有个小老板跟我吐槽,说他买的炉子跟我们车间的长得一模一样,凭什么我们的贵一倍。
我领着他在车间转了一圈。
他那炉子的加热元件是普通铁铬铝,我们用的是镍铬合金,寿命是他的两倍。
他的炉门密封是普通石棉绳,我们用的是硅酸铝纤维盘根,漏热率低一半。
他的温控表是几百块的普通数显表,我们用的是带数据记录的进口表,温度飘了能自动报警。
这哪是一样的东西啊。
现在厂家吹的智能制造,一半是噱头
最近这两年,回火炉厂家的宣传册全变了。
什么AI智能温控,什么数字孪生,什么远程运维,吹得天花乱坠。
说白了,一半是噱头。
之前有个销售来找我,说他们的炉子能靠AI自动识别装料量,自动调整回火时间,能省20%的电。
我当时就让他把系统打开,现场装了半炉45号钢的锻件,看他的系统怎么算。
结果系统跳出来的参数,跟我手动输入的工艺参数一模一样。
合着就是把之前的固定工艺存在系统里,换个AI的名头,多卖你几万块。
对吧,你想啊,要是真有那么神,厂家自己为啥不先把设备的稳定性提上去,反倒花大价钱做这些花架子的功能?
当然也不是全是假的。
现在正经做了十几年的老厂家,确实开始给炉子装温度传感器,连MES系统,能实时存温度记录,出了质量问题能倒查是哪个时间段飘的温。
但是说到行业里不愿公开的难题,真的挺闹心。
现在国标要求,回火炉的有效加热区测试,每年做一次就行。
可实际车间里,炉子天天开,天天装卸料,铁屑掉在加热元件上烧断半根,耐火砖被料筐撞掉一块,三个月温度就飘得没边。
谁能真的严格按每年一次的频率测?
还有现在大家都在拼绿色制造,很多厂家为了凑节能指标,把炉壁的保温层做的特别薄,空载测的时候能耗确实低。
等你用个三四年,炉壁变形漏热,实际能耗比标称的高30%,你找厂家,人家说过了质保期,要修得加钱。
说到进口替代,我也得说句实在话。
之前车间那台德国进口的回火炉,跑了18年,现在测炉温均匀性,还能保持在±4℃。
现在国产的新炉子,刚装的时候测的数确实漂亮,跑个3年,加热元件老化,炉衬变形,温差直接飘到±8℃。
这个差距,真不是靠吹几个参数就能追上的。
我们车间的老主任,干了35年热处理,常挂在嘴边的一句话。
“回火炉好不好,别听销售瞎逼逼,装满料测温差,五度以内是好汉,超了五度,白给都不要。”
这话糙,但是理不糙。
干生产这么多年,我从来不信那些花里胡哨的宣传。
设备是干出来的,不是吹出来的。
你们挑回火炉厂家的时候,遇到过最坑的事是什么?
欢迎评论区唠唠。
