上周三凌晨两点,车间3号折弯机突然抱轴。
冷却液溅得满裤腿都是,凉得人一哆嗦。
小周蹲在机床旁边,手里攥着刚拆下来的模具,指节都捏白了。说上周刚从那家号称性价比最高的不锈钢加工设备厂家拿的配套模具,折第三道的时候就开始跑偏,连带着之前攒了三天的304板,全成了废板。
那个客户是做婴儿辅食加工设备的。对不锈钢表面的要求到了近乎变态的程度——之前我们供了三批货都顺顺利利,就因为这批板折出来有0.2mm的鼓包,人家QA用手一摸就感觉到了,直接把整批货拦在车间门口,扣了三万块尾款。
老板在办公室拍桌子。说早知道就不贪那点便宜,买那家设备比之前的老厂家便宜三万,结果转头就赔了三万,差点把攒了两年的客户关系作没。
别光看参数表,不锈钢加工设备厂家藏的猫腻都在刀头和导轨上
说实话,干了二十多年车间,我从来不信销售递过来的印刷精美的参数表。
那些写着主轴跳动≤0.02mm的宣传页,十有八九是空载测出来的。所有空载测出来的精度参数,都得打个五折再信。
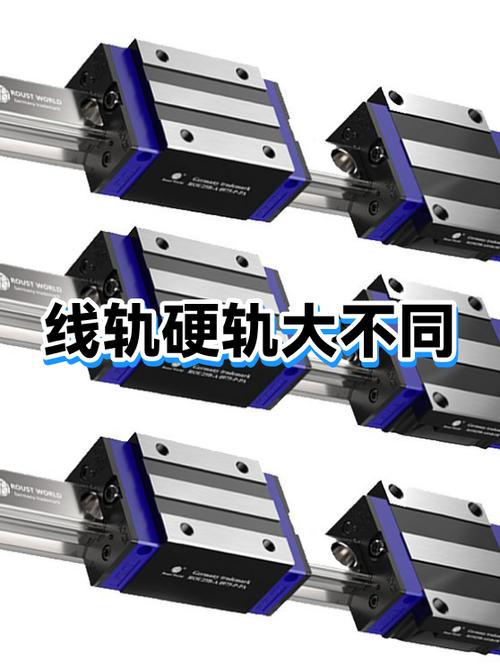
现在做不锈钢加工的设备,主流就两条技术路线:整体淬火硬轨,或者直线导轨。
硬轨的好处是扛造,连续开12小时,主轴的热变形才0.03mm,哪怕你给316L的板开1.2mm的吃刀量,也不会振刀。缺点也明显,噪音大,换型的时候移动慢,光调个后挡料就要多花十分钟。
直线导轨的好处是移动快,换型省时间,屏幕上输个参数,后挡料一秒就到位。但是连续干超过8小时,热变形能窜到0.08mm,加工出来的板厚差直接超了客户的要求。
这时候就得说行业里从来不会印在宣传册上的妥协了。
很多厂家给直线导轨的设备压成本,导轨的预紧力直接调到下限,空载的时候跑起来溜得很,参数也好看。但是上了载连续跑几个小时,导轨的间隙就大到能塞进去一张A4纸,到时候加工的板对角差能到1.5mm,根本救不回来。
我上次给车间选剪板机,特意把厂家的调试工堵在车间里,装了百分表在主轴上,连续开10个小时测跳动。测到第8小时的时候,数值跑到0.06mm,当场就把报价单塞回给销售——之前他拍胸脯说能稳定在0.02mm,全是没带载的时候测的数。
还有个藏在床身里的秘密。床身的重量,是藏不住的刚性指标。靠谱的厂家,床身焊完之后要扔到600度的时效炉里保温24小时,再自然冷却72小时,把焊出来的内应力消干净,不然用个两三年,床身自己就歪了。那些为了压成本的厂家,时效处理最多做8小时,一台机就能省两万多的炉时成本,卖的时候还跟你说”我们的床身经过充分时效处理”。
不同行业的活,找不锈钢加工设备厂家的逻辑完全不一样
之前我总觉得,设备嘛,能切能折就行,通用款肯定比定制款划算。结果栽了好几次跟头才明白,同样是不锈钢加工设备,给食品行业做的,和给幕墙行业做的,根本就不是一个物种。
就说之前退我们货的那个辅食设备客户。人家做的是接触食品的管道,要求加工出来的不锈钢板,表面不能有划痕,不能有残留的铁屑,因为后续要做电解抛光——哪怕有个0.1mm的划痕,装到管道里就会藏污纳垢,过不了食品接触材料的检测。
最开始我们用通用型的剪板机给他们加工,压料脚是硬钢的,压下去就在板面上留个印子,剪出来的板边还有细小的翻边,QA直接把整批货拦下来。后来找的是专门给食品行业做配套的不锈钢加工设备厂家,人家给配的刀片是含钴的M42材质,剪板机的压料脚下面贴了5mm厚的聚氨酯垫,剪出来的板边粗糙度能到Ra1.6,连个毛刺都没有。上次送过去的货,人家直接全收了,还介绍了两个做食品容器的新客户。
食品行业的不锈钢加工设备,压料脚必须贴聚氨酯垫,不然再好的板材也会被压出印子。
再说说做幕墙装饰的客户。就是那种写字楼外面装的3mm厚镜面不锈钢蜂窝板,要求折出来的角是锋利的直角,不能有圆角,而且板的表面不能有任何磕碰——毕竟是镜面的,碰个指甲盖大的印子,装上去就是一块花脸,拆都拆不下来。
之前我们用通用型的折弯机给他们加工,一个班8小时最多出40块板,还得安排两个工人盯着擦表面的压痕。后来换的是专门给幕墙行业做配套的不锈钢加工设备厂家,配的是伺服折弯机,后挡料的定位精度是0.01mm,上下模都贴了软的聚氨酯保护层,折出来的角没有压痕,一个班能出80块板,效率直接翻了一倍。
你说可笑不可笑?之前总觉得通用设备性价比高,结果算上返工的工时、赔的尾款,比直接找对口的厂家贵了两倍都不止。
现在喊智能制造喊得响,藏在水面下的坑也真多
这两年跑展会,十家不锈钢加工设备厂家有八家在吹自己的”智能产线””黑灯车间”,什么自动上料、在线检测、自动分拣,听着特别厉害。
我们去年脑子一热,上了一条号称能24小时无人运行的智能折弯产线。结果呢?不锈钢板的表面带点轻微的油污,上料的机器人吸盘就抓不住,三天两头掉板,还要安排个工人在旁边盯着,和之前的人工线比,也就省了两个搬板的小工,但是设备价格翻了两倍。
还有进口替代的事。之前我们用的折弯机模具都是进口的,一套要十几万,现在国产的不锈钢加工设备厂家做的模具,价格是进口的三分之一。刚开始用的时候,精度确实和进口的差不多,但是连续折1000块板,模具的磨损速度比进口的快一倍。现在我们都是一半用进口模,一半用国产模,混着用,算下来成本能省个四成。
不过话说回来,现在行业里藏着个谁都不愿意公开的难题。
现在执行的不锈钢加工设备精度标准,还是十年前的老版本,比如要求剪板的平面度是1mm/m。但是现在客户做高精度产品,要求的是0.1mm/m,根本对不上。很多厂家给你看的检测报告,都是按老标准做的,等你买回去用了半年,新的行业要求出来了,你的设备根本达不到,再想改,又要花好几万。
还有那个环保的事。很多厂家给设备配的切削液回收装置,就是个样子货,装在上面好看,实际运行的时候根本达不到零排放的要求。查环保的时候就打开,平时就关了——因为那个过滤滤芯换一次就要几千块,厂家根本不会跟你提这个运行成本。等你被环保部门找上门,要整改的时候才发现,当初买的设备根本就不达标。
我们车间老主任退休前说过一句土话:买设备不试长班,等于瞎扯淡。
别管销售吹得有多天花乱坠,你就盯着三个地方看:床身够不够沉,导轨是不是正经牌子,试机的时候连续跑三个小时,摸一下主轴的温度。那些跑半小时就烫得摸不住的设备,说破天也不能要。
干了这么多年,我从来不信什么花里胡哨的概念。车间里的活,都是实打实靠设备干出来的,你对设备偷的懒,最后都会变成废板、赔的款、客户的投诉,砸到你自己头上。
对了,你们车间选不锈钢加工设备厂家的时候,遇过最坑的事是什么?是参数虚标,还是售后找不到人,对吧?
