上个月周三的早会,主任把一箱子退回来的液压阀块“哐当”砸在会议桌上。
“32件,全废。”
客户的质检报告贴在最上面,红章盖得刺眼睛:孔内壁螺旋刀痕,通规不通,整批退货。
小王蹲在车间墙角抽烟,脸皱得像个干核桃。他说上周刚换的那批国产钻头,之前用进口的跑了三个月都没出过问题,换完第三天就开始出这破事。
我伸手摸了摸废件的孔壁,那道螺旋痕摸上去剌手,差一点就把孔磨偏了。
别觉得这是小问题。深孔钻削这东西,平时在车间里存在感极低——机床转着,铁屑排着,没人会盯着看,一出事就是整批报废,连补救的机会都没有。
别拿深孔钻当普通钻孔工序凑活
很多刚进厂的小孩,觉得深孔钻不就是把钻头加长了往零件里钻吗?真不是。
我们车间默认的门槛,孔深径比超过10:1,就得按深孔钻的规矩来。
一般加工的时候,高压冷却的压力得稳定在12MPa上下,太低了切屑冲不出来,堵在孔里就是抱轴。
进给量不敢乱调,枪钻干钢件的时候,0.08到0.15mm/r是最舒服的区间,吃多了钻头晃,吃少了刀面和孔壁硬磨,出来全是刀痕。
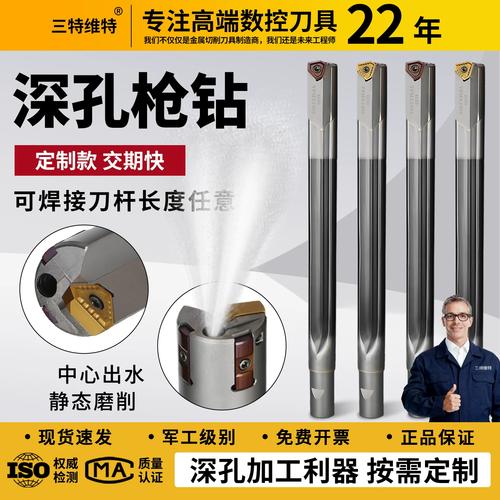
现在行业里主流的两条路线,说白了就是单管枪钻和BTA钻。
枪钻适合小直径、长径比大的孔,精度高,但是排屑空间小,对冷却压力要求高。
BTA钻适合直径大、排屑要求高的孔,刚性好,但是需要在零件上开排屑的让刀槽,前期准备麻烦。
行业里没人明说的妥协,其实大家都在做:很多中小厂为了省前期的工装成本,明明直径超过20mm的深孔该上BTA,硬扛着用枪钻干,把冷却压力硬拉到15MPa往上,看着能排屑,其实钻头寿命直接砍半,干个三五个小时就得换刃,碰到硬点的材料,说不定干到一半就断在孔里。
真别觉得这是偷工减料,算下来换BTA的工装钱,够买三箱枪钻了,小厂扛不住这个前期投入。
换个行业,规矩全变
就说两个我们常做的行业。
第一个是工程机械的液压阀块。
去年接的那个客户,做挖掘机的主控阀,阀块里的交叉阻尼孔,深径比25:1,要求内壁粗糙度Ra0.8,交叉孔的位置不能有台阶。
之前他们自己的车间干,交叉孔的地方总有个小台阶,装上去之后阻尼孔的流量差20%,怎么调都不对。
我们接过来之后,没换贵的钻头,就把进给量从0.12mm/r降到0.09,冷却压力稳在10MPa,装钻头的时候加了个定位导套,先拿废棒料跑合了半小时再上正式活。
最后做出来的孔,交叉孔的位置摸上去平滑得像没加工过,客户测完直接把每年200万的订单全转过来了。
第二个是医疗行业的钛合金髓内钉。
前年接的那个订单,髓内钉直径10mm,中心通孔直径2mm,深径比做到60:1,要求内壁粗糙度Ra0.4,一点刀痕都不能有——毕竟是要埋进人骨头里的,有刀痕就容易藏细菌,出了问题就是人命关天的事。
最开始我们用普通的硬质合金枪钻,转速开2000r/min,进给0.08mm/r,做出来的孔壁有细微的螺旋纹,客户直接退了200件。
后来换了带TiAlN涂层的细晶硬质合金钻头,把转速降到1600r/min,进给压到0.05mm/r,每干10个孔就拿出来重新磨一下刃口,最后测出来的粗糙度刚好卡在Ra0.32,不良率从12%直接降到0.3%。
现在的新动向,藏着看不见的暗礁
这两年明显感觉,之前大家抢着买的进口深孔钻头,现在换的人越来越少了。
国产的TiAlN涂层钻头,寿命能到进口的70%,价格只有三分之一,算下来成本能省快一半,现在我们车间80%的钻头都换成国产的了。
不少厂都在搞深孔加工的自动化,装个机械臂上下料,人不用一直守在机床边,省了不少人力。
那个行业里没人愿意公开提的漏洞,其实现在还在:深孔加工的直线度检测,根本没有统一的强制标准。
很多厂的检测流程,就是加工完拿个通止规塞进去,能过就算合格,根本不查孔在加工过程中偏了多少。
之前我们给一个做风电轴的客户做深油孔,加工完通规全过,客户装上去之后,通油的流量比设计值低30%,拆出来才发现,孔在离端面200mm的地方偏了0.3mm——因为钻头磨的时候有点歪,钻进去之后越走越偏,但是只要孔径够大,通规照样能塞进去,根本发现不了。
为啥大家都不主动提这个?因为要加在线的孔偏检测设备,一台就得大几十万,小厂根本掏不起这个钱,反正只要通规能过,出了问题客户不仔细查就发现不了。
我在车间摸机床的日子,算下来快22年了。
带过的徒弟换了一茬又一茬,每次教他们干深孔钻,我第一句话都是:别想着省那点冷却油,别想着把进给开快点省时间,别觉得钻头磨两下就能直接上活。
老主任之前常说:干深孔的,你跟机床耍小聪明,最后机床就给你甩个大脸——钻头断在孔里,你掏半天掏不出来,耽误的工期够你干三批活。
你们车间干深孔的时候,有没有遇到过钻头断在孔里掏不出来的糟心事?最后都是怎么解决的?
