去年深秋的一个早班,车间外的悬铃木落了一地黄叶子。
客户的质保函“啪”拍在我办公桌上的时候,我正端着搪瓷缸子喝热豆浆。
是个液压阀块的质量问题。
传统工艺铣出来的内流道,积了铝屑,把阀芯卡得死死的,客户的生产线停了整整3个小时,损失算下来快20万。
小李蹲在地上拆阀块,油液混着碎铝屑流了一地,他抬头跟我说,师傅,这要是用咱们那台金属打印机打出来的阀块,内流道是圆滑的弧形,根本不会有积屑的死角啊。
我盯着那块坑坑洼洼的阀块,半天没说话。
这话他不是第一次说。
你以为的高科技,其实是车间里的老脾气
很多人觉得增材制造是啥遥不可及的黑科技。
真不是。
说白了就是把一层不到50微米厚的金属粉铺平整,用激光或者粘结剂把该固化的地方粘牢,一层叠一层,最后堆成你要的形状。
现在主流的两条技术路线,我都在车间摸了五六年,门儿清。
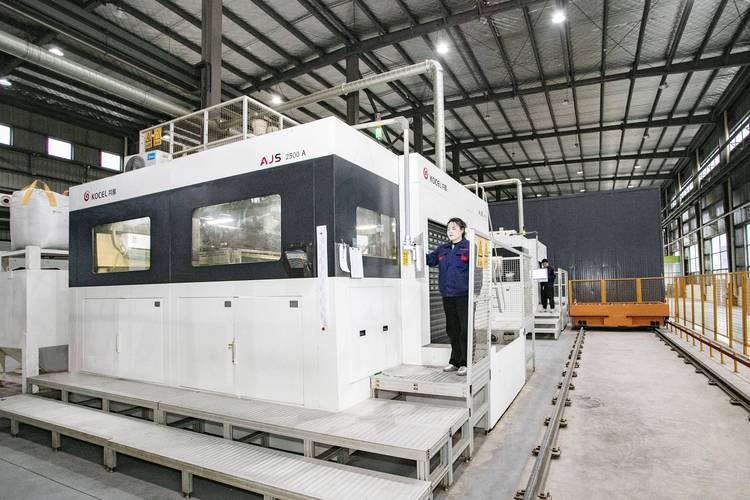
一条是选区激光熔化,就是大家常说的SLM。我们车间那台设备,激光光斑直径是30微米,铺粉层厚通常卡在40微米,打出来的316L不锈钢件,致密度能到99.8%,拉伸强度跟同牌号的锻件差不了多少。
另一条是粘结剂喷射,就是BJ。铺粉层厚能到100微米,打出来的生坯要放到烧结炉里烧,最后致密度大概96%,强度比SLM的件低30%左右,但是打印速度快三倍,成本能省一半。
说个行业里没人愿意在宣传册上写的事。
很多厂家吹自己的SLM设备精度能到±0.02mm。
真要做超过100mm的大尺寸件,谁都不敢把成型腔预热温度拉到标称的200℃。为啥?温度太高,粉末容易粘在铺粉辊上,打出来的面全是麻点。
大家私底下都会偷偷把温度降到150℃。
上次我们打个400mm长的钛合金安装板,一开始按标称温度打,铺粉辊粘了一层粉,打出来的面全是直径1mm的麻点,废了三块料。后来把温度降到150℃,表面是光滑了,打完放了两天,拿卡尺一量,中间翘了0.32mm,跟个弓似的。
这事儿没人跟客户讲。
反正客户拿到手的件,都是经过后处理矫直的,测着是合格的,谁知道它内部憋着多大的应力?
我见过太多人把增材制造吹得无所不能。
真用到实际生产里,不同行业的要求,差得能有十万八千里。
先说航空发动机的燃油喷嘴。
之前传统工艺做喷嘴,要把12个零散的零件焊接到一起,焊缝多了就容易漏,热疲劳寿命也就2000小时。用增材一体化打出来的喷嘴,没有焊缝,表面粗糙度能做到Ra1.6,燃油流过的时候不会积碳,寿命能拉到8000小时。
上次给航发厂做的测试件,我们打了27个,全部过了1000℃的热震测试,循环500次,表面连个细微的裂纹都没有。
这里的要求是什么?
就是要纯。
粉末里不能有一点杂质,成型腔的氧含量必须卡在100ppm以下,不然打出来的件一加热就氧化,直接报废。
换个行业,要求就完全反过来。
比如注塑模具的随形冷却水路。
去年本地一个做汽车保险杠的老板找过来,说之前的模具是直水路,离模腔表面最远的地方有12mm,冷却周期要38秒,一天下来电费都要小一万。
我们用增材给做了模仁的随形水路,不管模腔的曲面多复杂,水路始终离表面3mm的距离,冷却周期直接降到21秒。
算下来,光一年省的电费都能覆盖模具的改造成本。
这里根本不要求啥高强度。
只要导热系数够,水路不漏,打出来的件表面没有麻点就行,哪怕致密度只有95%都不影响用。
风口吹得再猛,坑也得自己踩
现在到处都在说增材制造是智能制造、绿色制造的核心方向。
这话没毛病。
传统机加工,一块100公斤的钛合金棒,最后铣出来的件可能只有15公斤,剩下的全是切屑,卖废钛的价格只有原材料的30%。增材制造的材料利用率能到90%以上,确实省材料,也省成本。
还有之前被卡脖子的零件,比如设备里的振镜,之前一套德国进口的要12万,现在国内厂家做的,3万一套,扫描精度差2%,我们实际用的时候,把扫描速度降10%,打出来的件质量跟之前没差。这两年我们已经换了三套国产的,连个螺丝都没出过问题。
但是有个坑,行业里没人愿意公开提。
就是标准乱。
现在增材制造零件的力学性能检测,基本还是照搬传统锻件的标准。
可增材的件是一层一层堆出来的啊。顺着层的方向,和垂直层的方向,强度能差15%-20%。现在的检测标准根本不要求标注取样方向,很多厂家随便找个强度高的方向取个样,测出来达标了,就敢给客户发合格证。
上次我们接了个客户,拿来别的厂打的吊装用的吊环,按照标准测的拉伸强度完全达标。
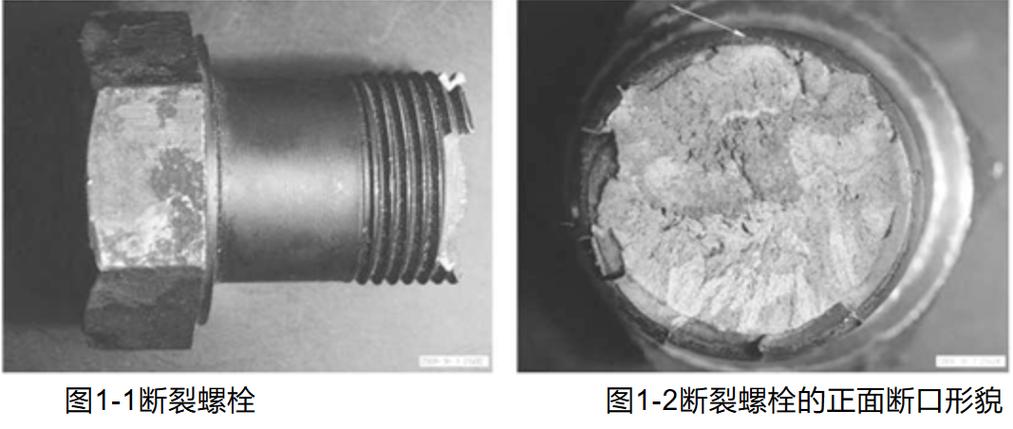
结果实际试验的时候,挂了1.2倍的额定载荷,直接从层间劈开了。
断面一层一层的,跟千层饼似的。
你说这事儿赖谁?
客户敢用,厂家敢供,检测机构敢出报告。真等哪天吊环从天上掉下来砸到人,才知道现在的标准有多滞后。
我在车间蹲了20年,从普通车床到加工中心,再到现在的金属打印机,从来不信那些天花乱坠的宣传。
之前我师傅跟我说过一句土话。
“机床不哄人,手摸过的件,比一百份报告都靠谱。”
这话放到增材制造上,一样好使。
不管你吹的参数有多牛,打出来的件,你拿到手里掂量掂量,表面有没有麻点,边缘有没有翘曲,跟你测出来的报告对不对得上,一摸就知道。
对了,你们车间用增材设备的时候,有没有碰到过看着检测报告全合格,一装到设备上就出问题的件?都是啥原因闹的?
