上个月三号班的小李,加工风电配套的底座,最后三坐标测出来平面度差了0.03mm。客户的拉货车都停在车间门口了,直接把货卸下来,说达不到公差就不要。车间主任拍着桌子骂,说这台老动梁龙门上个月就出了三次问题,怎么不早报。
当时车间里的空气都僵住了。我正蹲在机床导轨边擦防锈油,抬头看了一眼,直接喊人把那堆待加工的坯料吊到我们车间那台高精度定梁龙门五面体加工中心上。
小李当时脸都白了。
他之前用那台老动梁加工,为了省时间,两次装夹就想把五个面都干完,结果第二次找正的时候,垫铁没垫实,跑了两小时就偏了。换这台定梁的就省事,一次装夹,五面体铣头转四个角度,连翻工件的环节都省了。8个小时干完,三坐标测出来的平面度0.012mm,刚好卡在客户要求的0.02mm公差以内。客户的拉货司机都愣了,说之前在别的厂加工同样的活,要三天。
为啥同样是龙门,定梁的就比动梁的靠谱?
我在车间摸了21年机床,从最早的普通龙门刨到现在的五面体加工中心,啥坑都踩过。很多人买机床的时候,一上来就问行程多大,转速多高,根本不看横梁的结构。就拿现在市面上两种主流的龙门结构说,一种是动梁的,一种是定梁的。
动梁的横梁是跟着滑枕上下走的,看起来同跨度下,Z向行程能多30%,价格还便宜两成。但实际用久了就知道,横梁上下移动的时候,重心一直在变,满载切削的时候,横梁的下垂量能到0.02mm。我们之前测过同跨度的动梁机床,在横梁最远端挂100kg的铣头,千分表的指针直接跳了两格。
定梁的就不一样。横梁是固定在两侧的立柱上,根本不会上下动,Y轴滑枕在横梁的导轨上前后走,工作台带着工件左右移动。我们车间这台的全行程定位精度是0.008mm/1000mm,重复定位精度0.005mm,当年验收的时候,我在横梁三个不同位置挂了千分表,在工作台上放了10吨的配重块,连续压了24小时,最后测出来的最大下垂量是0.0028mm,比厂家样本上的标称值还优。
说到这就得提行业里没人明说的妥协。定梁的刚性是好,但是为了保证横梁的不变形,我们这台的120mm厚一体铸造横梁,做完之后在户外放了18个月做自然时效,就是为了把铸造的内应力放干净。代价是什么?工作台的移动速度最快只能到24m/min,比同规格的动梁机床慢了整整1/3。很多销售带客户看设备的时候,从来不会提这个参数,只会跟你吹刚性好、精度高,等你买回来要抢节拍的时候才发现,跑的速度根本达不到预期。
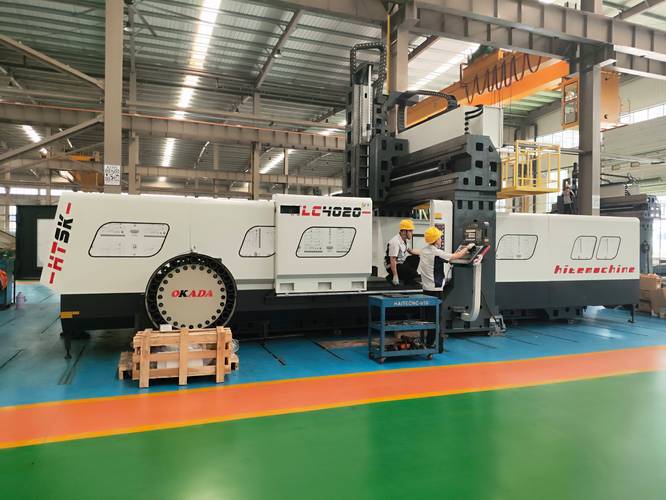
还有那个五面体的核心——自动铣头。很多人觉得只要铣头能转90度就算五面体,真不是。我之前见过小厂仿的铣头,转位之后的重复定位偏差能到0.05mm,带个刀杆切削的时候,偏差直接翻三倍。那种机床加工出来的活,还不如普通三轴机床翻两次工件的精度高。
太坑了。
两种八竿子打不着的活,为啥都抢着排这台机床的产能?
说实话,这台机床刚买回来的时候,车间主任还说太贵,占地方,不如买两台普通的动梁机床划算。结果用了半年,所有难搞的活,都往这台机床上面排。
第一个活是风电配套的底座。江苏那家风电配件厂,之前找我们加工8.2吨重的轮毂底座,要求安装面平面度0.02mm,螺栓孔位置度0.015mm。之前他们用自己厂里的动梁龙门加工,每次三坐标测出来,总有两三个螺栓孔的位置差0.02mm,要返工,光返工的时间就够加工半套了。换我们这台定梁五面体,一次装夹,连铣头转四个角度,8小时加工完,三坐标测出来的最大位置偏差是0.009mm,人家现在每个月固定给我们排40小时的加工档期,说哪怕单价高20%都愿意。
第二个活是汽车覆盖件的大型模具。本地那家模具厂,之前加工SUV车门的冲压模具,要求型面和冲压件的曲面贴合误差不超过0.01mm。之前他们用动梁龙门加工,因为横梁变形,型面的中间位置总是低个0.02mm,要两个老师傅拿着油石研修3天,累的腰都直不起来。后来把活转到我们这台机床上,12000rpm的电主轴,吃刀量0.8mm的时候,机床一点都不震,加工出来的型面,表面粗糙度能到Ra1.6,研修时间直接砍到4小时。上个月他们老板来车间看加工过程,拍着机床外壳说,早知道当初就不贪便宜买动梁的了。
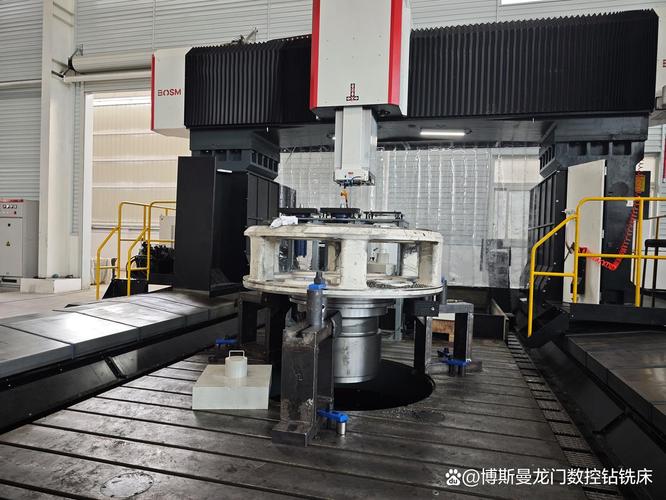
你说这两个活,一个是笨重的钢铁底座,一个是精度要求极高的曲面模具,完全不搭边,为啥都能用这台机床搞定?本质上就是因为它的刚性够,热变形小,不会因为切削力大就飘精度。
喊了这么久的进口替代,藏着多少没摊开说的问题?
现在国内的机床厂都在做高精度定梁龙门五面体,价格比德国、日本同规格的设备低40%,很多之前咬着牙买进口设备的厂,现在都开始试国产的了。这个方向是对的,毕竟总不能一直把高端机床的市场让给外国人。
但行业里有个事,没人愿意公开说。就是现在的精度检测标准,都是在20度的恒温实验室里测的,根本不管你实际车间的使用环境。我之前见过一个厂,去年买了台号称定位精度0.005mm的国产定梁五面体,刚装完在恒温的机房里测,所有指标都达标,等搬到没有恒温系统的车间,夏天三伏天温度升到35度,连续跑8小时,Y轴的定位偏差直接飘了0.02mm,加工出来的模具型面全部超差。找厂家来售后,人家说你的车间温度不符合使用要求,你说这找谁说理去?
我们车间这台,刚装完的时候,夏天跑4小时,精度也会飘0.012mm。我当时没找厂家,自己拿个千分表,每半小时记一次各轴的偏差值,连续记了三天,把不同温度下的补偿值一个个输到系统里。现在夏天车间温度到33度,连续跑12小时,精度的漂移量都不超过0.008mm。这个事,厂家的技术员都不知道,都是我在车间蹲了好几天摸出来的。
干了这么多年机床,我最烦那些拿着样本参数吹的人。机床这东西,不是买回来摆在那就能出好活的。
我们车间的老辈人常说,”好机床是靠手摸出来的,不是靠嘴吹出来的”。你跟它处的时间久了,它哪块容易飘,哪个温度下要补多少值,你心里门清,它才能给你出合格的活。
对了,你们车间的高精度龙门,夏天跑久了精度能飘多少?有没有啥自己摸出来的调机野路子?
