上周二凌晨三点的值班电话,我接起来的时候后颈的筋都是硬的。
是外协的李老板,嗓门大到震得耳机发麻:’张工,你家送的那批20CrMnTi的减速机齿轮,齿圈跳动超了0.12,我这边装配线全停了,你现在过来给我个说法。’
我套上工服往车间跑的路上就猜,肯定是那台用了11年的老数控滚齿机又闹脾气了。
到现场拆开零件一测,果然,第三道工序的滚齿余量偏了0.08,整批120件齿轮,报废了87件,光材料钱就亏了小六万。
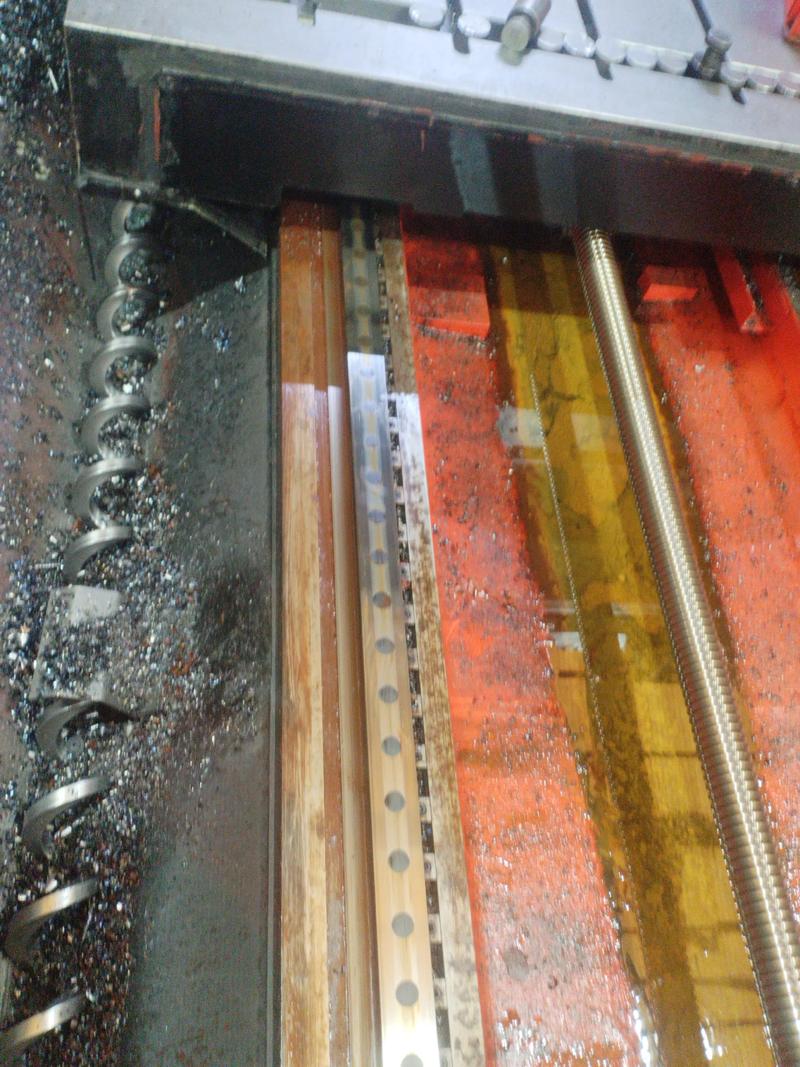
徒弟蹲在机床旁边挠头,说程序、刀具、夹具全核对过,半分错处都挑不出来。我伸手摸了摸机床的进给轴导轨,黏糊糊的——上次保养的小伙子图省事,把导轨油的浓度兑稀了三分之一。
别信手册上的死参数,实际干起来全是妥协
很多刚入行的年轻人,总把机床手册当圣经。
我干了这么多年,只信自己摸出来的数。
说出来你们可能不信,上次有个刚毕业的大学生来车间,拿着机床手册跟我争,说手册上写导轨油可以兑20%的水,我直接把他拉到导轨旁边,让他摸那层黏糊糊的油泥,他脸一下子就红了。
就拿加工20CrMnTi的调质齿轮来说,手册上写滚刀的线速度可以开到120m/min,实际我们车间里,能稳定开到65m/min都算高效的。
为什么?开高了,滚刀磨损快不说,主轴热变形一飘,整批的齿距偏差直接超差。
还有吃刀量,硬齿面精滚的时候,手册说单次可以切0.8mm,我们从来都是分三刀走:第一刀切0.35mm,第二刀切0.3mm,最后精滚留0.05mm的余量,慢是慢了点,但是齿面粗糙度能稳在Ra1.6以内,废品率能压到0.1%以下。
现在市面上的数控滚齿机,主要是两条技术路线:一种是传统的机械齿轮传动主轴配伺服进给,另一种是直驱主轴的全闭环机型。
直驱的机型确实香,换刀时间比传统机型快40%,空载定位精度能到0.003mm,看起来完美无缺。
但是没人会跟你说,直驱主轴的密封件一旦进了切削液,维修费用是传统机型的三倍,而且对车间地基的水平度要求到了苛刻的程度——差个0.02mm的水平偏差,用半年精度就得飘。
这里有个行业内从来不会写在采购合同里的潜规则:厂家宣传的全闭环空载精度,实际装上夹具、滚刀、带切削负载后,直接打六折才算可用精度。
我们买机床的时候,从来不会按厂家给的参数砍价,都是直接按空载精度乘以0.6来算实际工艺能力,这个数,都是几万个零件试出来的,没人会对外说。
说两个我们常接的活,你们就知道不同场景下,数控滚齿机的要求差得有多大。
第一个是新能源汽车的减速器齿轮。
去年给比亚迪供的差速器齿轮,模数2.5,齿数37,要求齿面粗糙度Ra0.4,噪音值要低于55分贝,单班节拍要做到1200件,半件废品都不能有。
当时为了压成本,我们没买进口机,选了一台国产的高配数控滚齿机,比进口机省了40万。
一开始跑的时候,每加工200件就得停下来打一次刀补,不然齿距累积偏差就超了。
我们换了TiAlN涂层的进口滚刀,把线速度稳在80m/min,每45分钟强制换一次刀,连续跑了三个月,客户那边的噪音测试一次过,现在还是我们的稳定订单。
第二个是盾构机的主驱动大齿轮。
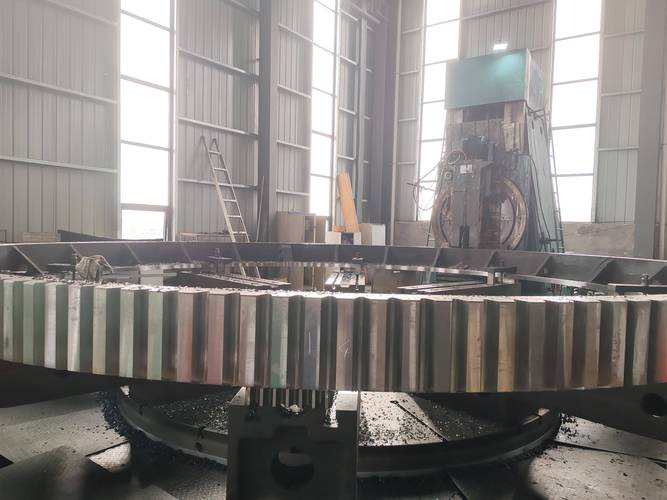
前年接的中铁的活,模数16,材质是42CrMo,淬火后硬度到HRC58-62,单件齿轮就有两吨重,要求齿面接触斑点不低于70%,不能有任何崩刃。
一开始硬滚的时候,滚刀用半小时就崩齿,单件加工时间要12小时,根本赶不上交期。
我们想了个招:把切削液的流量开到原来的两倍,直接冲在滚刀和工件的啮合点上,再把滚刀的前角磨大2度,硬是把单件加工时间压到了8小时。
最后交活的时候,中铁的工艺员过来测,齿面接触斑点刚好72%,他自己都没想到,我们用了11年的老机床,能干出这个精度。
现在都喊进口替代,这里面的坑没人愿意挑明
这几年逛机床展,满眼都是国产数控滚齿机的展位,价格比进口机便宜一半还多,功能写得花里胡哨。
什么在线振动监测、刀具磨损实时补偿、干切削不用切削液,听起来就很先进。
说实话,这几年国产机的进步我真的看在眼里,以前我们根本不敢用国产机干硬齿面的高精度活,现在很多机型,只要保养到位,精度保持性不比进口机差多少。
但是有个事,行业内没人愿意公开说:很多号称’纯国产’的数控滚齿机,核心的数控系统、高精度光栅尺,还是用的西门子、发那科、海德汉的进口件。
看起来整台机器是国产的,实际最核心的控制部件,还是攥在别人手里。
一旦哪天国外断供,别说新机床做不出来,连老机床的维修配件都买不到,这个风险,从来没人写在宣传册上。
还有个更实际的问题:现在很多厂家推的干切削滚齿机,说不用切削液,省环保成本,还干净。
但是现在的行业标准,还是10年前定的,对干切削产生的油雾、金属粉尘的排放浓度,根本没有严格的检测要求。
很多车间为了赶时髦上了干切削机床,连个像样的油雾收集装置都不配,工人干个三五年,肺都要出问题。
这个标准滞后带来的风险,最后全压在一线操作的工人身上,说起来真的闹心。
手册上写的永远是死的,机床的脾气是摸出来的
我们车间里有句流传了十几年的土话:数控滚齿机,三分编程七分保养,剩下九十分靠你摸透它的脾气。
什么意思?
就拿我们那台11年的老三号机来说,手册上写换完刀就可以直接加工,实际我们每次换完滚刀,必须空跑15分钟,等主轴温度稳了再正式进刀,不然精度肯定飘。
还有那台新上的直驱机床,夏天车间温度一旦超过28度,主轴的热变形就超差,我们必须把空调开到26度,多花点电费,也比批量报废强。
这些事,没有一本手册会写,都是我们一个个班蹲在机床旁边,盯着表、测着精度,一点点攒出来的经验。
我见过太多刚毕业的年轻人,拿着厚厚的工艺手册,坐在办公室里编程序,根本不下车间摸一下机床,编出来的程序看起来完美无缺,一开机就撞刀、超差。
干我们这行,从来没有什么放之四海而皆准的公式。
你天天跟机床打交道,就知道它什么时候会抖,什么时候会热,什么时候需要你多停两分钟擦一下导轨。
最后问一句:你们车间天天打交道的那台数控滚齿机,藏着什么没写在手册上的怪毛病?
