2026-10-20 06:21:57 分类:商机
那天刚入伏。
搪瓷缸子还冒着凉气。
小周抱着半桶还没封盖的UV光油闯进来。
劳保鞋上沾的浆料滴在水泥地上,晕开一小片半透明的印子。
我当时就知道,这趟麻烦小不了。
王老板的厂子是做手机壳丝印的,这批光油是赶了三天三夜的产能出来的,印出来的货在灯光下一照,全是针尖大的小亮点,刮都刮不掉,直接整车退回来。
上次那批退回来的光油,到底栽在哪?
我带着小周拆了原料罐,查了高速分散机的出料口,甚至连管道里的残料都刮出来看了,全没问题。
最后绕到车间角落的三辊研磨分散机那,我伸手摸了摸中辊的辊面,沾了点细黑的铁屑。
哦,问题在这。
上个月换中辊的时候,新来的小工图省事,没按规矩跑合,直接把粗料倒进去过了两遍就上机,辊面的微观凹凸根本没磨平,磨料的时候掉的铁屑混在光油里,就成了客户看到的小亮点。
说起来也可笑,现在很多刚入行的小年轻,总觉得三辊研磨分散机是老掉牙的东西,比不上高速分散机、砂磨机先进,真遇到要做高细度、高粘度的料,还是得把这老伙计搬出来。
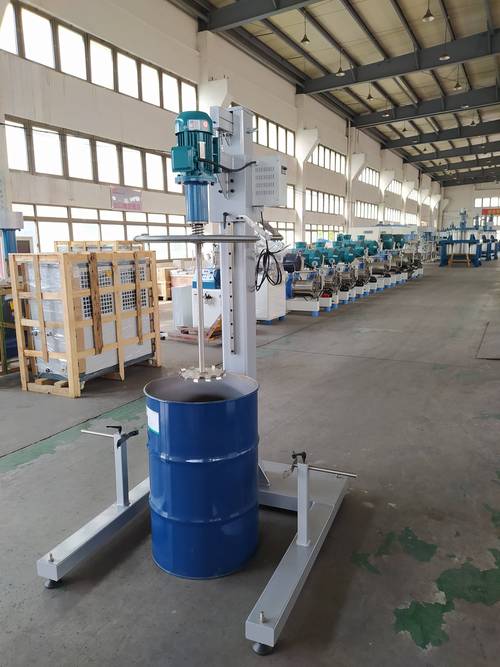 车间老款三辊研磨分散机操作现场
辊子之间的那点间隙,藏着多少没说透的门道
干了这么多年,我从来不会上来就给人讲”三辊机的工作原理是剪切力”这种空话。
你就记三个数就行。
三个辊的转速比通常是1:3:9,进料辊慢,中辊快,工作辊最快,靠辊面之间的速度差把浆料的团聚体撕开。
用来做常规研磨的冷硬铸铁辊,硬度要达到HS75以上,不然磨个高硬度的填料,三个月就出划痕。
进料辊和中辊的初始间隙一般控制在0.15~0.2mm,这个厚度刚好能把粗料喂进去,不会直接把辊子压坏。
现在市面上的辊子就两种主流路线,一种是传统的冷硬铸铁辊,一种是陶瓷辊。
铸铁辊便宜,修起来方便,磨个普通油墨、涂料没问题,就是遇到高硬度的填料容易掉铁屑,污染料。
陶瓷辊硬,没有铁屑污染,适合做电子浆料、食品级的巧克力浆料,就是脆,要是进料的时候掉个金属块进去,直接崩个坑,修都修不了。
不过话说回来,行业里谁都不会明说的是,很多厂宣传的”整体陶瓷辊”,其实就是在冷硬铸铁辊的表面镀了一层0.5mm厚的陶瓷涂层,成本只有真整体陶瓷辊的三分之一,用个半年到一年,涂层磨穿了就开始掉屑,很多客户不懂,等发现的时候已经压了几十万的货。
还有跑合这事儿,规定新辊要跑合48小时,很多厂为了赶产能,直接用粗料过个8小时就上机,看起来辊面亮得能照见人,实则微观的凹凸根本没磨平,做高细度的料肯定出颗粒。
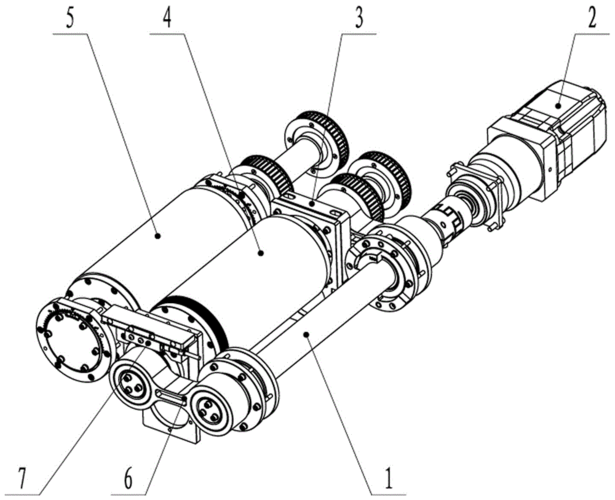 三辊研磨分散机辊间间隙调整示意图
换个行业用,三辊机的脾气完全不一样
很多人觉得三辊机就是通用的,换什么料都一样调,根本不是。
去年给东莞那家做手机壳丝印油墨的李总改参数,他们之前为了提产能,把三辊机的进料速度开得飞快,中辊和工作辊的间隙调到了0.02mm,出来的料细度刚卡着10μm的线,印出来的黑版网点总是虚,客户以为是油墨的问题,折腾了半个月,最后我去了,把进料速度降了三分之一,间隙压到0.008mm,转速比从之前的1:2.5:7调到标准的1:3:9,出来的料细度直接到4μm,印出来的网点边缘齐得像刀切的,李总当时就拍板要再订两台机器。
做丝印油墨的料,粘度不算特别高,就是要细度够,不然印出来的网点虚,所以间隙要压得小,转速比要标准。
前年给苏州那家做新能源导热材料的厂解决问题,他们之前用行星分散机搅氮化铝硅脂,搅出来的料里总有小团聚的颗粒,导热系数卡在1.2W/mK上不去,换了三辊机之后,因为氮化铝的硬度高,普通铸铁辊磨个三个月就出划痕,他们一开始用的是镀陶瓷的辊,半年就掉屑,后来换了整体陶瓷辊,现在做出来的料,氮化铝的团聚率从12%降到2%,导热系数直接冲到2.1W/mK,供到宁德时代的供应链里都没出过问题。
做高导热硅脂的料,粘度特别大,填料硬度高,所以不能用铸铁辊,必须用整体陶瓷的,而且进料间隙要调得稍大一点,不然容易抱轴。
你看,同样是三辊机,换个行业,调的参数、用的辊子完全不一样,哪有什么通用的说法。
现在吹的智能制造,离车间一线还差多少?
这两年厂里进了两台带数显的新三辊机,屏幕亮得晃眼,还能连MES系统,自动记录每次的间隙、转速、进料量,厂家来培训的时候说,这是”智能型三辊研磨分散机”,能替代人工。
可实际用起来呢?
那个自动调间隙的电机,用个半年就有0.002mm的误差,要是不拿塞规校,出来的料细度就差一截。
还有那个在线测细度的传感器,用个三个月就被浆料糊住,测出来的数根本不准,最后还是得靠人拿刮板细度计去测。
现在很多厂家吹进口替代,说国产的三辊机已经能和德国的比了,可实际呢?
有个没人愿意公开的难题:国产的整体陶瓷辊烧结工艺还是差口气,进口的德国辊,辊面粗糙度能到Ra0.02,国产最好的也只能到Ra0.08,做纳米级的电子浆料的时候,剪切力不够,分散效果就是差一截,还不好意思说,总说是客户的原料问题。
再说标准,现在用的三辊机的技术条件还是2010年的,细度检测用刮板,测的是微米级,现在很多客户要的是纳米级的分散,刮板根本测不出来,很多厂就拿着符合旧标准的检测报告糊弄人,等客户上机做产品的时候出问题,再扯皮就晚了。
昨天我在车间,看见小周对着新机器的触摸屏调参数,设的间隙是0.01mm,我掏出兜里的塞规塞了一下,实际间隙比显示数大了0.003mm。
这老伙计啊,从来不吃花架子那一套。
你对它偷的懒,它迟早给你在货上找回来。
对了,问个同行的问题:你们厂里现在调三辊的间隙,是全靠机器的数显表,还是会定期拿塞规校?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间,我把三辊研磨分散机的实底全说透
文章链接:https://m.yxqcspc.com/18272/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
