上周在无锡堰桥的机加工车间蹲了一下午,看着老周蹲在磨床旁边薅头发。
去年他为了省8万块预算,绕开了本地做了二十多年磨床的老厂,找了个网上宣传得天花乱坠的“源头厂家”,买回来的数控卧轴矩台平面磨床刚跑了1200小时,卧轴主轴径向跳动直接飘了0.018mm——之前接的那批给新能源车企做的电池托盘平面度要求是0.01mm,整批300多件工件全成了废铁,赔了小二十万不说,还被客户直接从合格供应商名录里踢了。
太疼了。
我跑了快四十家磨床制造厂,见过太多类似的戏码。很多老板选设备的时候,眼睛只盯着报价单上的数字,觉得能省一点是一点,最后算总账的时候才发现,省的那点钱连停工三天的损失都覆盖不住。
别听销售吹,这几个硬指标摸得到才算数
很多厂家约你看厂,全程把你按在会客室里,投影投出来的全是漂亮参数,销售嘴皮子都磨破了,说他们的设备精度能到多少多少,效率比同行高多少多少。但凡你提一句“想去装配车间看看”,对方立马找各种理由搪塞——什么车间正在赶订单粉尘大啊,什么涉及生产技术保密啊,什么最近车间正在做5S整顿不让外人进啊。这种厂,你转身走就行,半分犹豫都别留。
真正敢让你进装配线的厂家,才敢把品质摊在你面前。你去了能亲眼看到刮研师傅手里的刮刀在床身导轨上刮出来的均匀纹路,能摸到导轨贴塑层的厚度,能看到主轴装配时的扭矩记录,这些东西是装不出来的。那些只敢给你看展厅样机的,样机都是攒了三个月拿出来当门面的,实际卖给你的设备,指不定是从哪个小作坊拉回来的零件拼的。
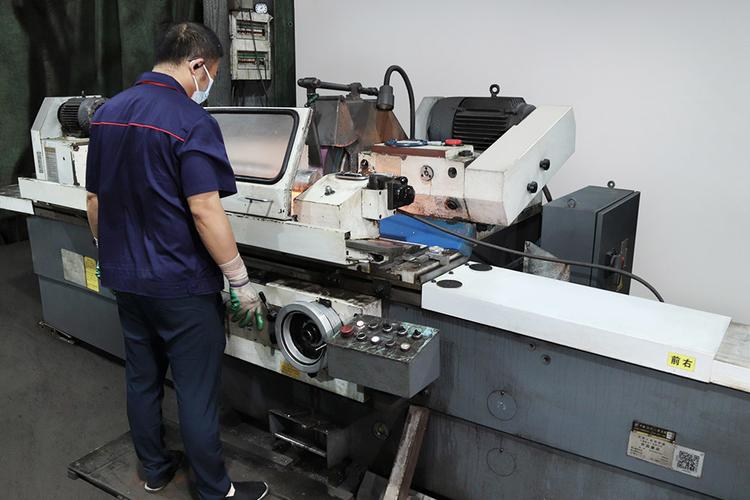
光看车间还不够,得把售后的底摸透。别信销售嘴里的“全国24小时上门”,你直接让对方给3个跟你同区域、同行业的老客户联系方式,自己打过去问两个最实在的问题:上次设备出故障,从你打电话报修到师傅上门,花了多久?上次换个进给丝杆或者砂轮主轴,配件等了几天?我上次帮客户去浙江考察,对方给的三个联系客户全是离厂三公里以内的,说啥24小时上门,结果隔壁苏州的客户上次主轴烧了,配件等了整整12天,客户自己拆了主轴寄回去检测的,这哪是售后,这是添堵。
所有口头承诺都不算数,最终能落到合同上的保障,才是真的。敢在合同里写“设备交付后12个月内,平面度超出标称值30%的,免费上门校准并更换磨损配件”的厂家,才是真的对自己的设备有信心。不敢写这句话的,等你把设备拉回去跑了三个月精度掉了,人家立马甩锅,说你地基没打好,说你操作不当,说你平时保养不到位,半分责任都不会担。
真正能长期合作的厂家,根本不会追着你打价格战
说实话,这行里的套路我见得太多了。那些一上来就给你报个比市场价低20%的价格的,喊着“源头工厂直供”“没有中间商赚差价”的,你多聊两句就露怯——问他床身的时效处理是怎么做的,答不上来;问他主轴的轴承是哪个品牌的,支支吾吾说“跟大牌一样”;问他本地有哪些老客户,翻半天朋友圈给你找个离得几百公里的案例。
我接触过的靠谱厂家,真的很少追着客户打价格战。就说常州那家磨床厂,做了22年数控卧轴矩台平面磨床,销售连朋友圈广告都很少发,老客户介绍新客户的占比能到6成。上次有个做硬质合金刀具的老板找过去,一上来就说要最高配的机型,销售反倒劝他,说你平时加工的刀片尺寸小,选个行程1米的机型就够了,没必要上1.5米的,算下来能省7万多。
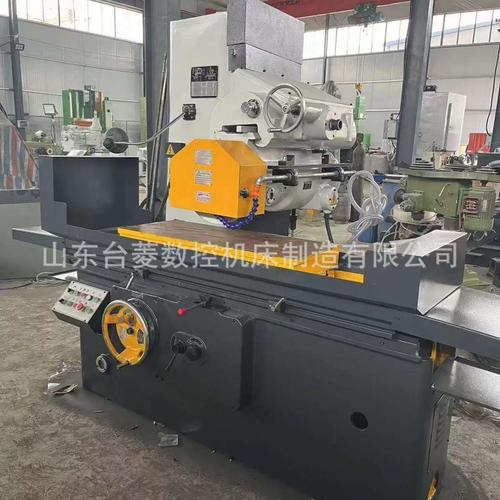
这类厂家的共性其实特别好认:床身都是自己铸造的,厂区旁边就有自己的时效处理车间,不会随便找外地的小铸造厂买了床身回来就攒机;核心配件比如砂轮主轴、数控系统,不会跟你打马虎眼,会直接把配件的采购合同复印件给你看,哪个厂家供的,批次号是多少,写得明明白白;老客户复购率基本在40%以上——你想啊,做机加工的老板都是人精,要是设备不好用,谁会再买第二台?反而那些天天在短视频平台投广告的厂家,你去查他们的客户复购率,连10%都不到,全靠拉新骗第一次采购的客户。
不同采购规模下的签约避坑清单
真的别贪便宜。一台数控卧轴矩台平面磨床,光床身的铸造、时效、刮研就得占近三分之一的成本,那些比市场价低好多的,你觉得人家是做慈善吗?
如果你的厂规模不大,预算就十几万,只需要一台设备应付日常加工,别硬撑着去买进口大牌——人家大牌的售后团队都是服务年采购额几百万的大客户的,你这种小单,就算买了,真出问题的时候,师傅上门的速度可能还不如本地小厂快。就找离你厂区车程在两小时以内的老厂,哪怕配置不是最顶尖的,至少半夜设备出问题了,人家师傅能赶过来给你应急,不会让你对着停转的磨床等配件等一周。
要是你是中型加工厂,一次要采购个两三台,预算大几十万,签合同之前一定要提要求——拿你自己平时加工的最难的工件,去他们的样机上试磨30件。别光看人家拿标准试块磨出来的漂亮数据,那些数据都是调了半小时参数磨出来的,根本反映不了日常加工的稳定性。试磨的时候你就在旁边盯着,每磨完一件就用千分尺量平面度,看是不是稳定在你的公差范围内,这些内容全部要写进合同的验收条款里,别信销售拍胸脯的口头承诺。
要是你是规模以上的制造企业,一次要采购五六台甚至更多,别只跟销售对接了,直接找他们的生产负责人聊。问清楚未来三年的易损件供应能不能跟上,能不能给你的一线操作工人做两次免费的维护培训,后续如果有精度升级的需求,能不能上门做改造。毕竟你一次性投进去几百万,后续的维护成本真不是小数目,别买的时候啥都答应,等你付了90%的货款,再找对接人,人家都换岗位了。
选设备跟找长期合作的伙伴是一个道理。
靠谱的人,从来不会把好处吹得天花乱坠。
