2026-10-21 17:13:56 分类:商机
去年11月17号,我记得特别清楚,那天风卷着梧桐叶砸得车间铁皮门哐哐响。
二班的小周连安全帽都没系稳,冲过来拽我袖子,说3号线的机械手抓着1.2mm冷轧板往800吨冲床送的时候,偏了2公分,直接把模具导柱磕断了。
那声响,现在想起来还太阳穴突突跳。
停线8个小时,换导柱、校模,光直接损失就小6万。
查原因?跟小周半毛钱关系没有。
是当初选的那家冲压机械手厂家,偷了伺服减速机的扭矩余量。
当初签合同的时候,销售拍着胸脯说“扭矩完全够用”,谁知道冲床每打一次的振动,攒3年就能把齿轮磨出0.1mm的旷量?
就是这种平时你根本注意不到的细节,往往就是捅大娄子的源头。
别光盯着参数表,冲压机械手厂家藏在纸背后的门道
好多人选厂家,上来就翻参数表,盯着那个重复定位精度的数值看。
我跟你说,那数90%都掺水。
正规厂家敢标重复定位精度±0.05mm,都是在空载、25度恒温、空跑10次的理想环境下测的。
真拉到车间满负载跑3个月,能稳在±0.08mm以内的,都算良心厂家。
现在市面上主流的技术路线就两种:一种是关节摆臂式,一种是直线导轨桁架式。
摆臂式的好处是占地小,能拐着弯适配多工位的连续冲压线,但是刚性差,受冲床振动的影响大,跑久了精度飘得快。
桁架式的刚性拉满,定位稳,送料速度快,但是占地大,换线调整的时候费老劲。
这俩路线没有绝对的好坏,就看你车间的实际情况适配。
但是行业里没人跟你说的妥协是什么?
为了压成本,好多厂家本来应该用45号钢淬火的摆臂臂体,换成普通Q235钢,表面喷一层厚黑漆,你从外面根本看不出区别。
别不信,这坑我身边三个厂都踩过。
跑个一年,臂体被持续的振动震得轻微变形,精度直接飘到你没法校模。
还有更离谱的,本来应该配带断电刹车的伺服电机,换成不带刹车的,万一突然跳闸,机械臂直接从半空砸下来,轻的砸坏一摞板料,重的出安全事故。
对了,选的时候记得算扭矩余量。
正规厂家的伺服扭矩,至少要留30%的冗余,别听销售说“刚好够抓料”,真碰到板料有点翘边,抓料晃一下,没余量的话直接就偏。
气爪的夹持力也得卡,我们现在的标准是0.5MPa气压下,夹持力能扛住12kg的板料不打滑,不然冬天温度低,真空度不够,抓着板料半路掉下来,又是一堆废品。
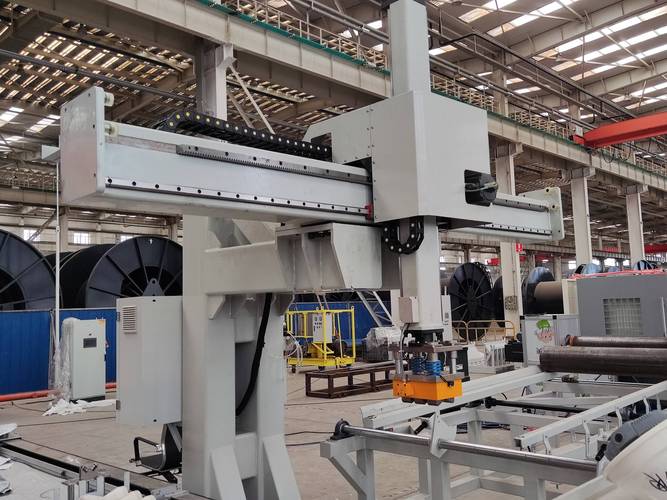 冲压车间桁架式机械手与关节式机械手对比实拍
说回实际用的场景,不同行业对机械手的要求,差得能有十万八千里。
就拿家电行业来说,之前给本地冰箱配套的供应商做线,人家的要求是啥?
0.8mm的镀锌板做冰箱侧板,表面不能有任何一道划痕,不然喷完漆就是个显眼的印子,整批货都要退。
一开始我们图便宜,找了个做通用机械手的厂家,装上去才发现,硬金属气爪直接在板料上压出印子,刮了300多张板,人家供应商的质检员直接把我们拉进了黑名单。
真的,我当时气得差点把销售的名片扔他脸上。
后来换的那家专门做家电冲压线的厂家,给配的是带3mm厚硅胶垫的柔性吸盘,还带真空压力实时检测,一旦吸力不够就自动停线报警,不会硬拽着板料往模具里塞。
跑了快两年,连个划痕都没出过。
再说说汽车零部件行业,前年给本地做底盘加强梁的厂家装线,那料是4mm厚的高强钢,每块18kg重,硬得跟铁块似的。
一开始配的是跟家电线一样的1.5kW伺服,结果抓料的时候臂体晃得厉害,送料的时候偏了3mm,直接把模具冲头崩了,光换冲头就花了2万多。
后来换的专门做汽车冲压配套的厂家,伺服直接上到2.2kW,臂体加厚到8mm钢板,刚性直接拉满,虽然整线成本贵了20%,但是跑了两年,冲了快120万次,精度从来没飘,连个螺丝都没松过。
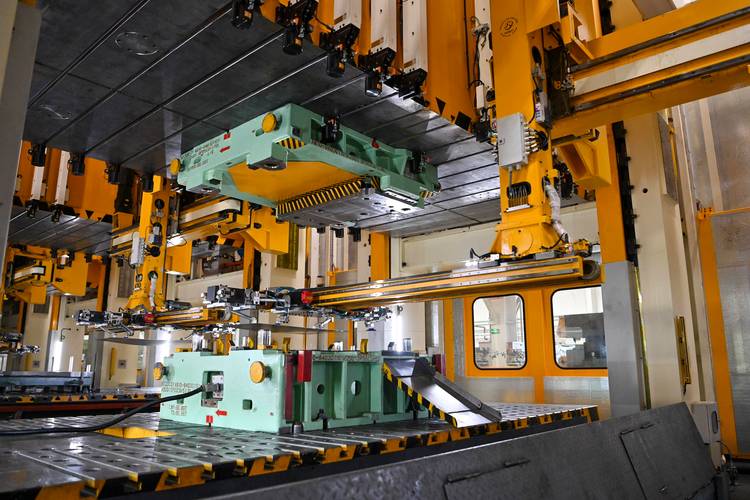 汽车底盘高强钢冲压线机械手抓料实拍
这些年见过的冲压机械手厂家,一半在踩坑一半在跟风
这两年智能制造风刮得大,好多冲压机械手厂家都跟着吹,说自己的设备能对接MES系统,能把冲压次数、故障率、能耗数据全传到办公室的大屏上。
说实话,这东西是好。
但是好多厂家根本不管你车间的实际情况,上来就给你装一堆传感器,整线价格直接贵30%,结果你车间连个稳定的工业网络都没有,数据传三秒卡一下,大屏上的数跟实际对不上,纯纯的摆设。
还有进口替代的事,以前好的伺服减速机全是日本进口的,现在国内供应链起来了,好多厂家都换成国产配件,价格确实便宜了一半,这是好事。
但是行业里藏着个没人愿意公开的难题——
根本没有统一的长期精度验收标准。
啥意思?
你买设备的时候,厂家在自己恒温恒湿的工厂里,空载测10次,给你看精度±0.05mm的报告。
但是你拉回自己的车间,夏天温度能到40度,冲床一天8小时的振动,板料偶尔还有点翘边,跑3个月之后的精度是多少?没人跟你承诺。
真出问题了,厂家就跟你扯皮,说你是模具没校平、冲床振动太大、操作不规范,跟他的设备没关系,扯来扯去小半年,你停线的损失谁赔?
还有那个更要命的安全问题。
现在用的冲压机械手安全标准,还是10年前定的,要求安全光栅的响应时间是20ms。
但是现在高速冲床的节拍都到每分钟30次了,万一机械手出故障,20ms的响应时间根本来不及刹停,真碰到人,那就是大事。
想想都后怕。
选冲压机械手厂家,我攒了20年的实在话
我们车间老主任常说一句话,买设备就像找老黄牛,别光看它跑的快不快,要看它干三年活之后,还能不能跟第一天一样稳。
我踩过的坑多了,现在选厂家,根本不看他吹什么“行业第一”“技术领先”。
就两个要求。
第一,必须把设备拉到我自己的车间,用我自己的板料、我自己的模具,满负载跑3天。
别在他的工厂里测,那地方恒温恒湿,连个振动都没有,测出来的数根本不算数。跑3天,测一下稳定状态下的精度,达不到要求直接拉走,我半毛钱定金都不会给。
第二,本地必须有售后网点,承诺2小时内上门。
别听什么“全国联保”“终身维护”,等他从千里之外派工程师坐高铁过来,我停一天线的损失,都够买半套机械手了。
哦对,还有个小细节,签合同的时候,一定要把“满负载运行3个月后的精度不低于±0.1mm”写进去,别不好意思。
好多厂家看到你提这个要求,自己就露怯了。
干了这么多年冲压,我从来不信什么“性价比最高”的设备。
你当初省的那几万块买设备的钱,后面都要拿停线的损失、换配件的成本、扯皮的精力填回来。
对了,你们车间选冲压机械手的时候,碰到过最鸡贼的厂家,在哪些地方偷过料?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:泡了22年冲压车间,我聊透那些藏着猫腻的冲压机械手厂家
文章链接:https://m.yxqcspc.com/18355/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
