2026-10-21 23:17:51 分类:商机
上周三凌晨两点。
我正蹲在3号机旁边的工具箱上啃凉包子,小周嗷一嗓子从检验台那边冲过来,脸都白了。
“师傅,你快来看!这两小时打出来的M6螺纹,通规卡进去拔都拔不出来。”
包子凉了。
我把半块包子往工具箱上一放,走过去摸了摸螺纹的牙型,拉荒的痕迹一道接一道,根本不是对刀的问题。翻了半小时的加工记录才反应过来——这台机是去年采购部图便宜换的小厂数控车床,当时销售拍着胸脯说,精度跟进口机差不了0.002mm,价格还便宜14万。
我当时就该拦着的。
别光看纸上的参数,藏在机床里的猫腻才是真的
我在车间摸了20年的机床,见过的数控车床厂家没有一百也有八十。太多新手选机,上来就盯着参数表上的重复定位精度看,觉得数字越小越好。
太天真了。
那些全行程带负载重复定位精度,是要在主轴带3mm吃刀量切45号钢的状态下,跑满2小时测出来的数,正规厂家敢把这个数标在手册上——一般是0.008mm以内。那些小厂给你标0.005mm的,全是空载状态下,主轴正转300转,拿千分表贴在卡盘上测的数值,真上了负载跑半小时,精度直接飘到0.02mm,跟我们去年测的那台问题机一模一样。
说到配置的差异,现在行业里主要走两条路线:线轨和硬轨。
线轨的好处是移动速度快,空载定位精度高,适合做轻切削的批量小零件。缺点是刚性差,接触面小,吃刀量超过2mm就容易震刀,长期跑下来磨损快。硬轨就不一样,导轨面淬火后硬度要到HRC58以上,刚性足,抗振性强,重切削的时候稳,就是移动速度慢,得定期刮研维护,前期投入成本高。
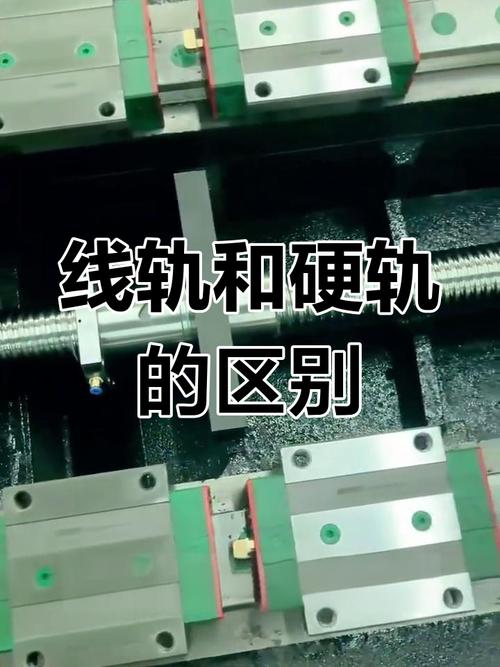 数控车床硬轨与线轨结构对比实拍图
还有个大家都知道,但没人愿意在公开场合说的妥协。
现在全行业都在喊进口替代,要把进口数控车床挤出去。可真到了做核心精密工序的时候,哪个厂子敢直接拿新的国产机顶上?都是把国产机安排去做开粗,大余量切削,留个0.5mm的余量,半精和精加工的工序,还是留着那台用了十几年的旧进口机。毕竟真要是精度飘了,一批零件报废就是几万十几万的损失,谁也担不起这个责任。
说到配置的坑,我印象最深的是主轴的轴承。正规厂家配的是P4级的角接触球轴承,7014型号的要装4组,保证3000转转速下的振动值在1.2mm/s以内。那些小厂为了省成本,就装2组轴承,我去年测过一台同类型的机,3000转的时候振动值直接冲到4.7mm/s,切出来的零件表面全是振纹,粗糙度根本达不到要求。
不同行业的活,真不是随便找个数控车床厂家就能接的
别觉得所有数控车床厂家的机都能通吃所有活。工况不一样,对机的要求差得远了。
就说做汽车零部件的厂子吧。我认识的一个本地汽配厂,一年要做12万件转向节轴,材料是40Cr调质,要求尺寸一致性在±0.01mm以内,表面粗糙度Ra1.6,还要24小时连轴转不能掉链子。之前他们贪便宜找了个小厂家的机,跑了三个月,主轴轴承间隙磨大了,一批2000件的轴,外圆尺寸差了0.03mm,全废了,光赔主机厂的违约金就花了8万。后来找我们推荐的本地做了20年的数控车床厂家,配了恒温主轴和自动排屑器,现在跑了快两年,上次测重复定位精度才0.007mm,稳得很。
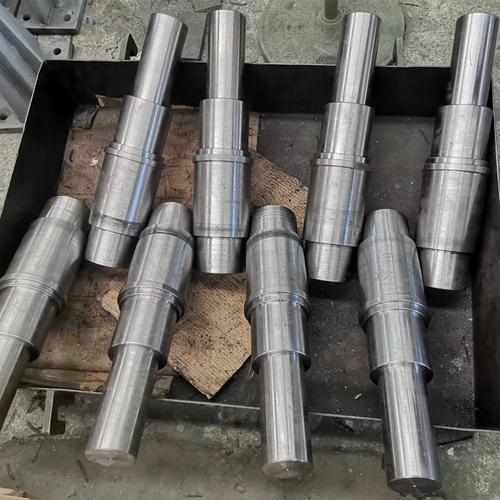 数控车床加工40Cr汽车转向节轴实拍
再说说做航空配套零件的客户。去年有个做钛合金转接座的厂子找过来,说之前买的线轨机,加工的时候震刀震得厉害,表面粗糙度怎么都达不到Ra0.8的要求。我跟厂家的技术员跑了两趟现场,最后给改了配置——把原来的线轨换成贴塑硬轨,主轴扭矩放大20%,专门针对钛合金粘刀的特性调了转速参数。现在加工出来的零件,粗糙度完全达标,刀具的寿命还比之前长了一倍。
你看,根本没有什么万能的机床。做汽配要的是长期稳定性,做航空零件要的是刚性和抗振性,找错了厂家,花再多钱也是打水漂。
现在吹得响的智能制造,背后藏着多少没人说的坑
这两年不管是哪个数控车床厂家,出来谈合作的时候,都要吹两句自己的机带数字孪生,带预测性维护,能实现全流程的智能制造。
我上次陪采购部去展会转了一圈,每个展位的屏幕上都飘着漂亮的实时数据,好像买回去接上系统,就能实现黑灯工厂了。
实际呢?
我们车间去年花了20万上了一套联网监控系统,接了六台机。结果用了大半年,那个所谓的预测性维护模块,从来没报过一次预警。上个月3号机抱轴,系统连个异常提示都没弹出来,后来问厂家的技术员,人家说我们车间的切削液浓度波动大,振动传感器的数值不准,让我们自己多注意。合着花了20万,就买了个电子看板,每天显示每台机转了多少分钟,跟以前记台账有啥区别?
还有个行业里没人愿意公开说的难题。
现在的数控系统,全是厂家自己定的通讯协议,还加密。你买了A厂的机,想接B厂的自动化上下料机械手,人家就告诉你,要接就得掏12万的接口适配费,不然数据传不上去。根本没有统一的行业标准,最后这笔钱,全是我们这些用户买单。
还有那个绿色制造的噱头。好多厂家说自己的机能比普通机省30%的电,我拆过一台这样的机看,好家伙,原来的15kw主轴电机,给换成11kw的了,空载的时候电流是小了,可真带负载切硬材料的时候,电机一直在过载区跑,寿命直接砍一半。这哪是节能?这是偷工减料。
我们车间老主任干了30年机加工,常挂在嘴边的一句话是:买机床跟找搭子干活一样,别听他吹自己能扛多少斤,得看他跟你搭伙干三个月夜班,会不会中途掉链子。
我琢磨着这话太对了。
你们厂里现在选数控车床的时候,是先对着参数表比价格比精度,还是先拉着厂家的老客户问一圈,这台机在同工况下,跑了三年都出过啥毛病?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了20年机床,我眼里靠谱的数控车床厂家长啥样
文章链接:https://m.yxqcspc.com/18369/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
