我在车间摸了20年的铁。
啥厂家的猫腻没见过。
去年三季度佛山那个做PET瓶片的王老板,拉着半吨混了金属屑的碎料堵在我们车间门口,说之前找的那家塑料粉碎机厂家,拍着胸脯跟他保证刀片是进口SKD11的,结果连续跑了4个小时,三块刀片直接崩成碎块,把22kw的电机轴都打弯了,一开机整个车间的玻璃都跟着震。
我当时正在擦游标卡尺。
出去一看,那碎料里混着的刀片碴子,闪着冷光。拆下来一测刀片硬度,才HRC42,连普通弹簧钢的水平都到不了,哪是什么SKD11。
那些写在说明书里不会说的技术细节
别听那些销售吹什么“万能粉碎”“高效节能”,核心的东西就那几样,藏在细节里。
先说刀隙。定刀和动刀的间隙必须卡在0.15mm到0.2mm之间,差一丝都不行。间隙大了,碎料不均匀,扯出来的塑料丝能缠满整个筛网;间隙小了,刀和刀直接蹭,温度能升到200多度,把塑料烤化了粘在刀刃上,半天就得停机清理。
再就是刀片厚度。常规硬料粉碎的刀片厚度不能低于20mm,薄了的话,刀转起来的挠度大,切料的时候抖得厉害,用不了半个月刀刃就崩了。
另外电机匹配。1吨每小时的硬料粉碎产能,必须匹配15kw以上的主电机,少0.5kw都容易在进料多的时候憋跳停,甚至抱轴。
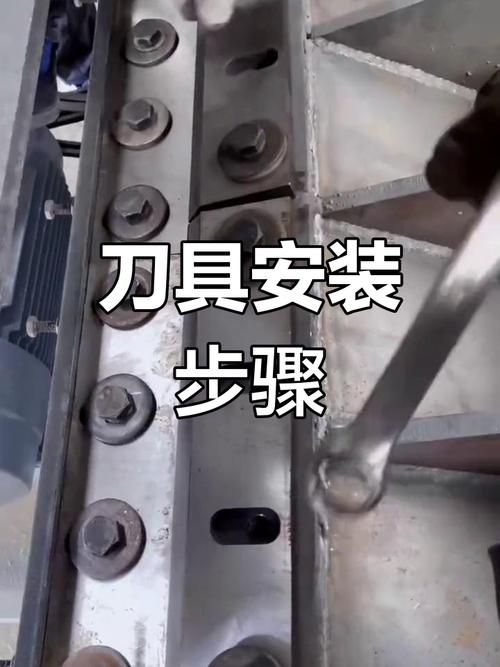
现在市面上的设备,基本就是两条技术路线:爪刀型和片刀型。
爪刀的咬合力强,碰到几百斤的PP机头料,能直接啃进去,不用人工敲碎了再投料,但是碎料粒度差,容易扯出半米长的塑料丝,噪音还大。片刀型的剪切利落,碎料能做到跟小米粒似的均匀,适合软膜、薄膜这类易缠绕的料,但是碰到硬的机头料,刀刃容易崩。
说个行业里没人愿意公开讲的妥协:很多厂家为了压成本,刀架本来该用Q355B的低合金钢板,实际换成Q235的普通铁板,焊完了喷上同色的漆,外行根本看不出来。看着壁厚够,但是连续满负荷跑8小时,刀架就会因为刚性不够变形,本来调好的0.2mm的间隙,能飘到1mm以上,碎料不均匀不说,还容易打刀。
不同行业的需求差,真的比人和人的差别还大
别觉得塑料粉碎机都是一个模子刻出来的,用在不同行业,要求能差出十万八千里。
就说宁波那个做汽车门板的李老板,之前贪便宜找的小厂家,筛网用普通A3钢板钻的孔,用了3个月,筛网被硬料磨出个洞,掉进去的铁屑顺着回掺的料进了注塑机,直接把型腔刮出一道2mm的深痕,一晚上报废了200多套门板,光损失就十几万。
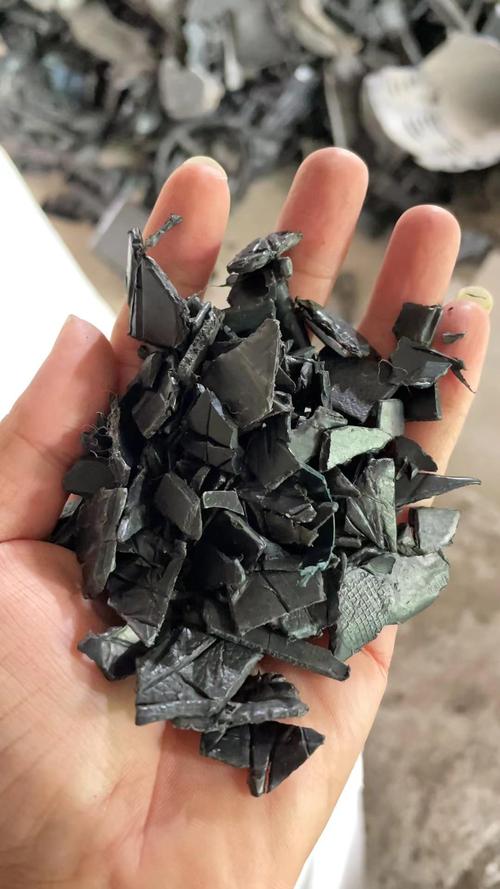
后来找我们做设备,我们给他把筛网换成高锰钢淬火的,进料口加了三层磁吸,现在用了快2年,筛网没磨穿过,铁屑也没再混进去过。毕竟汽车内饰的料,哪怕混进去一点金属屑,出来的门板就会有料花,根本过不了主机厂的质检。
还有义乌那个收快递膜的张姐,之前买的设备是普通平刀的,软膜一进去就缠在刀轴上,两个小时就得停机拿铲子往下刮,工人一天下来胳膊都肿了。
我们给她改的斜刃动刀,刀轴上装了弹簧压着的刮刀,每转一圈就把缠的膜刮下来,现在连续跑8小时不用清机,产能比之前高了4成。她上次给我们送了一筐自家种的蜜橘,甜得很。
吹得震天响的新动向,藏着多少没说透的风险
这两年很多塑料粉碎机厂家都在赶时髦,给设备加物联网模块,能在手机上看转速、看刀的磨损、看电机温度,听着挺高级。
还有之前大家抢着买的德国进口设备,一台要小一百万,现在我们做的同产能的设备,刀的寿命跟进口的差不了多少,价格才三十多万,很多之前用进口设备的客户,都慢慢换国产的了。
但是说个掏心窝的话,现在的检测标准真的坑。你去看国标里的噪声要求,是测设备空载时候的数值,很多厂家为了过检,空载的时候把转速调到1200转,测出来噪声达标,等设备拉到客户现场,工人为了提产能,把转速调到1800转,带料的时候噪声能飙到105分贝,工人戴两个耳塞都震得耳朵疼。环保来查的时候,厂家早就走了,剩下的锅全是客户背。
还有个更闹心的,现在大家都在做可降解塑料的回收,但是对应的粉碎要求,国标里半字没提。很多厂家拿原来粉碎PP的参数去打PLA,PLA的熔点低,粉碎的时候摩擦生热,直接把料融化了粘在刀上,堵得机器转不动,客户找过来,厂家就说“我们设备符合现有国标”。你说气人不气人,找谁说理去。
前几天车间的老周跟我蹲在机床边抽烟,他说“买粉碎机就跟找对象似的,别听媒婆吹得天花乱坠,拉着满负荷跑一天,看刀架晃不晃,电机烫不烫,碎料匀不匀,比啥合同条款都实在”。
说真的,干我们这行,没有什么一劳永逸的好设备,只有适合你生产场景的实在货。
对了,你们之前跟塑料粉碎机厂家打交道的时候,碰到过哪些糟心的事?
