我攥着刚磨好的麻花钻从砂轮机那边过来,就看见小王的鞋上沾了半片焊渣。
他脸煞白,手里攥着个瘪掉的铜管接头,指节都捏得发白。
上周发去广州的30台冷风机,客户那边装完保压3天,漏了12台。
拆下来的接头往地上一放,焊口像豆腐渣,一抠就掉铜渣。
主任蹲在车间门口抽烟,烟蒂扔了一地,骂采购贪便宜找的那家小铜管焊机厂家——连个上门调试的工程师都没有,卖完机器就失联。
其实干我们这行的都知道,铜管焊机从来不是什么”插上电就能用”的通用设备。
很多销售吹得天花乱坠,说自己的机器”万能适配”,真拿到车间里,啥毛病都出来了。
别光听销售吹,焊得牢不牢全看这几个硬参数
现在市面上做铜管焊机的,主流就两条技术路线。
一条是高频感应钎焊,一条是自动火焰钎焊。
前者干净,没有焊渣,适合批量做密封管路。后者灵活,成本低,适合零散的厚壁管焊接。
但不管走哪条路线,有几个数是半分让不得的。
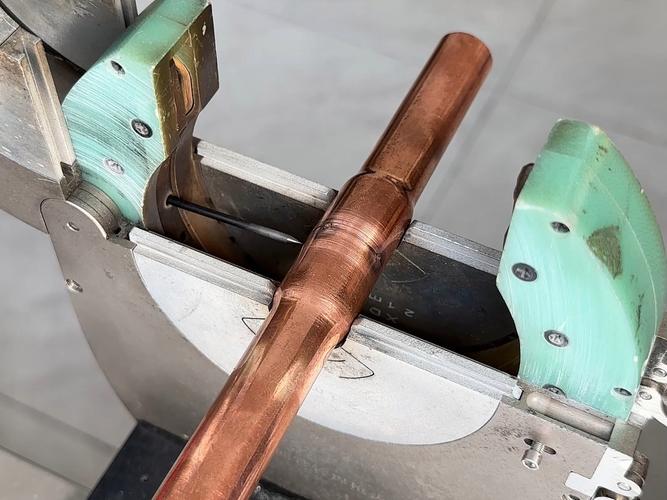
头一样是焊接温度,拿最常用的T2紫铜管来说,接头的稳定温度必须卡在680℃到720℃之间。差20℃都不行。温度低了焊料熔不透,就是虚焊,当时试压能蒙混过关,用俩月就漏。温度高了铜管过烧,晶粒变粗,软得像煮过的面条,拿钳子一夹就扁。
然后是感应圈和工件的间隙。老法师都知道留1.5mm到2mm。留太近,容易打弧把铜管壁打穿个小窟窿。留太远,热效率直接掉三成,焊一个接头要等十几秒,工人赶产量的时候根本等不及。
还有氮气保护的流量。必须不低于8L/min。不然焊口内壁会生成一层黑硬的氧化皮,用个三五年,这层皮被制冷剂冲下来,堵在毛细管里,整个制冷系统都得瘫痪。
说到这里就得提个行业里从来不会写在宣传册上的妥协。
很多铜管焊机厂家为了压成本,把原来配的120kW高频电源,偷偷换成80kW的。对外说这是”节能升级款”,比老款省电30%。
实际呢?功率不够,焊厚壁管的时候升温慢,工人为了赶产量,要么把感应圈往工件上怼,间隙留个0.5mm,打穿了就拿焊料补。要么把氮气流量关到3L/min,省点气钱。最后焊出来的东西,当时试压可能真的不漏,但是用个一年半载,振动两下就裂。
你去找厂家说理,人家说你操作不规范,跟机器没关系。
我之前也以为,只要参数卡得准,一台机器能通吃所有活儿。
直到我们连续踩了两次坑,才明白根本不是那么回事。
不同行当的活儿,真不是一台焊机打天下
先说制冷行业的场景。就是我们天天打交道的冷风机、冷库管路,焊完的接头要耐1.6MPa的制冷剂压力,最关键的是内壁不能有氧化皮。
前几年我们换了一家铜管焊机厂家,对方一开始说自己的机器是”行业标杆”,结果拉来车间一用,头三个月焊了1200个接头,拆了200个看内壁,全是黑糊糊的氧化皮。
后来跟对方的技术总监蹲在车间调了3天才搞明白——人家原来的机器是给汽车油管焊接头用的,氮气喷嘴设计在焊口侧面,吹出来的氮气只能挡住外壁的氧气,根本进不到铜管内孔里。最后把喷嘴改成长杆,直接插到铜管内孔里,氮气对着内壁吹,才解决了氧化皮的问题。
再说电力行业的场景。去年我们接了一批变电站冷却管路的订单,用的铜管壁厚2.5mm,比我们平时焊的制冷管厚了两倍。要求焊口没有气孔,要通10MPa的绝缘冷却油,半点儿漏点都不能有。
一开始我们图省事,就用原来焊制冷管的那台80kW的焊机。结果焊一个接头要等12秒才能升到温,工人等不及,就把焊接时间拉长,焊出来的铜管软得不行,敲开看熔合层薄得像纸,做油压试验的时候,3个接头漏了2个。
最后还是找原来的铜管焊机厂家,换了台160kW的专用机型,升温3秒就到温,焊出来的接头敲开看,熔合层均匀得很,保压半小时半点儿漏点都没有。
现在的新机器,藏着不少你不知道的坑
这几年跑展会,看各家铜管焊机厂家推的新机器,确实比前几年先进多了。
有的加了视觉定位系统,不用工人对着接头找半天,机器扫一下就能自动对准感应圈,新手也能上手。有的加了数据采集模块,每一个焊口的温度、焊接时间、氮气流量都存在系统里,出了问题能溯源,不用瞎猜是哪个环节出的错。
还有个最大的变化,就是进口机器的日子越来越不好过了。之前我们用的某进口品牌的焊机,一台要42万,坏了等配件要等20天,工程师上门一次的服务费就要大几千。现在国产同配置的机器,12万就能拿下,厂家就在邻市,机器坏了第二天就能带着配件上门修,比进口的靠谱多了。
但是坑也真的不少。
说个行业里谁都不愿公开的事儿。现在的铜管焊机出厂验收,标准里只要求测静态的焊口拉断力,根本没有要求做疲劳振动测试。
什么意思呢?就是很多厂家焊出来的接头,静态拉的时候能承受1000牛的力,看着完全合格。但是实际装在设备上,旁边的压缩机每天要振动好几个小时,做10万次振动测试的话,很多接头直接就裂了。
但是因为国标里没要求做这个测试,厂家就钻空子,根本不会提这茬。等你把设备装出去,客户用个一两年,接头振裂了漏介质,再找过来,早就过了质保期了。
还有的厂家吹自己的机器是”零氧化焊接”,实际根本不是靠氮气隔绝氧气,是在焊料里加了一层防氧化剂。焊的时候看着内壁亮堂堂的,确实没有氧化皮。但是这层防氧化剂会残留在铜管内壁,用个两年,被制冷剂或者冷却油冲下来,堵在阀门或者毛细管里,整个系统都得拆了洗。
你问他为什么要加防氧化剂?人家说”客户要求焊口亮堂”。
昨天在车间,碰到干了30年的李师傅,他蹲在焊机旁边调感应圈的角度,手上沾了一圈铜粉。
他说,选铜管焊机厂家啊,别信展厅里的演示。那些销售在展厅里,拿个薄铜管慢腾腾焊,当然焊得漂亮。
就一条:把机器拉到车间,连开三班,赶产量的时候看它稳不稳。
不挑活,不闹脾气,焊出来的接头不用返工的,就是好厂家。
说完他拧开氮气阀,看着流量计的指针稳在8L/min的位置,点了根烟。
我突然想问问同行们——你们跟铜管焊机厂家打交道的时候,有没有碰到过那种展厅里焊得完美,拉回车间用仨月就掉链子的糟心事儿?都是怎么筛靠谱厂家的?
