上个月三号车间的夜班,凌晨两点的风从卷帘门缝里钻进来,吹得操作台上的测温枪叮铃哐当响。
李哥隔着大半个车间扯着嗓子喊我,说刚压出来的一整盘EPDM汽车密封胶圈,全是表面麻坑,边角的飞边厚得像小拇指。
我们蹲在机子旁边查了三个小时,从胶料的硫化时间查到脱模剂的喷涂量,最后把压板掀起来量温差——我靠,同一块压板,中心和边缘差了13℃。
那台机子是前年贪便宜找的小平板硫化机厂家供的,当时对方拍着胸脯说“我们的加热板温差稳在±1℃,比大厂家还准”。
结果呢?铸铝层薄得像薄饼,用了两年,内嵌的加热管局部氧化,热传导根本不均匀。一整盘2000个胶圈全废,损失快两万。
这事儿真的,你平时觉得平板硫化机厂家就是个卖铁疙瘩的,直到它出问题把你夜班熬到鸡叫,才知道这玩意儿选不对,能把你半条命搭进去。
参数表上的数字,十有八九是空载测出来的
我在车间摸了20年硫化机,从来不信销售给的那本印得精美的参数册。
就说最核心的三个指标:加热板温差、带压平面度、保压波动。
正规厂家的加热板,铸铝层厚度至少要40mm,内嵌的加热管间距控制在80mm以内,长期使用的温差才能稳在±1.5℃。那些小厂家为了省成本,铸铝层压到18mm厚,加热管间距拉到150mm,出厂的时候空载加热测一下温差,看着挺好看,实际一上料、一压合,热量被胶料吸走,温差直接飘到15℃以上。
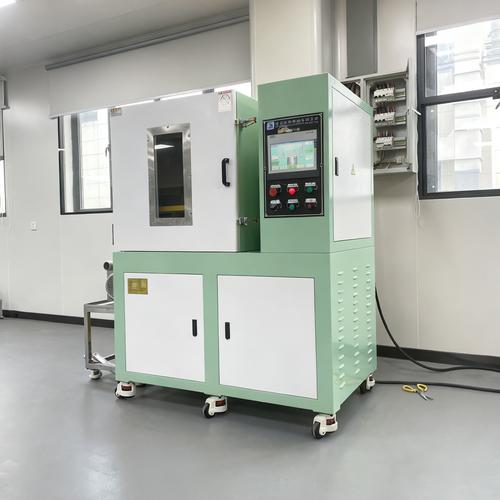
现在市面上两种主流的加热板方案,我门儿清。一种是外敷式陶瓷加热片,采购成本能比内嵌铸铝的低32%,安装也简单,但是用个18个月左右,加热片氧化脱落,温差直接失控,换一次加热片要拆整个压板,停线3天,算下来成本比一开始买贵的还高。另一种是内嵌铸铝加热管,虽然初期投入高,但是用个八九年都不会出大问题,只要定期清理加热管的结垢就行。
这里说个行业里从来不会主动跟客户提的妥协。
几乎所有中小平板硫化机厂家,标称的“压板平面度0.05mm”,全是空载状态下测的。
为啥?因为要测带压状态下的平面度,得配个和设备同等吨位的试压台,一台100吨的试压台就要24万,小厂家根本舍不得掏这个钱。
他们的机子空载的时候,你用塞尺量,压板缝确实小,一上到额定压力12MPa,压板中间因为框架刚度不够,直接翘起来0.12mm。压那种1mm厚的软硅胶片,中间的厚度能到0.7mm,边缘是1mm,做出来的零件根本过不了质检。我上次碰到个客户,买的小厂100吨机子,压出来的氟橡胶垫片厚度公差超了0.3mm,被客户退了三批货,光退货损失就够买两台正规设备了。
还有保压精度,很多厂家标称“保压精度±0.5MPa”,实际用的是普通电磁换向阀,没有比例反馈,保压8小时的压力波动能到±1.2MPa。压那种需要长时间交联的硅橡胶零件,压力掉了,胶料的交联密度不够,装到客户的产品上,用半年就开裂。
别信。
真的,你要是去厂家看设备,别光看销售给你测空载的数,你就要求他上到额定压力,保压半小时,你用塞尺量压板的缝隙,用压力表接在系统上看波动,差一点都别要。
通用款设备,根本满足不了不同行业的刁钻要求
很多采购上来就问,你们100吨的硫化机多少钱,我啥都能压。
扯呢。
不同行业的零件,对设备的要求差得十万八千里。
去年江苏有个做新能源动力电池绝缘片的客户,之前用的普通平板硫化机,压出来的硅胶绝缘片气泡率有8%,每批货要安排两个女工挑两个小时,挑出来的残次片还要当废料卖,一年光损失就有小三十万。
我们给他配的200吨真空平板硫化机,要求压板粗糙度达到Ra0.8,整个真空腔的极限真空度抽到-0.095MPa,压合过程中真空度波动不超过0.005MPa,而且压板带防粘特氟龙涂层,不会把软硅胶片刮出划痕。设备装上去之后,他那批绝缘片的气泡率直接降到0.1%不到,连挑拣的工位都撤了,算下来一年省的人工和废料钱,两年就把设备钱赚回来了。
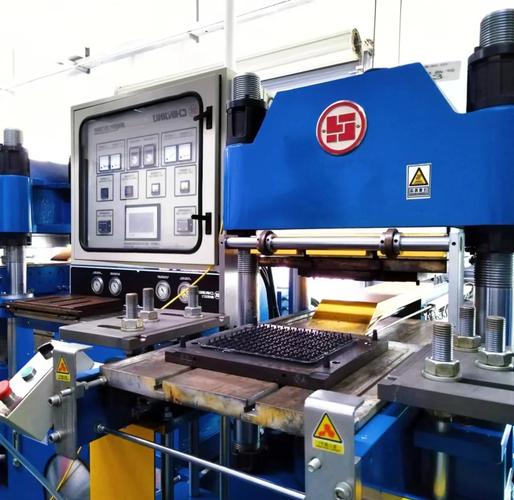
还有山东的一个做石油钻井用氟橡胶密封件的老客户,之前找的小厂家的设备,最高加热温度只能到175℃,但是氟橡胶的最佳硫化温度是180℃,温度差5℃,交联密度就上不去。他之前供到油田的密封件,在150℃的原油里泡72小时就膨胀变形,被油田退了整整三批货,赔了快六十万。后来换了我们的设备,加热板的最高稳定温度能到190℃,长期温差控制在±1℃,压出来的密封件泡168小时,变形率才2%,现在成了油田的定点供应商。
你看,同样是100吨、200吨的平板硫化机,给新能源行业的就得配高真空、高粗糙度压板,给石油配件行业的就得配高温加热系统,你要是拿个通用款去应付,最后铁定出问题。
现在行业吹的智能制造,藏着不少没说透的坑
这两年去展会,十家平板硫化机厂家有八家在吹自己的设备是“全伺服智能款”,能连MES系统,能远程监控参数,能自动调整工艺,节能30%以上。
听着挺玄乎。
我上次拆了三家小厂家的所谓“全伺服设备”,说穿了就是把原来的5.5kW定量泵,换成3.7kW的伺服泵,然后把系统的压力上限从12.5MPa调到10MPa,电机功率小了,看着是省电了,但是标称吨位虚标,标称的100吨最大出力,实际算下来才82吨。你要是压那种需要高压的硬胶料,根本压不实,出来的零件密度不够,耐老化性能直接打对折。
还有个更闹心的事儿,就是现在的行业标准真的跟不上。
现在现行的平板硫化机精度标准,还是2009年修订的版本,里面根本没有对真空度稳定性、带压平面度、长期保压波动的强制要求。也就是说,只要小厂家的设备空载的时候尺寸够,哪怕一上压就翘、温差飘20℃,也能拿到合格的检测报告,光明正大卖给客户。
这不是坑人吗?
我干了这么多年,最烦的就是那种销售跟你吹“我们的设备和进口的一样精度”,结果开机跑合的时候,液压站的油哗哗往外渗,导轨用了三个月就开始拉荒,你说这不是纯纯的误导人吗。
我们车间老机修常说,选平板硫化机厂家就像找搭伙扛活的伙计,嘴上吹得再响,不如开机跑合的时候不渗油、压出来的件不偏心实在。
别光盯着设备报价便宜那几万块,真要是因为设备精度不够,出了质量事故,赔的钱够你买十台好设备。
对了,你们车间现在用的硫化机,带压的时候压板翘多少?有没有碰到过标称吨位虚标、温差飘得离谱的坑?
