那天我正蹲在车间磨刀。
砂轮转得嗡嗡响,铁屑溅在劳保鞋的鞋面上。
门口冲进来个穿藏青围裙的老板,围裙上沾着半片发面,手里攥着个皱巴巴的维修记录单。
“你们去年给我装的那条包子蒸线,昨天早上突然卡了。”
他嗓门大得整个车间都能听见,说一屉120个发面包子,在蒸箱里闷了四十多分钟,全塌成了硬邦邦的面饼,早高峰三个写字楼的早餐订单全耽误了,光赔人家的违约金就三千多。
我放下手里的砂轮,给他递了瓶凉白开。
其实这种事,我们这些做食品机械厂家的,一年到头能遇上几十起。
你平时在超市、早餐店、外卖单上见到的那些吃的——从包子、薯条到酸奶、膨化食品,背后那些能转、能切、能蒸、能炸的机器,没有什么天生的高精尖,全是我们蹲在车间,跟漏的油、卡的料、擦不净的卫生死角一点点磨出来的。
我们给客户荐材料时,藏了多少没说透的妥协
很多客户第一次来谈合作,一上来就问,你们腔体用的是啥不锈钢?
我们都笑着说,食品级的,放心用。
但真的聊深了,就会给他们算明白账。
316L不锈钢的钼含量稳定在2.0%-2.5%,耐酸耐锈的能力比304强一大截,尤其是做那种泡柠檬、泡山楂的酸性食品设备,用316L焊接的腔体,用个十来年都不会被酸蚀出小坑。
但成本呢?
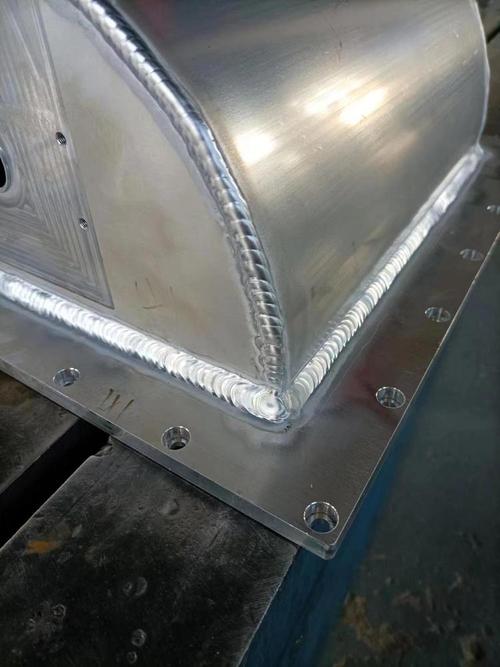
全腔体用316L焊接,成本比全304的高42%,焊完还要做整整8小时的酸洗钝化,把焊缝上的氧化层全打掉,才能保证不藏污。
行业里现在实际在做的妥协是什么?
就是跟物料直接接触的那层接触面,贴1.5mm厚的316L不锈钢复合层,剩下的支撑结构、机架、外罩,全用国标304。
客户不说破,我们也不会主动提。毕竟能省近四成的材料成本,做出来的设备,跟全316L的用起来没什么肉眼可见的区别,只要不是拿强酸反复泡,用个五六年根本不会出问题。
还有那些看着不起眼的工艺参数。
切果蔬的刀,吃刀量一旦超过0.3mm,刃口的毛刺就会卡藏残留的物料碎屑,擦都擦不干净,时间长了就会发霉。
新设备的传送带空跑合必须满48小时,张紧度要调到手压下去沉12mm,不然刚开机的头半个月,皮带要么打滑跑偏,要么拉得太紧磨坏轴承。
不同的食品厂,要的根本不是同一种机器
好多外行以为,食品机械厂家做的东西都是差不多的,不就是不锈钢架子加电机?
差远了。
就说去年给山东那家做出口速冻薯条的厂做的油炸线。
他们的要求是什么?炸出来的薯条,表面含油率必须稳在12%以下,不然出口到欧盟,检测不达标,一整柜的货全得退回来。
之前他们换了三家设备厂,做出来的线炸完的薯条含油率15%,光靠后续的脱油机硬甩,一年多花的电费、滤油成本就有两百多万。
我们去了之后,把原来炸槽的倾斜角度从3度调到了4.7度,炸完的沥油段加了两个30度斜吹的风刀,风温卡在85度,最后测出来的含油率是11.2%。
车间主任当时拍着我肩膀说,这一下省的钱,年底能给所有一线工人发双薪。
转头我们又去了南方那家做婴幼儿辅食米粉的厂。
他们的要求跟薯条厂完全是两个极端。
之前他们用的旧设备,搅拌轴跟腔体衔接的地方,有个两毫米的缝隙,换密封圈的时候拆下来,缝隙里卡了半毫米厚的陈米粉,找第三方检测,黄曲霉毒素超了0.2个单位,吓得他们连夜停了整条生产线。
我们给他们做的搅拌轴,整个表面抛光到Ra0.2的粗糙度,轴跟腔体的衔接处是整体焊接,没有任何缝隙,连个卡抹布的地方都没有,密封圈用的是耐温120度的食品级硅橡胶,根本不会藏住一点陈料。
喊了好几年的新方向,底下藏着多少没说的暗礁
这几年大家都在说智能制造、绿色制造,我们厂也跟着上了不少新东西。
比如给几个大的包装线装了机器视觉检测,摄像头对着传送带上的包装袋,能自动挑出来印歪的、漏封口的,比三个老工人盯得还准。
还有新做的油炸线,全加了余热回收装置,把烟管里排出来的热气导回来,预热进炸槽的新鲜空气,算下来一台线一年能省三万多的燃气费。
进口替代的事我们也在做。
以前那种进口的果蔬切片机,一台要三十多万,现在我们做的同款,五万块就能拿下,切出来的土豆片厚度差控制在0.1mm以内,普通生产用完全够。
但这些光鲜的事底下,藏着两个谁都不愿意在公开场合说的难题。
一个是现在新的食品品类出得太快,对应的设备标准根本追不上。
比如前两年火起来的爆浆流心麻薯,客户找我们做注芯设备,要求每颗麻薯的注芯量精准到0.1g,温度差不能超过2度,不然注进去的巧克力要么凉了结块堵了注芯头,要么温度太高烫破了麻薯的皮。
你去翻现有的食品机械国家标准,根本就没有针对这种注芯设备的精度要求,全是我们跟客户蹲在车间,试了几十上百次调出来的参数,换个厂家,可能做出来的东西精度就差一大截。
另一个就是大家吹得神乎其神的国产替代,其实核心部件的寿命还是差一截。
比如我们做的切片机,刀片是国产的高速钢,切10吨胡萝卜就得拆下来重新磨刃,之前用的进口刀片,切15吨都不用动。这个事,没人在招商会上说,毕竟说出来,客户就会压价。
我们车间干了快30年的老钳工,上次跟我蹲在车间门口抽烟,他说,你们别听那些销售吹得天花乱坠,设备好不好,别在展厅里摸,要在车间的地沟里蹲三天。
看它漏不漏油。
看它擦的时候有没有够不着的死角。
看它换个易损件是不是要拆半台机器。
毕竟做食品机械,从来不是做什么精密的航天零件,就是要让用机器的师傅,擦着顺手,修着方便,做出来的东西干净卫生。
对了,你们有没有遇过那种参数全对、一开机就掉链子的食品机械?评论区聊聊你们的糟心事。
