上周三凌晨两点,我被车间主任的电话薅起来。
“快过来!汽车线的排屑器堵死了,308不锈钢的卷屑缠成一团,把链板卡得纹丝不动,两台数控车床已经空转报警半小时,刚进炉的淬火料差点废了。”
骑电动车10分钟赶到现场的时候,学徒小周正蹲在排屑器旁边,拿撬棍往缝里捅,满手的切削液混着铁屑,油乎乎的,嘴里还在嘟囔:“早上刚清过的,怎么跟堵了的下水道似的,掏完没俩小时又满了。”
我盯着链板上缠的那种跟弹簧似的长卷屑,气不打一处来。上周刚跟他强调过,加工不锈钢的时候要把进给量从0.15mm/r调到0.22mm/r,让切屑断成1厘米左右的小段,别出那种缠人的长卷屑,他嫌调参数麻烦,说反正排屑器能拉走。
真的亏。这一堵,停线40分钟,光淬火料的损失就快2万,更别说后面工序等着料的工人,全在旁边站着等。
为啥你家排屑器总堵?别总怪铁屑太硬
很多人碰到排屑器堵,第一反应就是铁屑太硬、太多。根本不是。你得先摸透它的“脾气”。
普通链板式排屑器,设计的时候链板和底部导流槽的间隙一般留1.5mm——这个数是算过的,既能让链板自由转动不刮槽,又能挡住绝大多数正常大小的切屑。要是安装的时候没找平,或者用久了链板磨损,间隙超过3mm,那种细的磨削屑、铝屑就会从缝隙漏下去,积在槽底。跑3个月,就能攒出半槽的铁泥,硬得跟干了的水泥块似的,卡得链板转都转不动。
现在市面上主流的排屑器就两条技术路线,各有各的死穴。
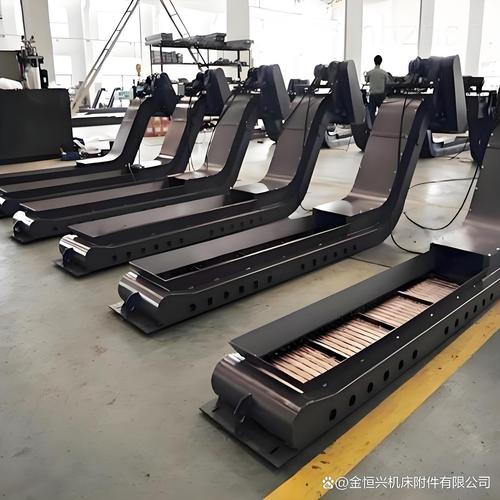
链板式的好处是能拉长卷屑,运输距离最长能到15米,适合加工量大、切屑长的碳钢、合金钢工序。但它怕细屑、怕黏的切削液,切屑沾在链板上越积越厚,走到链轮位置就直接卡进齿缝里。
螺旋式的好处是密封性好,细屑不撒漏,噪音还小,但运输距离最多6米,超过的话螺旋轴容易弯,而且特别怕长卷屑——那种缠成弹簧的切屑卷在叶片上,转两圈就直接抱轴,拆都拆不下来。
说个行业里通常不跟客户说的妥协。很多供应商给你做方案的时候,会故意配小一档的驱动电机。比如驱动10米长的链板排屑器,实际需要1.5kw的减速电机,他给你配1.1kw的,单这一项就能把报价压20%。平时空载跑着啥事没有,一旦切屑积到七八成,电机扭矩不够,直接卡停。你拆出来清完,觉得能用,根本不会想到是电机配小了。反正质保期就1年,1年之后坏了,你再花钱换,他赚两次钱。
说起来就气人,上次有个供应商来推他们的“永不堵塞”排屑器,说得天花乱坠,30万一台,我现场拿了一段我们车间的不锈钢卷屑扔进去,转了不到10圈,卷屑就缠在螺旋轴上,他脸都绿了,最后灰溜溜走了。
同样是堵,汽车线和航空线的疼点根本不一样
别觉得排屑器都是一样的,不同行业的加工场景,对排屑器的要求差得十万八千里。
去年给本地一家车企的曲轴加工线做改造,他们之前用的普通链板排屑器,加工45号钢的曲轴,吃刀量3mm,出的是短的C型屑,按理说根本不容易堵。结果每个月要堵三四次,拆出来一看,切屑上全沾着厚层的切削液——他们用的极压切削液黏度太高,切屑沾在链板上越积越厚,跟结了一层硬壳似的,走到链轮位置掉不下来,半个月就能把链轮的齿磨出沟。
后来我们没换排屑器,就在出料口的位置加了个高压气吹的装置,0.4MPa的压缩空气对着链板背面吹,每次吹10秒,间隔2分钟,把沾在链板上的切屑全吹进接屑车里。改完之后,他们的排屑器堵的次数直接降到半年一次,算下来才花了几百块钱。
隔壁军工车间的要求就完全不一样。他们加工TC4钛合金的结构件,出的切屑是薄、硬的小卷屑,磨下来的钛粉燃点低,之前用螺旋排屑器,堵了之后拆开看,细钛粉混着切削液,硬得跟石头一样,掏都掏不动。有次更险,掏的时候铁屑摩擦出火花,差点把槽里的积屑点着。
后来他们换了带刮条的链板,把链板和槽的间隙从1.5mm调到了0.8mm,还在槽内壁贴了一层3mm厚的不锈钢衬板,每半个月就用高压水冲一次槽。现在基本不堵了,也不用担心钛粉漏下去攒成隐患。
你看,汽车线怕黏,航空线怕缠、怕燃,要是拿同一套排屑器去套两个场景,不堵才怪。

现在都讲智能制造,排屑器的坑反而更多了
这两年车间都在上智能监控,给排屑器装个电流传感器,电机电流超过阈值就报警。确实方便,之前要等堵死了电机烧了才发现,现在电流刚往上飘,就知道是切屑积多了,提前去清。
但说个行业里不愿公开的难题——现在所有的排屑器堵塞报警,全靠电机电流判断,根本没有统一的标准。有的厂家把报警值设成额定电流的120%,等你收到报警的时候,链板已经卡得转不动了;有的设成100%,稍微沾点切屑负载高一点就乱报警,工人嫌烦,直接把报警线拔了。
更扯的是,很多做智能产线的集成商,根本不把排屑器的可靠性算进产线的OEE(设备综合效率)里,觉得排屑器就是个不值钱的辅机,不重要。我之前帮一家工厂算过产线停线时间,排屑器堵停的时间能占总停线时间的40%,但是之前的报表里,全把这部分时间算成“操作失误”,根本没算到设备可靠性里。
还有进口替代的事。之前我们用的德国进口排屑器,链板的淬火硬度能到45HRC,用5年都不会变形,间隙一直保持在1.5mm左右,基本不怎么堵。现在国产的排屑器便宜一半,但是链板硬度只有25HRC,用2年就磨得变形,间隙越来越大,细屑全漏下去堵槽。也不是国产的做不好,就是很多厂家为了压成本,把材料硬度降了,反正质保1年,1年之后坏了,你再换,他的成本就赚回来了。
对了,现在执行的排屑器国家标准,还是2006年修订的,里面根本没提现在的高温合金、钛合金这类难加工材料的排屑要求,也没规定堵塞报警的测试标准,全是厂家自己说了算。你去买排屑器,根本不知道哪个是真靠谱,哪个是靠参数吹出来的。
蹲在车间干了20年,我最信的还是老师傅传下来的那句土话:“排屑器不是垃圾桶,你不能啥都往里面倒。”
别觉得排屑器是个辅机就随便装。好多人装的时候,觉得水平固定就行,根本不看坡度,出料口比进料口低个2度,切削液全积在槽里,混着铁屑泡成泥,不堵才怪。还有的人清完排屑器,不把槽底的铁泥冲干净就直接开机,上次留的泥在槽里转两圈,直接就把链板卡住。
这些事,书本上的设计手册根本不会写,全是一次次堵了、拆了、清了,蹲在油乎乎的排屑器旁边攒出来的经验。
对了,你们车间的排屑器上次堵是因为啥?有没有什么私藏的防堵小妙招?
