上个月跟宁波一个做新能源结构件的老板喝酒,他脸都苦成了苦瓜。
赶一批出口的高精度铝壳订单,为了省两万块,找了个外地报价特别低的小厂做芯轴胀紧夹具。
装到机床上刚跑了半小时,操作工就喊不对——工件偏摆超了0.08mm,整批200多件铝件,全因为内孔同心度不够,成了废料。
算下来光材料加人工,赔了客户17万,还拖了两周交期,差点丢了这个合作了三年的外贸客户。
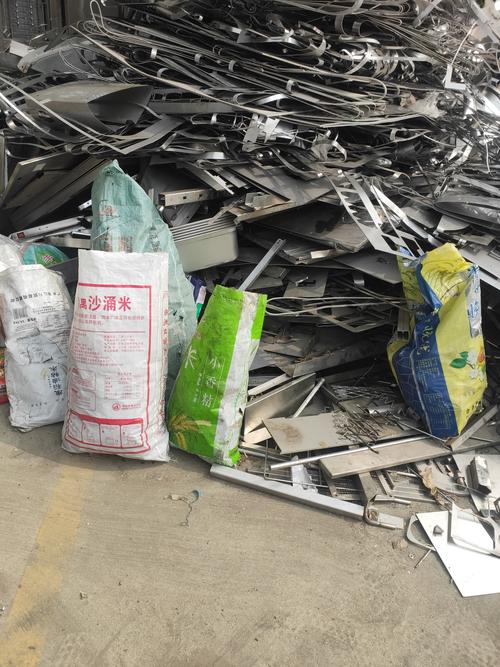
他说那天蹲在车间门口抽烟,抽了两包,看见堆在角落的废料堆,真想给自己两巴掌。
太亏了。
选厂别绕弯,就盯这几个硬指标
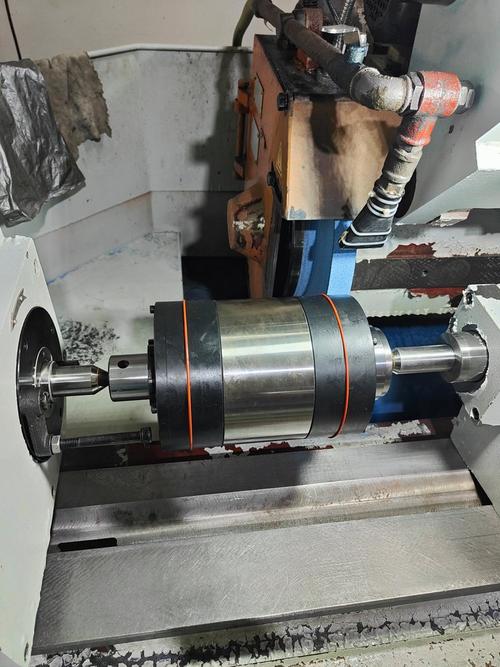
说实话,芯轴胀紧这个东西,看起来结构不复杂,就是靠胀套的形变把工件顶紧,真要做的好用,差一点精度都不行。
很多人选厂的时候上来就比报价,翻官网的参数表,看谁写的精度高就选谁,纯纯瞎折腾。
我跑了快十年供应链,总结下来真要判断一个厂家靠不靠谱,根本不用看那些花里胡哨的宣传。
第一个,别信剪辑过的宣传视频,要对方拿你的实际工况做测试。
什么意思?你把自己的加工参数全报给他——加工什么材料,主轴最高转速多少,每次夹持的工件重量是多少,甚至你加工的时候会不会有切削液溅到夹持面里,全说清楚。要求他当场录个无剪辑的测试视频,测出来的偏摆数据、重复定位精度,要跟你们的合同要求对上。
之前碰到个销售,一上来就甩个播放量几万的宣传片,镜头里的夹具转得特别稳,结果我问他能不能测3000转下夹持2kg薄壁铝件的偏摆,他支支吾吾说要回去准备一下,这种直接pass。真有实力的厂家,车间里全是测试台,你说什么工况,他当场就能给你测,根本不怵。
第二个,查他的核心配件是不是自己可控的。
现在太多小厂,就是从批发市场买现成的胀套、螺栓,回来套个自己车的芯轴外壳,拧上螺丝就发货卖。出了问题,他根本说不清是胀套的热处理不行,还是螺栓的强度不够,最后全推给你说“安装不当”。
怎么查?直接提要求,去他的车间看,看胀套的加工、热处理环节,是自己做的,还是固定给哪家外协厂做的,能不能拿出每批胀套的硬度检测报告。那种一听说你要去车间就找理由推脱的,基本都是倒货的皮包公司。
第三个,算清楚他的售后响应半径。
这个真的是踩过无数坑才总结出来的硬指标。之前有个江苏的同行,图便宜找了广东的厂家买夹具,上次夹具的胀紧结构出了问题,对方说安排工程师上门,光路上就花了3天,生产线停了3天的损失,够买3套新夹具了。
别信什么“我们全国都有服务网点”的鬼话,真到出事的时候,那些挂靠在外地的服务点,根本不会为了你这点小单跑过来。合适的标准是什么?你厂区周边200公里范围内,能做到4小时上门响应,这才是真的能托底的。
靠谱的厂家,根本不会追着你发传单

这些年接触的做芯轴胀紧的厂家,没有一百也有八十。
真正能长期合作的,根本不是那种在行业展会上占最大展位,销售天天追着你打微信电话的大牌。
反而都是在无锡、常州的郊区,租着几千平的老厂房,老板自己就是从车间技工干起来的,厂子也就几十号人,车间里堆的全是老客户返单的订单的那种。
之前长期合作的一家,就叫他常鑫好了。老板以前在机床厂做了18年夹具设计,现在自己开厂,连专门的销售部都没有,接的单全是老客户介绍的。
他给你报的价格从来不是最低的,甚至比那些小厂贵个15%左右。但是你跟他说自己的加工需求,他会主动提醒你,加工薄壁铝件的时候,要不要在夹持面加个软质的聚氨酯衬套,防止夹伤工件;要是你的切削液腐蚀性强,他会主动给你把胀套做个表面氧化处理。
上次有个客户自己改夹具结构,卡了一周没调好,他直接派了个干了10年的技工,开了一个半小时的车过去,帮着调了一下午,连服务费都没要。
反观那些天天追着你发传单,报价比市场价低30%的厂家,你真去他车间看,地上堆的全是客户退回来的残次品,连个像样的千分表检测台都没有,给你报的参数全是实验室里理想状态下测出来的,真用到生产线上,用不了三个月精度就掉得没边。
签合同前,把这些坑全堵上
选厂家的时候,别光听销售嘴甜,最后签合同的环节,才是最容易踩坑的地方。
要是你每年的采购量不大,也就个3-5套的,别上来就被销售忽悠着签年框。什么“签年框给你打7折”,听着划算,实际上你连他家夹具的实际精度都没试过,真签了合同,后面出问题想换都换不了。
先买1套回去,装在常用的机床上跑3个月,看重复定位精度稳不稳,胀紧的时候会不会夹伤工件,售后的师傅会不会主动提醒你定期检查螺栓扭矩。这些细节都没问题,再谈后面的长期合作,比什么折扣都靠谱。
要是你每年采购量大,几十上百套的,一定要把重复定位精度的质保条款明明白白写进合同里。比如夹具正常使用12个月内,重复定位精度的衰减不能超过0.02mm,要是达不到,厂家要免费上门调整,调整不好直接换新。别信那种口头承诺,真出了问题,口头说的话半毛钱用都没有。
还有几个避坑的点,记牢了。
第一,别信什么“终身免维护”的鬼话。芯轴胀紧的结构本来就有机械磨损,真要是终身不用维护,厂家靠什么赚钱?正常的维护本来就不复杂,每3个月拧一下胀紧螺栓的扭矩,把夹持面的铝屑清干净,用个五六年根本没问题。
第二,别为了所谓的“进口配件”多掏一倍的冤枉钱。现在国内的工艺做出来的胀套,只要热处理到位,精度跟进口的根本差不了多少。你多花的那一倍的钱,全是给销售的提成和品牌溢价,真没必要。
第三,收货的时候一定要当场测精度。别等把夹具拉回车间,装到机床上跑起来才发现偏摆不对,那时候厂家就会反咬你一口,说你安装不当造成的,扯都扯不清。当场用千分表打一下,数据跟合同上写的对得上,再签字收货。
真的,做制造业的,每一分钱都是从机床的铁屑里抠出来的。选个靠谱的芯轴胀紧厂家,省下来的精力,够你多接好几个订单了。
