上周三夜班刚到两点,精锻班的李磊隔着半个车间扯着嗓子喊。
说这批高铁接触线夹块打废了三筐。
我拎着测厚仪踩着油迹跑过去,捏起一块刚出模的坯件,飞边歪得能当卡尺用,连带着模膛里的铬锆铜料都崩飞了小半。
旁边那台服役24年的老摩擦压力机,飞轮壳烫得能焐热矿泉水瓶,打出来的压力上上下下飘,全靠操作师傅听声音调行程。
为啥换了隔壁那台1600吨的伺服直驱螺旋压力机之后,同批次的夹块,飞边公差能稳在0.1mm以内?
拆解传动结构,才知道行业里藏的妥协
很多人说伺服直驱就是把摩擦轮换成伺服电机,没那么玄乎。
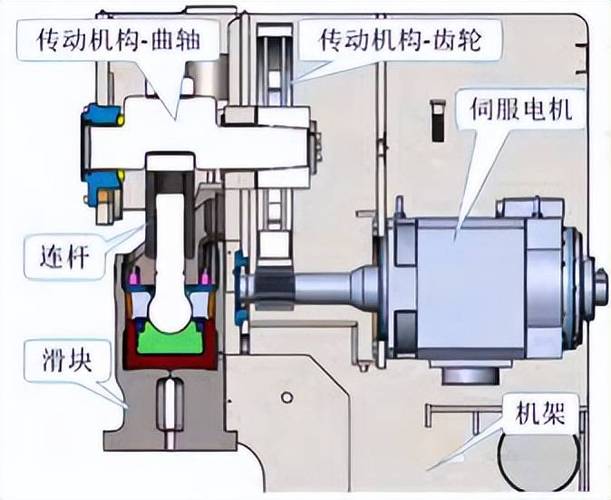
我拆过不下20台不同厂的伺服直驱压力机,真·直驱的结构,就是伺服电机直接连螺杆的上端,中间没有任何传动件。
这种结构的打击能量重复精度能到±1.2%,单次打击能耗比同吨位摩擦机低41.7%,连续8小时作业的滑块下滑量不超过0.08mm。
别不信。
那行业里不说的妥协是什么?
很多小厂为了把设备售价压下来,所谓的”伺服直驱”,硬在电机和螺杆之间塞了个速比1:10的行星减速机。
说是能放大扭矩,用更小的电机就能打大件,实际跑个3年,减速机的齿轮间隙磨到0.3mm,打击精度直接掉一半。
我见过最多的,就是客户用了两年,精度从±1%掉到±8%,跟老摩擦机没区别,白花了大价钱。
用户一开始用着爽,觉得比摩擦机稳多了,等出了质保期才发现,换个减速机的钱,够买半台新设备的伺服电机。
选设备的时候别光看标称的打击力,要看伺服电机的额定扭矩能不能撑住连续打300度的热坯料。
很多厂标额定扭矩是空载的,真到带料的时候,扭矩掉得快,打出来的件密度不够,后续加工全是麻烦。
换了两个行业的场景,才知道适配性差有多坑
就说之前西安的高铁配件厂,之前用摩擦机打铬锆铜夹块,因为每次打击能量飘,要么过打把铜料打裂,要么欠打导致坯件密度不够,成品率只有78%。
换了两台1600吨的真·伺服直驱之后,不用师傅每次调行程,系统能根据坯料的硬度自动补打击能量,成品率直接升到96.2%,夜班一个师傅能同时看两台机。

还有河南做矿用硬质合金顶锤的厂,之前用液压驱动的螺旋压力机,夏天液压站油温升到55度以上,压力就飘个不停。
压制出来的顶锤密度不均,有的用两次就裂,退货率能到12%,光赔给矿上的钱,半年就够买两台伺服直驱压力机了。
换了伺服直驱的设备之后,没有液压油温漂的问题,每一次压制的压力都能卡到设定值的±1%以内,顶锤的使用寿命直接提了30%。
还省了液压站的维护钱,夏天也不用天天给液压站吹空调降温。
别以为伺服直驱啥都能打。
之前有个厂拿伺服直驱去打1200度的高温锻件,没给电机加隔热挡板,烤了三个月,编码器读数飘得没边,找过来怪我们设备不好,这能怪谁?
追进口替代的风口,这些坑没人愿意明说

现在国产的伺服直驱压力机确实起来了,之前我们想买德国舒勒的同吨位设备,一台要2800万,现在国产的同参数的,只要900万,精度差不了多少,售后还能24小时上门。
去年我们换了三台国产的,用了快一年,没出过大问题。
现在车间的设备都连了MES系统,每打一个件的打击能量、滑块行程、模具温度都能实时上传,不用师傅手写生产记录。
峰谷电的时候还能把滑块停在高位,用低谷电的能耗充能打件,电费一年能省小二十万。
但坑也真不少。
现在伺服直驱螺旋压力机的验收标准,还是沿用10年前摩擦压力机的标准,只测静态的滑块平行度,不测连续1万次打击后的精度衰减。
很多小厂的设备刚装上去的时候测着都合格,跑个半年,螺杆的铜螺母磨损了,精度掉得一塌糊涂,用户找过去,厂商就说你没按标准验收,标准里没要求测长期磨损后的精度。
这不是我瞎编,上个月刚碰到个客户投诉这事。
还有个更隐蔽的,很多厂商吹自己的设备能兼容热模锻,实际热模锻的环境温度高,伺服电机的编码器离模具近,烤久了读数飘,压出来的件精度忽高忽低,厂商不会提前说,只会说你车间通风不好。
我在这行摸了22年,常跟徒弟说一句话:设备好不好,别看出厂的检测报告,要看出了质保期第一年的出勤率。
那些宣传册上吹得天花乱坠的参数,都是实验室里空模打出来的数,真到车间里满是油烟、模具温度动不动就到300度的环境里,能保持这个精度的一半就不错了。
你们车间用伺服直驱螺旋压力机的时候,有没有碰到过刚装上去精度拉满,跑半年就掉得没边的坑?
