去年入伏头一天凌晨两点,我裤腰带都没系稳就接了小周的电话。
“师傅!线停了!夹具松不开!120件6系铝的机加工件卡里面了!”
我骑个破电驴晃到车间,38度的天,那台给工装夹具供油的大流量低压叶片泵,壳子烫得我指尖碰上去直接缩回来。
拆端盖的时候我就骂——平时换油巡检没人多看它一眼,坏了全车间都围着它转。
没人愿意说的选型坑,全是踩出来的
说穿了这玩意的原理真不复杂,转子带着叶片转,叶片靠离心力加背面的压力油顶出来,贴在定子内壁上,相邻叶片围出来的腔室变大就吸油,变小就压油。因为压力低,壳体不用做的特别厚重,流量能拉的特别高。
我们车间常用的那款,额定流量750L/min,额定压力1.6MPa,要求容积效率不低于92%,这三个数是我摸了上百台泵摸出来的及格线,差一点都容易出问题。
现在主流的就两种结构路线,一种是子母叶片,一种是双叶片。
子母叶片的好处是噪音低,高转速下发热少,但是对油液清洁度要求特别高,得达到NAS 8级以上,稍微混点铝屑就卡叶片。双叶片的耐造,脏油里泡着也能转,但是噪音比子母的高个五六分贝,夏天连续开的话,壳子温度能到70度。
说个行业里没人会主动跟客户提的妥协。
很多厂家标称自己用的是高精度子母叶片结构,配流盘的卸荷槽公差控制在±0.02mm,实际上批量生产的时候,为了省铣削的工时,直接把公差放宽到±0.05mm。刚出厂跑合的时候啥问题没有,用个半年到一年,卸荷槽的阻尼不对,噪音蹭蹭往上涨,流量也慢慢往下掉,这时候厂家就跟你说“正常磨损,换套叶片就好”。

说实话选型的时候别光看样本上的数。我见过好多刚毕业的设计员,拿着样本卡着额定流量选,连15%的余量都不留,夏天油温一上来,油变稀了泄漏多,流量直接掉两成,夹具夹不紧,一废就是一摞铝件,最后回头骂泵质量差。
放屁,明明是他自己没留余量。
算的时候得先把整个回路的总泄漏量摸清楚,再往上加15%的余量,还有吸油管别搞的太细,不然吸油阻力大,用不了三个月就气蚀,叶片表面坑坑洼洼的,神仙都救不回来。
不同行业的用法,根本不是一回事
别以为这玩意到处都能用同一款,不同行业的要求差的能有十万八千里。
先说我们最熟的汽车零部件机加工场景。去年给本地的轮毂厂做配套,他们的液压夹具要快速夹紧松开,之前用的是齿轮泵,噪音大,车间里说话都要扯着嗓子喊,而且压力不稳,有时候把铝轮毂的夹紧面压出个凹痕,整只轮毂就废了。
我们给换了750L/min的大流量低压叶片泵,压力稳定在1.2MPa,刚好够夹紧力,又不会压伤工件。换完之后噪音从82分贝降到68分贝,夹具松开的时间从原来的2秒降到0.8秒,整条线的节拍直接提了15%,厂长当时拍着我肩膀说要给我送两箱他们厂做的铝合金轮毂。
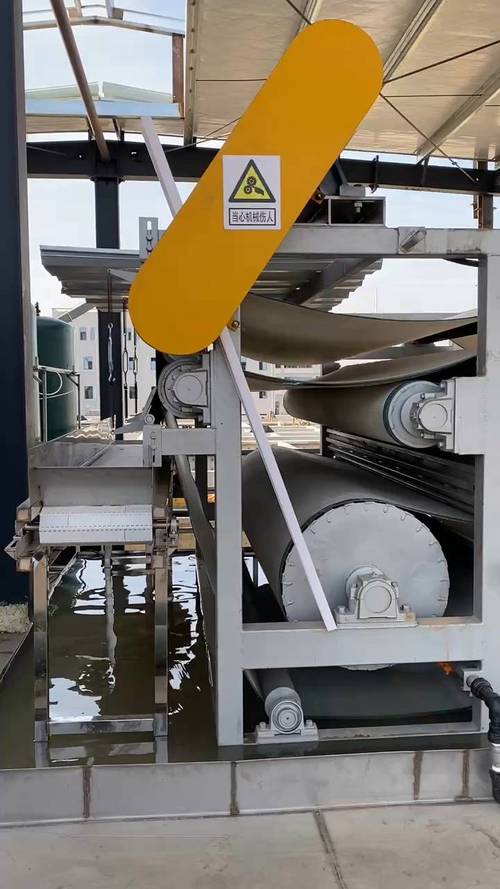
再说说完全不搭边的污水处理行业。前年给山东的一个污水厂做改造,他们的带式压滤机上的滤布张紧、纠偏机构,之前用的普通叶片泵,现场环境差,油里混了不少污泥灰尘,三个月就卡一次叶片,每次清理要拆半天,耽误运行。
我们给换了改款的双叶片结构大流量低压叶片泵,流量400L/min,压力只要0.8MPa,专门配了个100微米精度的粗吸油过滤器,现在快两年了,只换过一次油,没卡过一次。人家对噪音没要求,只要耐造就行,你要是给人上高精度的子母叶片款,纯纯浪费钱。
现在的风口下,藏着两个没人说的坑
这两年大家都在谈进口替代,谈智能制造,说实在的,国内做的大流量低压叶片泵,质量真的上来了。原来买进口的力士乐、油研的同款泵,一台要两万多,交期还要等俩月,现在国内做的同款,价格只有60%,一周就能到货,性能差不了多少。
还有现在搞智能车间,很多泵上都加了流量、温度传感器,数据直接传到车间的物联网平台上,温度到60度或者流量掉了10%就报警,不用等泵趴窝了再抢修,确实省了不少事。
但是这里面藏着两个没人愿意公开说的问题。
一个是现在的行业标准,还是10年前定的,测容积效率的时候,是用40度的标准油温测的,但是实际生产中,夏天车间的油温经常飙到60度,这时候油的粘度降了一半,很多标称容积效率92%的泵,实际在60度的时候,容积效率只有80%。但是标准没要求测高温下的效率,厂家就钻这个空子,标称的参数都是实验室理想状态下的,实际用起来差一截。
另一个更绝,为了压成本,不少厂家现在用再生铝做泵的壳体,看着壁厚够,尺寸也对,但是强度不够,用个一年半载,壳体就慢慢变形,配流盘偏磨,噪音越来越大,流量掉的厉害。你拆了泵也看不出来壳体是再生铝还是原生铝,人家更不会跟你说这个。
干了20年机加,我们车间老辈人传下来一句土话:大流量低压泵,吸油口粗一寸,寿命多三年。
真不是玄学。我见过太多人为了省管子钱,给大流量的泵配个细吸油管,吸油阻力大,泵里面容易产生气蚀,用不了多久就废了。这些细节样本上不会写,都是拆了几十台坏泵摸出来的经验。
对了,你们厂里的大流量低压叶片泵,最长的用了几年没大修?有没有踩过标称参数虚标的坑?
