2026-10-29 03:58:54 分类:商机
上周三凌晨两点,车间里的老张拍着我肩膀喊,说刚上的那台钻床崩了。
Φ8的不锈钢孔钻到一半偏了0.12mm,整批420个换热器管板全废了。
我爬起来套上工服往车间跑,鞋底还沾着昨晚吃的泡面汤。
那批货是给浙江一家制冷厂做的,拖一天赔五千。
后来查来查去,根本不是操作工的问题——是当初贪便宜找的那家数控钻床厂家,**床身回火工艺**偷工了,用了三个月就变形。
真不是夸张。这种事,干车间的谁没碰到过?
别光看参数表,床身的骨头才是真东西
很多厂家给的宣传册上,定位精度、重复定位精度印得密密麻麻,看着唬人。
定位精度±0.008mm,重复定位精度±0.003mm,够牛吧?
实际呢?床身没经过三次回火,放半年精度能飘出去0.05mm。
现在行业里两条主流的床身路线,一条是树脂砂铸件床身,减震性好,刚性强,适合重切削,就是成本高,从浇铸到回火完成要28天,卖价比焊接件高30%;另一条是钢板焊接床身,加工周期短,成本低,但是焊接后的内应力如果消不干净,用个三五年床身就扭成麻花,减震性差,打硬料的时候震得刀都崩。
说个行里人都知道但不会跟客户说的事:很多标称用铸件床身的厂家,实际是在焊接床身的外面浇一层薄水泥,喷上跟铸件一样的漆,重量跟真铸件差不了多少,外行根本分不出来——毕竟谁买设备还会把床身砸开看里面是钢还是水泥啊?
我上次碰到个销售,跟我吹他们家的床身是“整体树脂砂铸造”,我绕到设备后面敲了敲,声音发脆,根本不是铸件那种闷响,直接戳穿,他脸都红了。
还有主轴的猫腻。很多厂家宣传**主轴跳动≤0.002mm**,实际拆了测是0.015mm,差了7倍多。导轨就更不用说了,标称35mm的线轨,实际装的是25mm的,因为滑块安装尺寸差不多,外行拿卡尺都量不出来——两者的承载截面差了40%,打硬料的时候,前者能扛住10mm的吃刀量,后者给4mm就晃。
 数控钻床床身回火工序车间实拍
扯远了。
其实选型哪有那么复杂?别光盯着参数表看,要摸。伸手敲敲床身,听听声音,沉的、闷的,大概率是真铸件;飘的、脆的,十有八九有猫腻。
同个厂家出的设备,换个行业就可能水土不服
很多人觉得,数控钻床厂家的设备都是通用的,买回去啥活都能干。
错。
我这20年碰到的错配的事,没有十次也有八次。
去年我们给江苏一家换热器厂配设备,对方要求是在120mm厚的Q355B钢板上钻Φ16的孔,孔间距公差不能超过±0.05mm,不然换热管插不进去。一开始找的那家做汽车零部件加工的数控钻床厂家,设备拉过来一试,打出来的孔斜度差了0.2mm,根本没法用。为啥?人家原来的设备是给汽车行业加工薄板的,主轴功率才7.5kW,吃刀量给到2mm就抖,打厚板根本扛不住。后来换了家专门做管板加工的厂家,主轴15kW,床身重量是之前那台的2.3倍,打出来的孔一次合格,连拉荒的工序都省了。
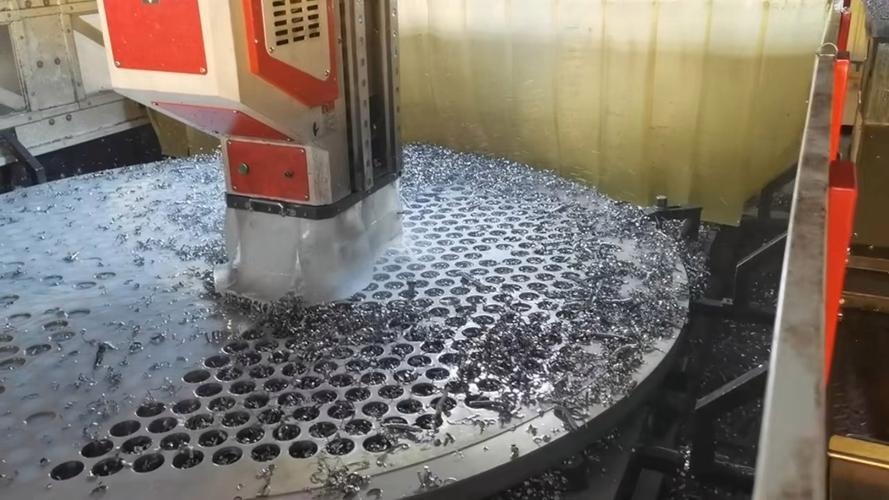 数控钻床加工换热器管板现场实拍
再说说给陕西一家航空配套厂做的项目。人家要加工的是20mm厚的7075铝合金,孔的表面粗糙度要达到Ra1.6,不能有刀痕,不然零件在高空高温环境下容易出疲劳裂纹。找的那家做通用钻床的厂家,设备过来之后,主轴转速最高只能到3000转,打出来的孔壁全是螺旋刀痕,抛都抛不掉。后来换的厂家,主轴最高转速能到12000转,还带了内冷功能,切削液直接冲到刀尖带走热量,一次走刀下来粗糙度直接到Ra1.2,比要求的还高。
说白了,没有最好的设备,只有最适配的。你让做薄板加工的厂家给你做厚板,就像让开F1的赛车手去开重卡,能顺才怪。
喊着进口替代的厂家,藏着没说的难题
这几年逛展会,听最多的就是“我们的设备可以替代进口”。
价格确实香,比同参数的德国、日本设备便宜60%,配置表上写的也差不多:国产华中数控系统,上银导轨,银泰丝杆,看着挑不出毛病。
但藏在背后的问题,没人会主动跟你说。
现在国产设备的出厂静态精度,跟进口设备比,真的差不了多少,甚至有的指标还更高。但是用了两年之后呢?国产的设备精度能掉30%,进口的可能才掉5%。为啥?不是零件不好,是装配环节的**跑合工序**,很多厂家直接省了。人家进口设备的主轴装配完,要空跑合72小时,每2小时测一次跳动,调整轴承预紧力,我们很多厂家,装配完空转半小时就打包发货,轴承的预紧力根本没调好,用个一年半载,主轴间隙变大,精度自然就掉了。
还有个更扯的事,现在的数控钻床精度检测标准,还是2008年修订的,根本没覆盖现在带多主轴、自动换刀、内冷功能的新设备的检测要求。很多厂家就钻这个空子,检测的时候只测单主轴的静态精度,实际生产中多主轴同时运转的**动态精度**,根本没人查。等客户用的时候才发现,三个主轴同时转,精度比单轴测的时候差了一倍,找厂家,人家说你不符合检测标准,扯皮都没地方扯。
说个不好听的,现在的进口替代,很多是“参数替代”,真要比长期的精度保持性,还有很长的路要走。
我在车间摸了20年设备,老师傅传下来的经验,从来没错过。
买数控钻床,别听销售吹得天花乱坠,就盯俩细节:
第一,同参数下,床身重的肯定比轻的实在,偷工减料的床身都是空心浇的,轻得能飘起来;
第二,让厂家把床身的三次回火记录拿出来看,连记录都没有的,直接转身走,别跟他磨叽。
毕竟车间里的设备,是要帮你赚钱的,不是摆在展厅当展品的。
你们车间选数控钻床厂家的时候,踩过最坑的事是啥?评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年车间老炮掏心窝:选数控钻床厂家,别被参数表骗了
文章链接:https://m.yxqcspc.com/18736/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
