2026-10-29 18:22:01 分类:商机
去年11月,飘着碎雪的下午。
车间主任老周蹲在地上,烟蒂扔了一地。
风电客户的现场刚打过来电话,说我们供出去的主轴,第三方探伤测出了隐藏裂纹。
那一瞬间,我后背的汗直接把工装浸透了。
毕竟那根主轴,光吊装拆卸的成本就够我们3个班组一个月的奖金。
我们之前用的探伤机是半年前找的一家新厂家买的,当时销售拍着胸脯说,他们的设备能测250mm厚的锻件,灵敏度比进口的还高。结果我赶去现场调设备的时候才发现,他们把探头的增益比标准值调高了40%,把锻件内部的粗晶回波全当成了正常信号,真的裂纹藏在里面,根本没触发报警。
真的气人。
别光看参数表,探伤机厂家藏着的那点妥协,没人会主动告诉你
说实话,干了20年探伤,我太清楚这里面的门道了。
现在主流的探伤技术就两条路:涡流和超声。
涡流的好处是不用刷耦合剂,流水线跑起来快,我们之前测汽车半轴,涡流线每分钟能过120件,根本不用人工盯。但它的毛病也明显,对表面以下3mm的缺陷就基本瞎了,要是锻件表面有层氧化皮,还容易误报。
超声就不一样了,只要耦合剂涂得匀,能测到内部200mm深的裂纹,精度高得很。但慢啊,同一条半轴,超声线每分钟最多过15件,差了整整8倍,赶订单的时候真的能把人急死。
很多探伤机厂家为了拿订单,会在参数表上玩花活。比如把涡流的检测深度标到8mm,实际上呢?他们把提离补偿开得过高,连工件表面的划痕都能当成裂纹报。还有的为了把近表面盲区标到0.2mm,故意把脉冲宽度压得特别窄,结果信噪比直接掉了30%,直径0.3mm的小裂纹根本测不出来。
这种妥协,没人会主动跟你说。
你要是拿着参数表当圣旨,买回去的设备大概率是个摆设。
 车间超声探伤机探头耦合剂涂抹操作实拍
不同行业的探伤要求差十万八千里,找错厂家真的会赔到哭
我之前总觉得,探伤设备不就是测个缺陷吗,能有多大区别。
直到去年接了两个完全不一样的订单,才知道找对适配场景的探伤机厂家,有多重要。
第一个是风电主轴的订单,客户要求必须能测出直径0.3mm的横向裂纹,误报率不能超过2%。之前合作的那家小厂家,我们拿带人工裂纹的标准试块一测,150mm以下的缺陷能看到,超过180mm的位置波形直接糊成一团,根本分不清是粗晶还是裂纹。
后来找了江苏的一家做了30年锻件探伤的老厂家,人家过来没先掏合同,先带了三个试块,100mm、180mm、220mm,当场架上设备就测。波形清清楚楚,连我们故意做的0.2mm的浅裂纹都能识别出来。人家说,我们的设备就是给风电锻件做的,专门优化了近场区增益,不会把粗晶回波当成缺陷报。
最后那套设备用了快一年,我们再也没出过漏检的问题。
第二个是新能源汽车电池托盘的订单,工件是1.2mm厚的镀锌板焊接的,要求探伤机必须能识别出0.1mm的未熔合缺陷,而且流水线每分钟要过60件,根本不能停。
一开始我们用原来的超声设备,一件要测2分钟,流水线堵得水泄不通。后来找了专门做汽车零部件探伤的厂家,人家给配了8个涡流探头,一次扫完整个焊缝,60秒能测6件,误报率压到1%以下。
我第一次看那设备跑起来的时候,真的惊了。
原来探伤不是非得慢工出细活,找对场景,厂家能把效率提得超乎你想象。
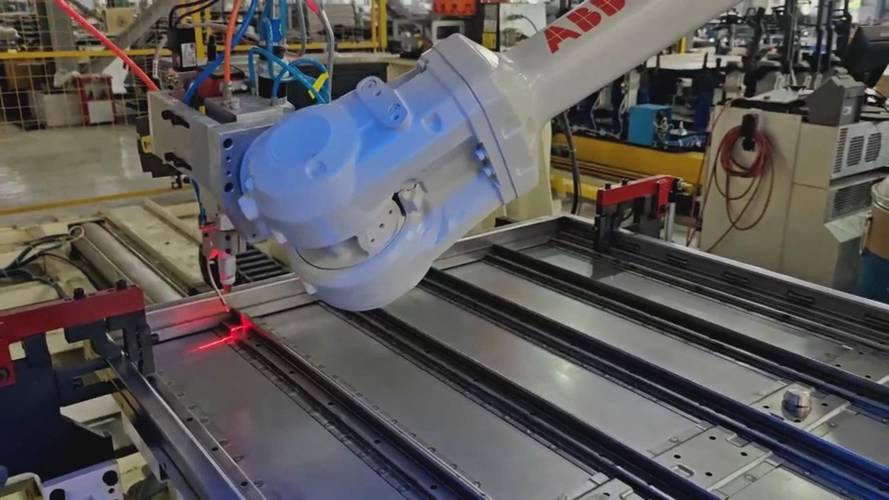 新能源汽车电池托盘焊缝探伤流水线实拍
现在都讲进口替代,可那些没人愿意说的难题,真的不是换个logo就能解决的
最近两年,找过来的探伤机厂家十个有八个,张嘴就说自己是“进口替代”,原来30多万的进口相控阵设备,他们8万就能做,参数写得一模一样。
说实话,国产设备这两年进步确实大,我自己车间现在用的三台设备,有两台都是国产的,售后随叫随到,比原来的进口品牌强太多。
但有些行业里的难题,真的没人愿意公开说。
第一个就是标准滞后。
现在我们用的探伤判定标准,还是10年前针对普通碳钢定的。这两年新出的材料太多了,高强度钛合金、碳纤维增强复合材料,根本没有对应的校准标准。很多厂家随便设个阈值,说合格就是合格,说不合格就是不合格,客户根本没法反驳。
前年我们给航空配套厂做碳梁,自己的设备测了三遍说没问题,结果第三方过来一测,查出了3处内部分层。最后查原因,就是我们找的厂家根本没有碳梁的校准试块,一开始把灵敏度设得太高,把正常的纤维纹理全当成缺陷,误报率30%;后来我们把阈值调低了,真的分层又漏了。两边扯了快两个月,才把问题解决。
还有个更隐蔽的问题,很多厂家的核心探头晶片,还是从国外买的,自己根本没有研发能力。同一批做出来的探头,测同一个试块,灵敏度能差15%,根本没法用。更气人的是,很多厂家做设备的时候不考虑长期售后,你买回去用个两三年,探头磨损了,他跟你说这个型号已经停产了,要换就得买整套新设备,一点商量的余地都没有。
不过话说回来,哪个行业没点藏着的问题呢。
最后说两句掏心窝子的话
我现在每次给采购做培训,都不让他们先看销售给的花里胡哨的参数表。
先把我们车间存的三个废试块拿出来——有带裂纹的锻件,有带分层的碳梁,有带未熔合的焊缝。
让厂家当场测。
测不出来的,说的再好听也不签合同。
我师傅当年跟我说过一句土话:“探伤这活,纸面上的参数都是虚的,能把你手里的废裂纹测出来,才是真本事。”
干了这么多年,我觉得这话一点没错。
你们有没有遇到过那种,吹得天花乱坠,结果连个普通试块都测不准的探伤机厂家?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟探伤机厂家打了20年交道:那些没人明说的选型坑和行业潜规则
文章链接:https://m.yxqcspc.com/18766/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
