上个月三号早班,我刚端着搪瓷缸子走到机床边,就听见哐当一声。
小周操作的那台6150数控车,夹着的钛合金叶轮直接从卡盘里飞出来,砸在半米外的废料框上,哐当一声把框都砸歪了。
小周从操作凳上弹起来,手里的扳手都掉在地上。
我蹲下来摸卡盘的爪根,那磨损量——根本不是用了14个月的机子该有的。
采购部当时图便宜,找的那家外地小卡盘厂家,标称盘体淬火硬度HRC58,我拿硬度计打了一下,HRC43。
合着人家给的是铸铁毛坯,表面抛了个光就当淬火件卖了。
那天车间主任在办公室拍桌子,整个楼道都能听见。
别光听厂家吹参数,卡盘的真功夫全在看不见的地方
干了二十多年机加工,我见过太多卡盘厂家的宣传册,字里行间全是优点。
什么夹持力大,什么寿命长,什么精度保持性好。
真等你把货拉到车间装上,用三个月就知道啥叫货不对板。
正经做卡盘的厂子,盘体是整体锻造出来的,渗碳淬火之后整体回火,硬度稳在HRC58-62,卡爪的滑动导轨面全长淬火,出厂的时候卡爪平行度控制在0.01mm/100mm以内,用个五六年,导轨的磨损量都不会超过0.02mm。
那些打价格战的小厂子呢?
盘体用的是翻砂铸铁,表面高频淬个1mm深的硬壳,内部软得跟豆腐似的,卡爪的导轨面只淬了靠盘口的三分之一,剩下的三分之二是软铁。
你要是天天夹个直径100mm以上的大棒料,用不上一年,导轨就磨出一道深沟,卡爪夹活的时候晃得跟筛糠似的。

这就是行业里心照不宣的妥协。
没人会在产品样本上写“我们的导轨只淬三分之二”,也没人会告诉你铸铁盘体用久了会因为内应力释放翘曲,你找销售问,他只会跟你说“正常跑合半年就稳了”。
跑合个屁。
翘曲的盘体,你跑一辈子也正不过来。
不同行业的活,真不是随便找个卡盘厂家就能接得住
好多人觉得卡盘不就是个夹活的铁坨子,随便买个装上就能用。
真错了。
你夹个45号钢的粗坯,和夹个航空薄壁件,对卡盘的要求差了十万八千里。
去年隔壁新能源配套厂找我帮忙看设备,他们加工驱动电机的转轴,直径42mm,机床转速要拉到3500转,单边吃刀量2mm。
之前找的通用卡盘厂家给的货,装上之后转起来整个机床都震,加工出来的轴表面全是震纹,Ra1.6都达不到,退货退了三次,差点把整个项目黄了。
后来换了家专门做高速卡盘的厂家,人家工程师过来,蹲在机床旁边拆了三个卡盘的样品,在盘体上做了对称的去重孔,把动平衡等级做到G2.5,装上去空转半小时,拿百分表测径向跳动才0.008mm,加工出来的轴表面亮得能照见人,一次性就过了客户的验收。
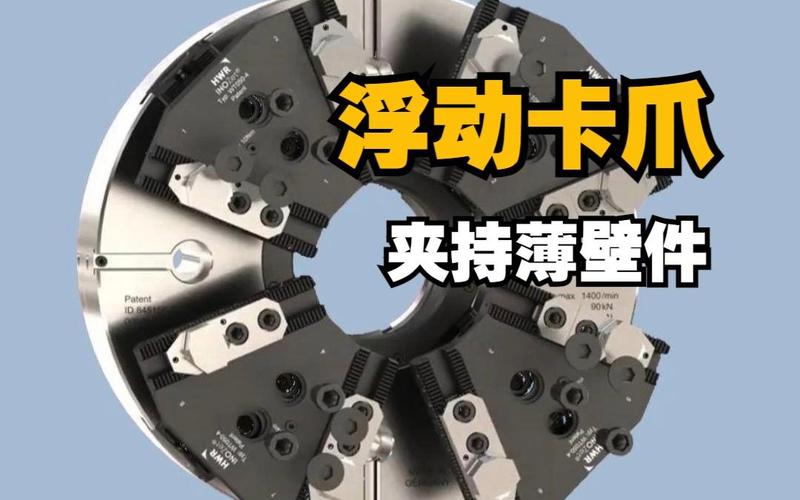
还有个军品的活,是做航天发动机的薄壁铝合金环,壁厚才1.5mm,圆度要求0.02mm以内。
最开始用普通三爪卡盘夹,一夹就把环夹扁了,松下来之后圆度超差0.1mm,检具一放上去,红丹粉磨得全是印子,根本过不了关。
后来找的做定制工装的卡盘厂家,人家做了个八爪的浮动卡盘,每个爪的接触压力能单独调到120N,夹上去拿百分表测变形,才0.01mm,松下来之后测圆度,刚好卡着公差线过。
说真的,不是所有卡盘厂家都能做定制活。
好多小厂子的车间连个动平衡机都没有,你跟他提动平衡要求,他都不知道啥叫G2.5。
现在喊得凶的进口替代,藏着没人敢说的坑
这两年跑行业展会,听最多的就是“我们的卡盘能完全替代日本XX品牌,价格只要三分之一”。
好多机床厂图便宜,直接把原来配的进口卡盘换成国产的,确实省了不少钱。
但是没人愿意提现在的卡盘出厂标准,还是2013年的老国标。
标准里只要求出厂的时候测个静态的夹持力,根本没有强制要求测高速下的夹持力保持率,也没有要求测连续运行500小时之后的夹持力衰减量。
上个月隔壁机加工厂出了个事,他们买的标称能替代进口的高速卡盘,出厂的时候测夹持力是够的,连续跑了480小时,夹持力直接掉了32%。
那天加工一个直径80mm的40Cr钢件,吃刀量3mm,卡盘没夹住,活直接飞出来,把机床的钢化防护门撞出了一道蜘蛛网似的裂纹,维修花了两万多。
还有人吹自己的卡盘是绿色设计,用的低摩擦密封结构,能省30%的润滑油。
上次我拆了个这种卡盘,里面的密封件是回收的再生橡胶,弹性差得很,用了三个月就开始漏液压油,油顺着主轴流进去,把主轴的轴承都泡坏了,换个主轴花了四万,够买五个卡盘。
你去展会上看,好多厂家把卡盘拆得七零八落摆在展台上,让你看内部的齿轮结构。
你凑过去仔细看,齿轮的加工面连毛刺都没去干净,铁屑卡在齿缝里,这种卡盘装到机床上,用半年就会出现卡爪卡滞,动都动不了。
谁没被坑过呢?
我师傅当年在车间带我的时候,总说一句话。
卡盘是机床的手,手软了,再贵的刀也车不出亮活。
现在我带徒弟,也总跟他们说,不管找啥卡盘厂家,货到了别着急装。
先空跑两个小时,把卡爪全行程来回动个一百次,听有没有异响。
拿百分表打三个爪的同心度,要是差个0.02mm以上,直接退,别听销售跟你扯什么“新卡盘需要跑合”。
跑合能把歪的盘体跑正?鬼才信。
干了这么多年,我从来不信什么宣传册上的完美参数。
就信自己手里的百分表,信自己在车间摸了二十多年的手感。
对了,你们车间现在用的卡盘,从装上到现在,夹持力掉了多少?有没有遇到过那种标称参数和实际用起来差一大截的卡盘厂家?
