上周三早班我刚换好工服,就听见挤塑车间李大嗓隔着走廊喊。
说压硅橡胶密封件的那台老硫化机出问题了。
3200多件刚压好的密封圈,表面全是坑洼麻点,一撕就裂,交联度根本不达标。
我拎着测温枪跑过去,顺着热板从左到右打了一圈。
左边182度,右边147度。
差了快35度。
采购部的小姑娘急得蹲在地上给原厂家打电话,对面销售还在扯”我们出厂精度控制在正负1度”。
我当时就把测温枪怼到她手机听筒旁边——你自己听这数,147和182,差35度,你跟我说正负1度?
对方还在打官腔,说这是使用不当,让我们安排人上门交服务费。
真给我气笑了。
这就是平板硫化机厂家在生产里的存在感——平时机器转着没人想起你,一出事,全是客户的问题,跟你出厂的质量半毛钱关系没有。
别光看参数表,热板那点猫腻全是厂家的良心账
很多人买平板硫化机,上来就翻彩页,看吨位、看热板尺寸、看宣传的精度值。
真不是我泼冷水。
那些印在铜版纸上的数字,十有八九是实验室空载测出来的,跟你车间满负荷连续生产的状态,差了十万八千里。
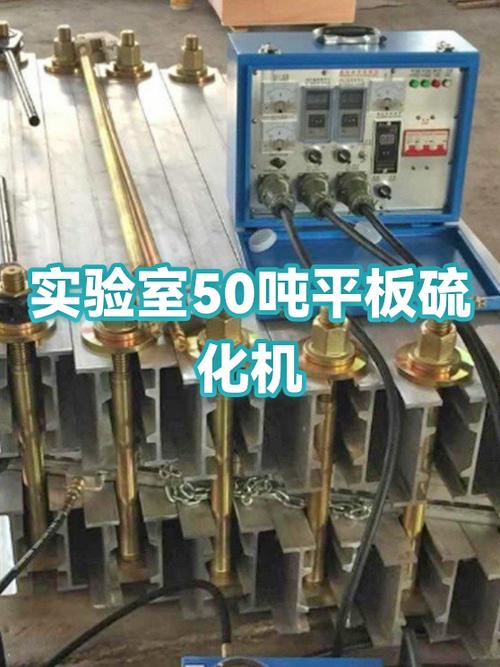
就说最核心的热板均温性。
现在行业里两种主流的热板加工路线,明面上的优劣大家都能说出来——一种是整块铸钢铣削成型的,里面埋加热管,油路是整体铸出来的,没有焊缝。这种的好处是热变形小,用个十年八年,温差也能稳在正负2度以内,但是成本高,比焊接结构的贵整整40%。
另一种是钢板拼焊的,把两块厚钢板焊成空腔,里面通热油加热。加工快,成本低,但是用个三五年,焊缝受热变形,油路里积了胶渣堵了流道,温差能直接飙到30度以上——就像我们车间那台老机器。
行业里通常不说但实际在做的妥协是什么?
大部分走性价比路线的厂家,为了压成本,加热管的排布密度根本不按设计图来。名义上是每30cm一根加热管,实际装的时候隔40cm都敢下刀。出厂检测更有意思,只测空载状态下的热板温度,根本不压着模具、不带着工件测稳态的温差。毕竟空载的时候热板没有散热压力,温度均匀得很,一上工件,模具吸热、胶料吸热,哪里加热管密哪里温度高,哪里疏哪里温度低,全露馅。
我见过最离谱的一个小厂,给客户报的是300吨的机型,实际把油缸直径缩了20mm,算下来实际出力才240吨。客户压10mm厚的橡胶板的时候总觉得跑边、压不实,找了半年原因,最后拆下来量油缸内径才反应过来。
不过话说回来,谁买设备也不会刚到货就拆油缸量尺寸对吧?都是用个一两年,觉得出力不对,才开始怀疑是不是买着李鬼了。
真正要做高端密封制品,热板的均温性必须控制在正负3度以内,不然胶料的交联度差个20%,耐老化、耐油性能全不达标,放水里泡俩月就开裂。
换了两个行业踩过坑,才知道厂家的适配性比参数重要一百倍
很多人觉得平板硫化机就是个通用设备,买回去不管压什么都能用。
真不是。
你拿做普通橡胶鞋材的硫化机,去压新能源电池的绝缘件,能好用才怪。
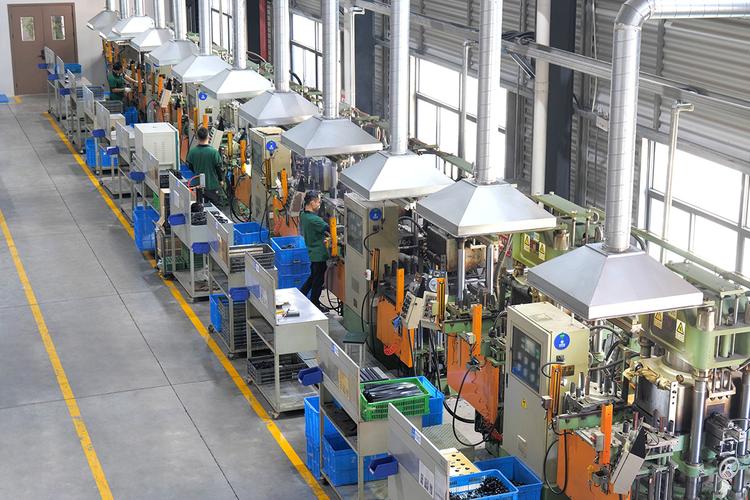
前两年本地一家做动力电池配套的厂,一开始贪便宜,找了个做民用橡胶件的硫化机厂家,买了6台100吨的设备,专门压电池包的硅橡胶绝缘垫。
结果连续生产了三个月,良率才62%。
每次开模的时候,橡胶全粘在热板上,撕都撕不下来,换最贵的脱模剂都没用。
我过去蹲了一上午就找到原因了。
那机器的开模速度慢得像蜗牛,硅橡胶在170度的热板上多待了12秒,直接过交联了,能不粘吗?
后来换了个专门做新能源配套的平板硫化机厂家,给改了快开模结构,开模时间从原来的8秒压到1.2秒,还把热板的粗糙度抛光到Ra0.8,没有任何划痕。良率直接冲到98%,连脱模剂都省了一半。
还有个做航空内饰碳纤维件的客户,之前踩的坑更离谱。
一开始找的普通硫化机厂家,设备装上去压碳纤维板的时候,压力波动能到5MPa,压出来的板厚度差0.2mm,根本过不了航材的检测标准。前前后后折腾了半年,退了两次货,最后找了个有航空配套资质的厂家,配了伺服压力闭环,把压力波动控制在正负0.3MPa以内,还加了真空腔,压的时候把模具里的空气全抽干净,出来的板密度均匀,厚度差才0.03mm,一次就过了检测。
你说这钱花得冤不冤?
同样是平板硫化机,做轮胎补片的机器,跟做航空件的机器,看着外形差不多,内里的结构、控制精度差了十万八千里。就像你拿家用轿车去拉渣土,马力再大也扛不住造啊。
喊了这么多年智能制造,厂家藏着的那点暗礁没人愿意说
这两年跑展会,听见平板硫化机厂家喊得最响的两个词,一个是智能制造,一个是绿色制造。
说白了,就是给机器加个10寸的触摸屏,接个温度、压力传感器,就敢叫”黑灯车间专用智能设备”,报价比普通机型贵20%。
实际呢?
很多厂家的智能系统,连最基本的生产数据溯源都做不了。温度多少、压力多少、保压了多久,这些数据传上去就是个花架子,客户真要查某一批次制品的生产参数,根本导不出来,全靠操作工手写记录。
还有那个节能宣传。
很多厂家说自己的伺服机型比老的定量泵机型省电30%,这话没说错。但是没人告诉你,伺服泵一旦坏了,维修费用是普通定量泵的3倍,而且大部分小厂家根本没有伺服系统的售后能力,配件要从千里之外发,一停就是两三天,耽误的生产损失谁来赔?
最让人头疼的,是行业标准滞后的问题。
现在平板硫化机执行的国标,还是2015年修订的,里面关于热板均温性、压力精度的要求,全是针对传统橡胶密封件、鞋材这些老场景的。根本没提新能源绝缘件、航空碳纤维件这些新场景的检测要求。
我去年跟检测机构的老伙计聊天,他说现在接到的客户委托,80%的设备,按新场景的要求测,都达不到合格线。但是按2015年的老国标测,全是优等品。
说穿了,很多厂家现在追热点追得比谁都快。
你说要智能制造,他就给机器加个大触摸屏;你说要绿色低碳,他就给你贴个节能标识。真要沉下心把基础的热板温差、压力稳定性做好,反而没几个人愿意干。毕竟花三个月把热板的加工精度提上去,成本涨10%,客户不一定愿意多掏钱。但是花三天装个系统,喊个智能的口号,报价就能涨20%,换你你选哪个?
我师傅在车间干了一辈子,当年跟我说过一句土话。
硫化机好不好,别听销售吹。你把热板上的模具拆下来,压半小时空模,拿测温枪挨个点,数字不会骗人。
这话我记到现在。
不管厂家把参数吹得有多天花乱坠,你开机压半小时工件,看看温差稳不稳,保压掉不掉压,开模顺不顺手,比看十本彩页都管用。
对了,问一句同行的老哥们。
你们厂里现在用的平板硫化机,满负荷连续生产的时候,热板的最大温差能有多少?
