上个月周三夜班,刚查完3号车床的吃刀量,徒弟举着个烧得发黑的铜轴套冲过来,嗓子都劈了:“师傅!主轴抱死了!”
我蹲下去摸了摸轴瓦的温度,烫得一缩手。
拆下来一看,那配合间隙比图纸要求大了0.03毫米,内壁的铜层还掉了块指甲盖大的渣——就是上周刚换的,号称“原厂精度、半价供货”的机械配件厂家发来的货。
车间主任在旁边跳脚,说这一停就是12小时,光赶订单的违约金都够买三箱正宗轴套了。
别信“精度达标”的纸面报告
我干这行这么久,见过太多拿着合格报告,货一装就出问题的厂家。
就说铜轴套这东西,行业里现在走两条技术路线:一种是离心铸造的锡青铜套,壁厚控制在3.5毫米的时候,摩擦系数要稳定在0.12-0.15之间,连续运行1000小时的磨损量不能超过0.01毫米,这种套子装在数控车床上,用个三五年都不用换。另一种是粉末冶金烧结的轴套,孔隙率控制在15%的时候能存住润滑油,成本比铸造套低40%,适合轻载的设备用。
哪行没有上不了台面的妥协?很多中小机械配件厂家,手里都攥着一套“报告专用试块”,专门挑三个成分达标、加工精度拉满的毛坯,磨得锃亮拿去做第三方检测,报告上的数值好看的很。等批量供货的时候,熔炼炉里倒进去的全是收来的废杂铜,除渣的工序直接省了,表面看着跟试块没差,装上去用俩月就掉渣。

你找他扯皮,人家把报告拍你脸上,说全符合国标,你没处说理去。
还有的厂家,把原来的精磨工序换成粗磨,留个0.02毫米的余量让客户自己跑合——你要是车间有现成的珩磨机还好,要是没有,装上去就是个磨主轴的杀手。我上次碰到个厂家,给的轴套内孔粗糙度是Ra1.6,图纸要求是Ra0.8,人家说“你跑合俩小时就达到要求了”,合着我车间的电不是钱啊?
不同行业的配件,根本不能通用
很多人觉得,不就是个轴套、个密封、个轧臼壁吗?哪个厂家做的都能用。
大错特错。
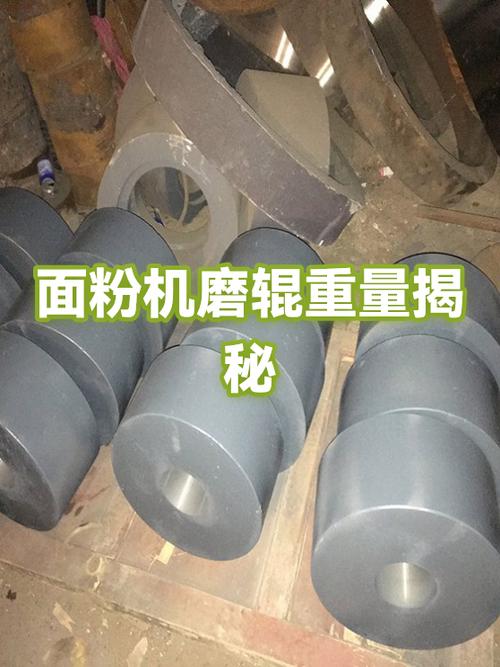
去年帮山东一家做全麦粉的厂子处理密封故障,一开始找的两家本地机械配件厂家,发过来的橡胶密封圈,装在磨辊的轴上跑了三天,就被磨下来的硬麸皮磨穿了。漏进去的润滑油混进了2吨多的高筋粉,整批货直接拉去饲料厂,亏了小十万。
后来找的那家专门做食品接触级配件的厂家,发来的密封用的是加了聚四氟乙烯填料的丁腈橡胶,邵氏硬度卡到70度,密封接触面做了0.5毫米的微倒角,装上去跑了8个月,拆下来看磨损量才0.02毫米,连个裂纹都没有。
上个月跟山西一个露天矿的设备科吃饭,他说之前图便宜,找了家本地的机械配件厂家做圆锥破的轧臼壁,号称是正宗高锰钢材质,结果装上去碎了三车花岗岩,壁面就磨出了深5毫米的沟。拉回去一测硬度,才HB180,离要求的HB220-250差了一大截——就是熔炼的时候省了水韧处理的工序,看着壁厚够,实际脆的很。
后来换的那家专门做矿山配件的厂家,交货的时候连水韧处理的金相报告一起给,装上去碎了12万吨矿石,磨损量才2毫米,算下来成本比之前那种便宜货还低30%。
你看,同样是做橡胶密封,食品厂要的是无毒、耐细颗粒磨损,矿山要的是耐高压、抗冲击,根本就不是一个生产标准。你拿矿山用的硬密封去食品厂,磨个仨月就坏;拿食品厂的软密封去矿山,一锤子就碎。
现在的新动向里,藏着不少坑
这两年喊的最响的进口替代,不少机械配件厂家确实吃到了红利。比如之前数控机床上用的梅花弹性联轴器,进口的单只要320块,供货周期还要等俩月。现在国内做的好的厂家,同款联轴器卖85块,传递扭矩的精度能到进口件的95%,交货周期3天。
但有个事行业里没人愿意公开说:现在很多厂家的在线检测设备,只测尺寸、测硬度,材料的疲劳强度、长期磨损量这些指标,全靠抽检。有的厂家为了过客户智能仓库的入库扫码检测,专门把每件货的尺寸卡到分毫不差,但是弹性体用的是回收的废料,标称能跑10万小时,实际跑2万小时就裂了。等你在生产线上拆的时候,才发现人家早就把货款结完,你找都找不到人。
还有现在要求的绿色包装,很多厂家直接把原来的气相防锈包装换成普通牛皮纸,货从江浙运到广东,路上淋点雨,拆箱的时候轴的表面已经锈了一层黄锈。你找他说,人家说现在要减碳,不能用塑料包装,符合要求——合着减碳的成本,全让采购的人担了?
更闹心的是标准滞后的问题。现在不少机械配件的国标还是10年前定的,比如铜轴套的磨损量要求,还是按普通机床的工况定的,现在的数控车床都是24小时连轴转,主轴转速比10年前高了30%,原来的标准早就跟不上实际使用要求了。但是厂家还是按老标准供货,你要提更高的要求,人家就给你涨30%的价,不接受就换别家。
我现在选机械配件厂家,从来不去人家的办公室看PPT,直接拉着对方的销售去车间,看熔炼炉的料堆,看磨床的砂轮换没换,看检测室的试块是不是跟批量货堆在一起。
干了这么多年机加工,我常跟徒弟念叨一句土话: 配件好不好,别在报告上找,拿到手里用手摸、用刀刮,千分尺卡两头卡中间,差一丝都不能要。
你们车间最近换配件,有没有遇到过那种“检测全合格,装上去就出问题”的糟心事?都是怎么筛靠谱厂家的?
