2026-11-01 13:13:50 分类:商机
去年七月三号下午两点多,车间3号数控车床正拉荒铣一块45号钢的模具坯料,吃刀量刚走到8毫米,主轴突然嗡的一声闷响,紧接着就卡得转不动了。
小周脸都白了。
拆开机箱盖一看,主轴前端的深沟球轴承烧得外圈都发蓝,滚道上的保持架都烤变形了。当时负责采购的李哥当场就拍桌子,说这可是花了大价钱买的正品SKF,怎么可能坏成这样。
我蹲在旁边拿塞尺量了下内圈和轴颈的配合间隙,又摸了摸轴承内圈的安装面。
差了0.012毫米。
不是货假。
是装配的小年轻热装的时候图省事,拿氧炔焰直接烤内圈,温度飙到160度,把本来就不大的工作游隙直接挤成了负的,转了半小时不烧才怪。
那些没人明说的游隙潜规则
别听教科书上把游隙的定义拆得七零八落,车间里干活的人都懂,游隙就是滚动体和滚道之间那点能让轴承顺滑转起来的空隙——多了晃,少了烧。
普通深沟球轴承,出厂的标准径向游隙也就0.008到0.03毫米,就这么点缝隙,决定了轴承能用三年还是三个月。
现在行业里其实就两条技术路线在走。
一条是大部分国产厂商在用的,出厂直接选C3组大游隙,径向游隙范围卡在0.02到0.046毫米。好处是容错率高,哪怕你装配的时候过盈量选到0.02毫米,内圈胀大挤掉0.015毫米的游隙,剩下的缝隙也够转,不会当场抱轴。缺点也明显,高速跑的时候振动大,三个月下来主轴精度就能掉两微米。
另一条是进口品牌走的高精度路线,P4级的主轴轴承,出厂游隙直接卡到0.005到0.012毫米的窄范围,要求装配过盈量不能超过0.015毫米,装完刚好剩0.003到0.008毫米的工作游隙,跑个两三年主轴精度都不带飘的。但这条路线对装配的要求苛刻到离谱——热装温度不能超过120度,超个20度,内圈的胀量超了,游隙直接被吃成负的,半小时就能烧得外圈发蓝。
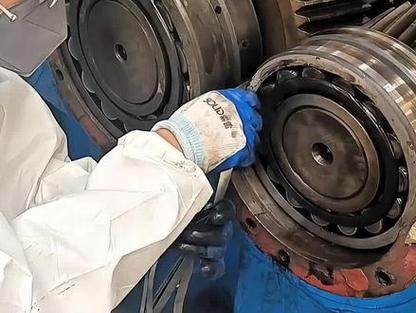 车间用塞尺测量深沟球轴承径向游隙现场
说实话,这两条路线背后藏着个全行业都在做、但没人写在作业指导书里的妥协。
就是大部分车间为了赶生产进度,根本不会花两个小时把轴承放在恒温油箱里慢慢加热,都是拿喷枪对着内圈烤个两三分钟就往轴上敲。为了不被这种粗糙的装配方式搞到当场抱轴,大家索性都选C3组的大游隙轴承兜底——哪怕烤过头挤掉一半的游隙,剩下的缝隙也够转。至于寿命会不会从三年砍到一年?没人算这个账,反正只要生产任务交了,后面的事谁管。
换两个行业,要求完全拧着来
游隙这东西,从来没有什么”最优值”,你换个应用场景,之前的经验能全反过来。
之前给新疆达坂城的风场修过主轴承。那地方一年到头刮着七八级的风,主轴承每分钟才转15转,但是叶片扫风的时候带的冲击载荷特别大,晃一下就能把瞬时载荷翻三倍。最开始他们按出厂标准选的普通游隙轴承,用了不到八个月,滚道上就压出一圈深深的压痕,转起来哐当响,每次检修都要停整整两天,损失的发电费用够买三个轴承。
后来我们给换的是比标准游隙大0.025毫米的特制款,装完跑了快四年,上次拆下来检查,滚道还亮堂堂的,连个明显的点蚀坑都没有。为啥?低速重载的工况下,游隙大一点,滚动体和滚道的接触面积能分散得更开,不会因为局部压应力太大,把滚道压出永久变形。
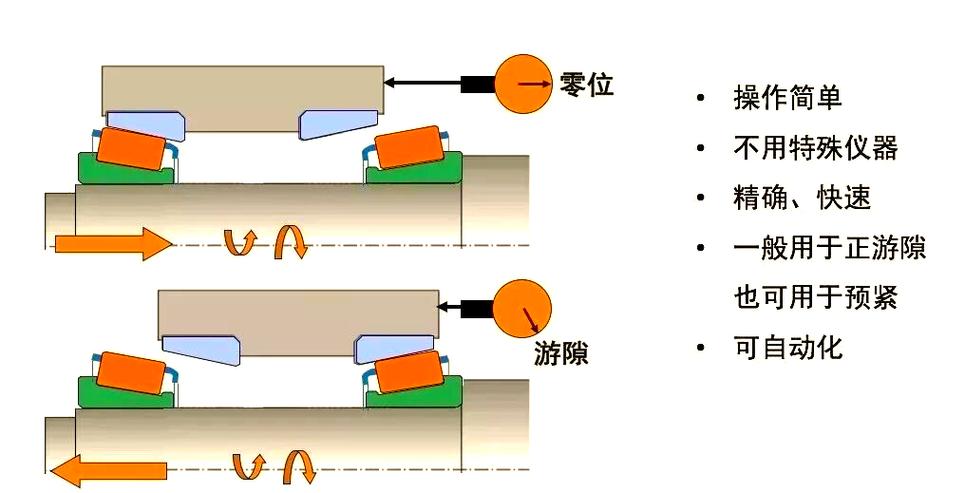 风电主轴轴承安装时调整游隙作业现场
反过来,要是把这个大游隙的轴承装到精密磨床上,那就是灾难。
去年苏州一家做光学镜头的厂找过来,说他们的球面磨床磨出来的镜片,表面粗糙度一直达不到Ra0.01的要求,换了好几个品牌的砂轮都没用。我们拆了主轴一量,工作游隙有0.015毫米——他们之前为了图长寿命,选的也是C3组的大游隙轴承,主轴转起来径向晃得厉害,磨出来的镜片能达标才怪。
后来我们把轴承换成小游隙款,装完调整到工作游隙0.002到0.004毫米,空转跑合两小时,等温度稳定了再测主轴的端面跳动,刚好卡在0.002毫米以内。当天磨出来的镜片,粗糙度直接就到了Ra0.008,工艺员当时握着我的手说,早知道之前就不纠结什么长寿命了,精度不够,生产的都是废品,寿命再长有啥用。
现在的新玩法,藏着没人说的坑
这两年都在搞进口替代,很多国产轴承厂的宣传册上都写着,自己的P4级轴承游隙控制精度能做到正负0.001毫米,能1:1替代进口产品,卖的价格还比进口的便宜三成。
听着确实心动。
但实际车间里用下来,全是坑。
最大的问题就是标准滞后。现在我们用的轴承游隙分组国标,还是20多年前定的,根本没跟上现在高速电主轴、伺服电机这些新工况的要求。同样是标C3组游隙,有的厂内控的范围是0.02到0.03毫米,有的厂是0.03到0.046毫米,差了快一倍。你要是按进口轴承的装配参数装国产的,要么装完游隙太大,主轴晃得没法用;要么过盈量太大,直接把游隙挤没了烧轴承。
还有现在吹得神乎其神的智能轴承,说能实时在线监测游隙变化,提前预警故障。说实话,上次我拆了一台带这种功能的伺服电机,里面的传感器连基本的热胀补偿都没做——轴承转起来温度升到60度,内圈胀大的量就能占到游隙的三分之一,还有润滑油膜的厚度影响,测出来的数值跟实际工作游隙差个0.003毫米都是常事。
就这,厂家还敢卖比普通轴承贵两倍的价。
我们车间老主任干了快40年,以前总跟我们说一句土话:”游隙不是拿塞尺量出来的,是听声音听出来的。”
啥意思?就是你哪怕把图纸上的过盈量算得再精准,装完之后也要空转半小时,耳朵贴在轴承座上听声音——如果转起来发涩,没有那种顺滑的嗡嗡声,那肯定是游隙挤太小了;如果转起来有明显的哐当哐当的旷量声,那就是游隙太大。别死盯着手册上的数字,车间里的温度、装配的手法、轴的加工精度,全都会影响最终的游隙值,这些东西,再精密的计算器也算不出来。
对了,你们车间现在装轴承的时候,是严格按图纸上的过盈量卡到死,还是会根据实际跑合的声音、温度微调游隙值?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承游隙:干了20年车间,我见过最多的抱轴祸根
文章链接:https://m.yxqcspc.com/18909/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
