上周三车间的事。小王抱着一摞冷板冲进来,白大褂上沾着测漏的肥皂水。“张哥,这批货全炸了。”我凑过去看,气密测试台的屏幕上亮着红圈——32%的漏率。堆在旁边的冷板表面亮堂堂的,一点氧化痕迹都没有,谁看了都觉得是合格货。上次外协做同批次的板,漏率才1%。主任站在旁边抽烟,烟蒂扔了一地。“刚上的新真空炉,怎么就成这样了?”
参数差五度,整批货全赔进去
很多人对钎焊的误解,就是把金属烧化了粘一起。
根本不是。
钎焊的核心是母材不熔,钎料熔。就像你熬糖水粘山楂,山楂本身不能煮化了,得靠融化的糖把俩山楂粘牢。
拿最常用的4047铝硅钎料说,它的共晶点是577℃——只要温度到这个数,钎料就会顺着缝隙往里面流,铺得满当当的。但你要是温度超个30℃,母材表面的氧化膜直接被破坏,焊缝脆得像饼干。
我们之前做工艺验证,本来要把保温段设到605℃,结果温控仪表飘了,同一批的工件,靠近炉门的位置温度才590℃,钎料根本没流开,靠近加热管的位置到630℃,母材都开始鼓包。
现在行业里两条主流路线,一条是真空钎焊,一条是钎剂浸沾钎焊。
真空钎焊的好处是焊完表面干净,不用后续清洗,适合高要求的批量件。缺点也明显,一炉下来电费小两千,抽真空就要40分钟,对装夹的精度要求高到离谱——工件放歪1度,钎料流偏了就是漏点。
浸沾钎焊呢,设备便宜,升温快,把工件往熔了的钎料池里一浸,拿出来就完事。但残留的钎剂要是冲不干净,半年之内焊缝就会被腐蚀穿。
说个行业里没人明说的妥协。
很多厂根本不会把真空度拉到设计要求的5×10^-3Pa。都是抽到1×10^-2Pa就直接升温,省20分钟抽真空的时间,一炉就能多跑两批货。反正出厂前气密测试是好的,等客户用个两三年,焊缝里残留的微量水汽把铝表面的氧化层泡坏,漏点才会慢慢冒出来。
还有那个0.02-0.08mm的最优装配间隙,我上次见个年轻工艺员,把装配间隙留了0.3mm,还跟我辩说缝大了钎料好流,结果焊完一敲,焊缝直接掉下来,他自己脸都红了。

跨行业的参数,抄过去就是坑
别以为一套参数能打天下。
不同行业的要求,差得能有十万八千里。
第一个场景就是新能源汽车的电池冷板。
去年给某新势力车企供第一批货的时候,我们直接抄了之前做工业散热器的参数——610℃保温15分钟。当时测气密全过,大家都挺高兴。结果货到客户那边,做-40℃到120℃的冷热冲击测试,循环100次,三分之一的焊缝直接裂了。
后来蹲在客户实验室调了三天参数,才把保温温度降到595℃,保温时间拉到22分钟。让钎料和母材的扩散层厚一点,不能光求钎料流得平。毕竟汽车上的件,要扛十几年的振动和温度变化,焊缝太脆根本顶不住。
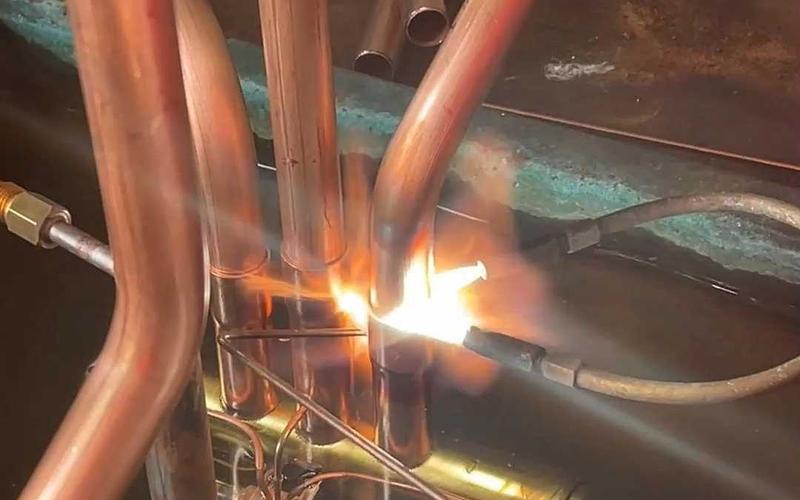
第二个场景是舰船用的紫铜空调管路。
之前接这个单的时候,我们按家用空调的参数配的钎料——含银15%的BCu80AgP,火焰温度调到800℃,焊完亮堂堂的,测压力全合格。结果客户做三个月盐雾测试,接头表面全是绿锈,焊缝都被腐蚀薄了一半。
后来才调整,把钎料的含银量提到30%,焊完必须把接头表面的氧化黑皮全部磨掉,喷一层防腐清漆。毕竟舰船在海上飘,盐雾浓度比家里高几十倍,拿家用的参数硬套,不坑你坑谁。
新的生产要求下,藏着不少没人提的风险
现在车间里的变化也快。
之前靠老师傅盯着火焰看温度,现在都上了机械臂,自动送丝,自动控温,人工成本能降60%。之前用的含氟钎剂,味道大,腐蚀性强,现在都要求换成无氟的,不然环保上门查,几十万的罚单根本跑不掉。还有之前高价买的德国进口真空炉,现在国产炉的价格只要一半,很多厂都换了。
但这里面的暗礁,没人愿意公开说。
就说那个无氟钎料吧。润湿性比之前的含氟钎料差了快30%,同样的间隙,同样的温度,钎料铺不满。现在的检测标准还是十年前针对含氟钎料定的,根本没有针对无氟料的长期腐蚀测试要求。大家出厂前都只做当下的气密测试,谁也不说三年后焊缝会不会漏。
还有那个国产真空炉。便宜是真便宜,但是温度均匀性比进口炉差了±8℃。同一炉的工件,位置差个30公分,温度就差10度。很多厂对外吹自己的国产炉能达到进口设备的精度,实际上接高端客户的单的时候,还是要偷偷把进口炉开起来,不敢用新设备。
至于那些上了线的自动化机械臂,焊出来的活看着整齐划一,但是遇到工件公差超差的时候,机械臂根本不会像老师傅那样,多烧两秒调整一下送丝量,直接就按程序走,焊出来的缝看着漂亮,实际一受力就裂。
干了这么多年,车间老班长常说一句土话。
“钎料是水,间隙是渠,渠不对,水再亮也白搭。”
真的是这样。
别光盯着钎料是不是进口的,设备是不是最新的,装配的时候间隙没留对,装夹的时候工件歪了半毫米,再贵的设备也焊不出合格的缝。
你们在车间做钎焊的时候,有没有遇到过那种出厂全合格,装出去用半年就悄悄漏的情况?都是怎么排查解决的?
