去年三季度给新能源客户供的那批铝合金壳体,三坐标测出来密封槽位置偏了0.02mm。
客户的质量主管站在车间地坪上,脸黑得像被刚切下来的铁屑烫过。
查了整整三天。
拆了主轴,洗了丝杠,把工作台的重复定位精度测了八遍,最后在导轨的密封胶条缝里,抠出来半粒比芝麻还小的碎铁屑。
就这半粒东西,把工作台顶偏了0.018mm。
当时我们整批次的270件货全被扣了,光复检和返工就花了快4万。
你说可笑不可笑?
干了20年机加工,我栽在这玩意儿上的次数,比我换过的刀柄还多。
很多刚入行的小孩觉得,切削铁屑就是切下来的废料,扫了扔回收桶就行。
哪有那么简单。
它是整个切削过程最不会骗人的晴雨表。
你切45号钢的时候,正常状态下出来的连续切屑,应该是攒到1.5米左右就自然断成指甲盖大的C形,要是出来那种弹簧一样缠在刀杆上的长屑,不用等你拆机床,后面肯定要出问题——要么刮伤已经精加工好的工件表面,要么把刀杆缠死导致闷刀,严重点直接把主轴顶得跳轴。
我们现在车间里的断屑参数,都是一点一点试出来的:当进给量卡在0.12mm/r,吃刀量2mm的时候,切出来的45钢切屑厚度刚好在0.18-0.22mm之间,这个区间的屑最稳,不缠不飞。
没人跟你算明白的铁屑成本账
现在行业里做断屑方案,基本就两条路线。
一种是带预制定断屑槽的硬质合金刀片,一片才18块,换的时候拧上去就行,操作简单。但这玩意儿挑材料,碰到硬度超过HRC32的淬硬40Cr,断屑效果直接打对折,切出来的屑动不动就缠成一团。
另一种是装在刀杆上的机械式断屑器,一套要260块,能扛到HRC45的材料,不管多硬的料,撞在断屑器的挡块上就碎成小段。但麻烦的是,每次换刀都要重新调挡块和刃口的间隙,每次多花2分钟,一天换4次刀,就少切8分钟的活。

说实话,行业里有个公开的秘密,没人会在采购会上说。
很多厂明知道带槽的便宜刀片在硬料上断屑差,还是大批量买。
为啥?
因为账面上算下来,刀片成本省了三分之二。至于缠屑导致的返工时间、刮伤工件的报废损失,采购的成本表里根本不会列——出了问题,全算操作工人没调好参数。
这种妥协,干过车间的谁没见过?
不同行业对铁屑的要求,差得能有十万八千里。
就说汽车变速箱的铝壳体加工吧。
之前我们给某合资车企做配套,一开始用的是普通高压乳化液冷却,切下来的铝屑是那种薄得像蝉翼的长卷片,经常顺着乳化液流到密封槽的缝隙里,吹都吹不干净。
有一批车在路试的时候漏变速箱油,客户追着我们查了快一个月。
最后发现就是半毫米的铝屑粘在密封槽壁上,合箱的时候把密封胶压穿了个小孔。
后来我们把进给量从0.15mm/r降到0.1mm/r,断出来的铝屑全是小米粒大小的碎粒,用0.4MPa的压缩空气一吹就顺着排屑槽流走,漏液的问题直接消了。
那批货赔了快12万,我连续一周在车间盯到晚上十点,烟都多抽了两包。
再说航空发动机的高温合金盘件加工。
这玩意儿的铁屑,是真的能要人命。
之前有个刚招的徒弟,第一次上手切GH4169,没戴全防护面罩,飞出来的铁屑直接在他工作服袖子上烫了个硬币大的洞,离胳膊就差1厘米。
高温合金的切屑能冲到800多度,要是切出来的屑是细碎的火粒子,飘到旁边已经精加工好的盘件表面,那个硬度你用砂纸都磨不掉,得重新拉荒。
一个盘件的精加工费就8000多,磨花了等于白干。
之前隔壁厂就吃过这个亏,切高温合金的时候参数没调好,出来的碎火粒子飘了半米远,把三个已经精磨好的盘件表面打出了密密麻麻的麻点,直接赔了客户22万。后来他们在粗加工区和精加工区之间,焊了个2米高的透明防护板,才把这个问题堵上。
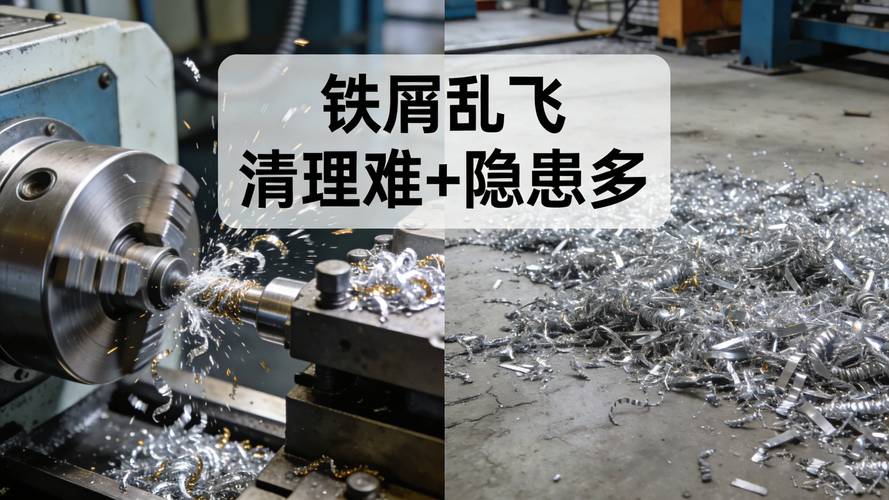
智能制造线最容易栽的跟头,全是铁屑埋的
现在好多厂都在吹自己的无人加工单元,机械臂自动换刀,传送带自动送料,在线检测自动报数,听起来高级得不行。
去年隔壁的厂花200万上了一套四工位的无人单元,跑了才半个月,突然报警停机。
三个工程师拆了一上午,最后发现是主轴上掉下来的铁屑,卡在了机械臂的导轨滑块里,把滑块的滚动体磨出了沟。
修一下花了1万2。
你以为花大价钱上的在线检测、刀具寿命监控系统能把所有生产问题兜住?实际上半毫米的碎铁屑在导轨缝里顶出来的位移,比你整个检测系统的测量精度还高两个等级。
现在搞绿色制造,要求铁屑分类回收,铝屑、钢屑、铸铁屑分开放,混了就要被回收商压价。我们之前就吃过亏,有一次操作工人把带铝屑的钢屑混到了一起,卖的时候被回收商扣了30%的价,几吨屑少卖了快两千块。
进口替代的风刮了这么久,国产刀片我们也试了不少。
说句不好听的,好多厂宣传自己的断屑槽性能达到进口水平,实际拿到生产线上用,槽型的角度比进口的差了2度,切出来的铁屑长度比进口的长30%,断屑极不稳定。
这种刀片,谁敢放到无人单元上用?
哦对,还有个全行业都不愿公开的难题。
现在所有的切削参数手册,不管是进口刀片厂给的,还是国标里写的,全是实验室理想环境下测出来的——恒温20度,乳化液浓度稳定,机床主轴跳动零偏差。
根本没人考虑你车间夏天38度的高温,乳化液蒸发变稀,主轴用了五年跳了0.01mm的实际情况。
没有任何一个标准要求你在不同的车间环境下,重新验证断屑效果。
好多新厂上了线,照着手册输参数,切出来的铁屑要么缠要么飞,全靠老工人蹲在机床边,盯着屑的形状一点一点调。
等你发现屑不对的时候,往往已经刮花了好几个工件。
车间里传了几十年的铁屑土规矩
干了这么多年,我带过的徒弟没有一百也有八十,我每次第一节课就跟他们说:别盯着手册上的参数死抠,先看切出来的屑对不对。
车间里有句传了几十年的土话:切屑不对,参数全废。
啥意思?
不管你选的刀片多贵,机床精度多高,工艺文件写得多么规范,只要切出来的铁屑形状不对——要么是缠成一团的长屑,要么是四处飞溅的碎火粒子,你后面肯定要出问题。
别想着靠多吹几次压缩空气,靠后续工序的打磨把问题补上。
之前有个刚毕业的大学生,拿着打印好的工艺文件来找我争,说手册上写的这个参数断屑率98%,为什么我们车间切出来的屑全缠在刀杆上。
我把他拉到机床边,让他伸手摸了摸乳化液的温度——38度,比手册上要求的20度高了快一倍,粘度降了一半,冷却效果差了,切屑的温度下不来,自然断不了。
他当时脸就红了。
干机加工哪有什么放之四海而皆准的参数。
你在实验室里测的再准的数,到了满是切削液味道的车间里,碰到温度变了,材料硬度波动了,甚至换了一批乳化液,铁屑的形状都能给你变个样。
对了,说到这我突然想起个事。
你们车间有没有遇到过那种,所有参数全按手册输的,刀片也是新的,机床精度也校过,切出来的铁屑就是不对的怪事?
都是怎么解决的?
