上个月17号,刚下过冷雨的车间地面还沾着铁屑,航空部的李工把三坐标报告拍我操作屏上的时候,指节都白了。
0.023mm。
我们承诺的平面度公差是≤0.02mm。就超了0.003。
客户那边总装线等着装,差一毫米都不行,何况是头发丝1/30的偏差。
蹲在机床旁边摸了半小时定梁的表面温度,才找到问题——之前贪便宜换的那根廉价恒温冷却管漏了,梁体靠近右立柱的位置比左边高了0.12度,热变形刚好把平面度给顶超了。
你说这机床差吗?不差。正常跑的时候,X轴走满4米全行程,重复定位精度能稳在0.008mm以内,干了快四年的航空结构件,从来没出过这么离谱的偏差。
说到底,大家对高精度定梁龙门五面体加工中心的印象,要么是销售嘴里吹的”万能大杀器”,要么是车间里落满油泥的”铁疙瘩”,真摸透脾气的人,没几个。
别听销售吹,定梁和动梁的坑,踩过的人都懂
现在逛机床展,十个销售有八个会拉着你说,动梁结构省空间,性价比高。
算笔账就知道,同样4米X行程的设备,动梁款的占地面积能比定梁款少20%,厂房租金贵的地方,确实能省不少钱。
可真到车间里切硬料的时候,那点优势全没了。
动梁的横梁是跟着滑枕上下移动的,悬空状态下,哪怕你把进给压到500mm/min切钛合金,梁体的动态变形量能到0.015mm,热机半小时之后,因为导轨摩擦生热,变形量还能往上飘0.005mm。
定梁就不一样了。横梁死死固定在两侧的立柱铸件上,只有滑枕沿着梁上的导轨横向移动,Z轴带着滑枕上下伸缩。我们现在用的这台,Z轴滑枕完全伸出来1.25米的时候,全行程的重复定位精度还能稳在0.008mm以内,刚性够,切硬料的时候根本不抖。
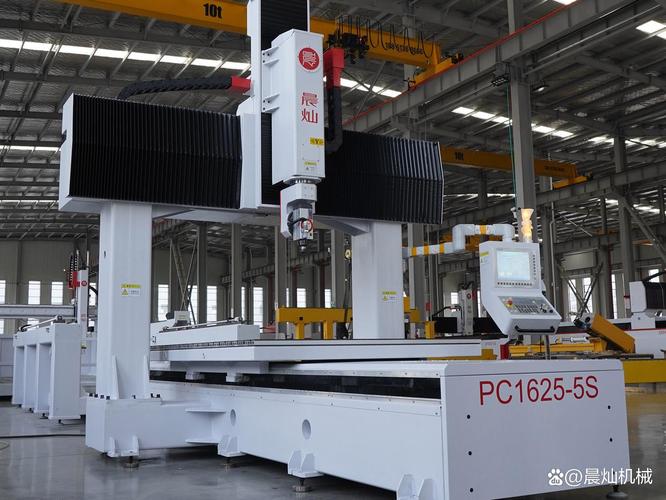
这里说个行业里没人会主动告诉你的妥协。
几乎所有厂家的样本上都会写,定梁的铸件用的是树脂砂米汉纳铸铁,经过180天自然时效,充分释放内应力。
实际呢?
为了压成本,把自然时效的时间砍到30天,甚至有的直接换成24小时的振动时效,省下来的时间,够他们多卖三台设备。
我们前几年贪便宜买过一台南方小厂的定梁,用了半年,X轴走到行程中间段的时候,加工出来的平面度直接飘了0.03mm,拉荒都救不回来。最后拆下来重新做了120天的自然时效,精度才稳下来,算上拆装、停工的成本,比直接买正经厂家的机器贵了快一倍。
还有个更隐蔽的坑。
很多厂家标称的定位精度0.005mm,是在行程中间1米的区间空载测的,你把滑枕伸到最远端,走完全行程,精度直接掉一半。
选型的时候别光看样本上的数字,让厂家当着你的面,把全行程跑一遍,拿激光干涉仪当场测,别等拉回车间了才发现上当。
两个车间跑出来的真需求,跟参数表半毛钱关系没有
干了这么多年,我从来不信什么”通用最优参数”。
同样一台定梁五面体,换个行业的工件,调整的参数能差出去十万八千里。
去年给某新能源车企做电池盒大底板,6061铝合金的,尺寸2.8米长、1.6米宽,要求一次装夹把五个面全加工完,平面度≤0.015mm,表面粗糙度Ra1.6。
这活要是用普通龙门,得翻面找正三次,一天最多做6件。用五面体一次装夹,一天能做12件,效率直接翻番。
刚开始调参数的时候,按之前干航空铝的经验来,切出来的面全是粘刀的刀痕,客户来验的时候脸都黑了。
后来把主轴转速提到12000转,进给压到3000mm/min,换成金刚石镀层铣刀,用微量润滑代替乳化液,切出来的面手摸上去跟镜面似的,客户当场把下一年的订单全签了。
另一个场景是汽车覆盖件模具。
之前接的一套SUV侧围模具,球墨铸铁的,整件重8吨,要求加工完的型面偏差≤0.01mm,不能有让刀痕迹。
这活拼的就是刚性。
我们那台定梁的滑枕是320mm见方的截面,吃刀量开到10mm的时候,主轴负载才到60%,加工完用三坐标测,最大型面偏差才0.008mm,比客户要求的还严。
说真的,你要是拿刚才干电池盒的高速参数来切模具,那刀不出五分钟就得崩。
啥叫差异化需求?
干铝合金要的是快、光、不粘刀;干球铁模具要的是刚、稳、能吃重。
哪有什么放之四海而皆准的好机床,都是跟工件磨出来的脾气。
现在吹得凶的进口替代,底下藏着多少没说的窟窿
这几年国产机床的进步,明眼人都能看到。
之前同规格的进口定梁五面体,报价1200万,交期18个月。现在国产同精度的设备,报价才400万,交期3个月,算下来性价比高得离谱。
上个月我们算电费,现在用的新国产机床,带伺服能量回馈,干同样的活,比十年前的老进口机床省电30%,一年光电费就能省两万多,这是真的好。
但有个行业里没人愿意公开说的难题。
现在的机床精度检测标准,还是十几年前定的。测精度的时候,是在恒温20℃的实验室里,空载、无负载的状态下测的。
可我们车间是什么环境?
夏天最高32℃,冬天最冷12℃,哪怕机床自带了恒温系统,铸件的热变形、导轨的温升,跟实验室的条件根本不一样。
很多厂家的出厂检测报告,是在实验室里测的,拉到你车间,热机两小时,精度直接飘了0.02mm。找售后过来,人家一句话就给你怼回来:你车间温度不达标,跟我们机床质量没关系。
还有现在吹得天花乱坠的智能制造。
很多新机床一上来就给你装一堆传感器,说能实时监测主轴状态,能预测故障,能对接智能工厂系统。结果呢?车间里油雾大,传感器的信号线露在外面,半年就被油腐蚀断了,系统报的故障十次有八次是错的,最后还得靠我们老工人摸导轨温度、听主轴运转的声音判断状态。
说白了,现在的很多所谓”智能功能”,都是给参观的领导看的,真到生产一线,没几个能用得上。
我们车间老主任干了30年机床,常挂在嘴边的一句话是:机床不是开出来的,是养出来的。
你哪怕买个千万级的顶级设备,不每天擦导轨的防护板,不按时换冷却油,不盯着梁体的温度调整间隙,再贵的机器也白搭。
之前那台飘精度的便宜机床,我们最后拉荒完,现在每次开机前都要先跑半小时全行程,摸完左右立柱的温度差,才敢上活。
精度从来不是一劳永逸的事,是每天一点点盯出来的。
对了,你们车间用的高精度定梁龙门五面体加工中心,全行程精度能稳在多少?有没有遇到过铸件时效不够,用半年就飘精度的糟心事?
