去年深秋的凌晨三点。
手机震得枕头都麻了。
是嘉兴那个做PVC型材的王总,电话里喘得像刚跑完马拉松,说混合机抱轴了,整锅两吨的糊料硬在缸里,生产线已经停了四十分钟,机修师傅拆了进料口,连个缝隙都抠不出来。
我裹上挂在门后的冲锋衣,开着车晃在空荡荡的高架上,脑子里已经把故障原因过了三遍。
三个月前他来选设备,对着我们两款同功率的高速混合机砍价,非要把标配的3mm耐磨堆焊桨叶换成1.5mm的普通钢板款,说能省八千块。我劝了三回,说他的料里碳酸钙占比快六成,磨得很,他拍着合同说反正磨坏了换就是,哪有那么娇贵。
拆开机盖的时候天刚亮。
桨叶表面的耐磨层磨穿了3mm的沟,轴端的密封早就漏了,料顺着缝隙钻进轴承,把滚针都磨成了铁屑。王总站在旁边脸都绿了,算下来停线一上午的损失快十五万,够他换二十套最好的桨叶。
说真的,高速混合机厂家这个行当,从来不是卖完设备就一拍两散的买卖。你生产线开得顺不顺,会不会半夜被电话叫起来救急,全藏在你当初砍价省下来的那点成本里。
别光盯着转速表,缸壁厚度才是报价单里藏的硬线
我带徒弟跑客户,总不让他围着设备看铭牌上的最高转速。
铭牌那玩意,想写多少写多少。
真要验设备,你就带三样东西:游标卡尺,洛氏硬度计,一把小锤子敲缸壁听声音。
现在行业里标称的高速混合机,桨叶线速度大多在25m/s到45m/s之间,这个区间是经过几十年跑合摸出来的,既能把粉类物料抛起来形成涡流,又不会因为剪切力太大把物料打碎。但很多小厂为了压成本,根本不管这个。
缸体壁厚12mm是我们行里默认的硬线,低于这个数,设备满速跑三个月,振动能把进料口的法兰焊口震出裂纹。我见过最离谱的小厂,给客户做的1000L混合机,缸壁只有6mm,刚装上去的时候看着挺新,跑了俩月,缸壁晃得能看到弧度变化,最后客户不得不花两万块钱重新做了个缸体。
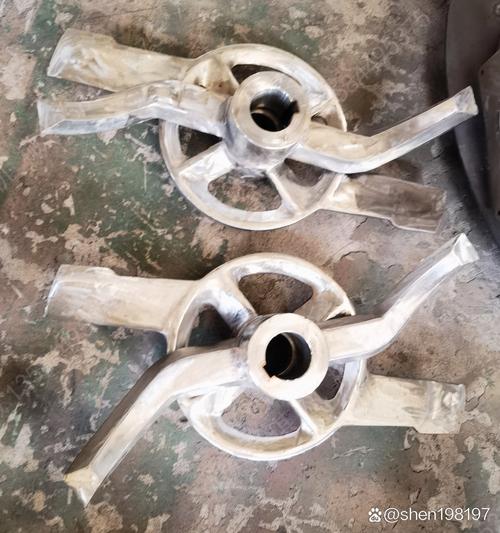
现在的桨叶方案主要分两种:一种是碳钢基体上堆焊碳化钨耐磨层,造价低,适合塑料、建材这类对金属杂质要求不高的场景;另一种是整体烧结碳化硅涂层,表面光滑,耐磨度是堆焊层的三倍,但是造价贵,差不多是堆焊款的2.5倍,适合锂电、医药这类对纯度要求高的行业。
这里就得说个行业里从来不会写在宣传册上的妥协。
所有堆焊耐磨层的厂家,对外标称的厚度都是3mm,实际出厂的时候,大多只焊1.5mm。
为什么?
因为3mm的堆焊层,光材料成本就要涨30%,焊完之后还要做时效处理,不然内应力太大,桨叶跑俩月就变形,整个加工周期要多花三天。1.5mm的层,足够撑过客户的一年质保期,等质保过了,磨穿了,客户就得掏钱换配件。
我上次去邻省的一个小厂家验同行的设备,拿卡尺量他们标称3mm的耐磨层,最薄的地方只有1.2mm。人家老板也不藏着,递了根烟说,不这么干,价格打不下来,客户都被别人抢走了。
真的,每次客户拿着别家的报价单跟我砍价,说人家同样1000L的设备比我便宜两万,我都懒得解释。你去看看人家的缸壁是多厚,桨叶的耐磨层是多厚,跑起来振动值是多少,等你用了半年出问题的时候,那两万块钱够你交多少停线的罚款?

不同行业的需求差太多,真不是换个桨叶就能糊弄的
很多客户找过来,第一句话就是“我要个你们家卖得最好的1000L高速混合机”。
每次我都得拦着。
哪有什么通用的好设备?
你做建材的,和做锂电池的,需求能差出十万八千里。
就说刚才提到的那个嘉兴做PVC型材的王总,他们的生产要求是什么?混合的时候温度必须卡在115℃±2℃,高了树脂会提前塑化,挤出来的型材一折就裂;低了分散不均匀,表面会有麻点。那对应的高速混合机厂家,就得配双金属耐磨的温度探头,不能用普通的不锈钢探头——不锈钢探头被碳酸钙磨半年,测温能偏个五六度,根本不准。
去年有个本地的小塑料厂,找了个连固定车间都没有的皮包高速混合机厂家,给配的普通不锈钢探头,刚装的时候测的温度挺准,跑了三个多月,探头被磨得测温偏了7℃,他们没发现,整批12吨的PVC型材挤出来,脆得像干脆面,拉去粉碎花了两万多,最后换了我们的双金属探头,跑了一年半,测温误差还不到1℃。
再说说锂电行业的要求。
我前年接的深圳那个做磷酸铁锂的客户,一开始图便宜,找了个做塑料混合机的厂家改了台设备,觉得反正都是转起来混料,有啥区别。结果混出来的料铁含量超标了80ppm,整批20吨正极材料直接报废,损失快两百万。
他们的要求是什么?
所有接触物料的部分,哪怕是固定桨叶的螺栓,都不能有一点碳钢裸露,不然摩擦下来的铁屑混进料里,电池循环寿命直接砍半。而且整个设备的接地电阻必须小于1Ω,不然细粉和缸壁摩擦产生的静电,会把粉吸在缸壁上,怎么都混不均匀。我们给他们改设备的时候,把所有接触部分都换成了316L镜面抛光的材质,桨叶的固定螺栓外面套了一层聚四氟乙烯的保护套,单独拉了一根4平方的地线接在车间的接地极上,最后测铁含量,比他们要求的10ppm阈值还低3ppm。
我上次在展会遇到个厂家的销售,跟我说他们的设备能做到零维护,我当时就笑了。零维护?你那密封件是金子做的?跑上三个月,你不检查一下轴承的润滑,不看一下桨叶的磨损,再好的设备也得趴窝。
喊着做智能制造的厂家,先把基础工序做扎实再说
现在跑行业展会,你走两步就能看到厂家摆着带大屏的高速混合机,吹自己能连MES系统,能远程监控转速、温度,能自动算配方,是行业标杆。
说实话,我看了十家有九家的智能设备,都是在普通设备上装了个触摸屏,连最基础的跑合工序都没做好。
什么是跑合?
就是设备装完之后,空转跑够24小时,把轴承的间隙调到合适的范围,把密封件的位置调整好,不然你装再多传感器,设备跑起来晃得厉害,数据全是乱的。
现在行业里有个谁都不愿公开说的难题。
现行的高速混合机行业标准,还是2009年制定的,里面关于耐磨层厚度、测温精度、静电导除的要求,全是十几年前针对塑料、建材行业定的,根本跟不上现在锂电、医药这些新兴行业的要求。比如标准里说桨叶耐磨层厚度不低于2mm就算合格,但是锂电行业要求接触物料的部分金属析出量小于10ppm,你按老标准做,哪怕耐磨层再厚,只要是碳钢基体,就会有金属析出,根本满足不了要求。
很多厂家现在借着进口替代的东风,把原来进口设备的价格打下来了,但是也偷了不少懒。比如进口的同规格高速混合机,桨叶的动平衡精度是G2.5级,跑起来振动值小于0.1mm/s,我们现在很多厂家做的,动平衡精度是G6.3级,振动值能到0.3mm/s,价格只有进口设备的三分之一,但是用个三五年,轴承的磨损速度是进口设备的两倍。
我们厂现在做设备的时候,也有个上不了台面的妥协。
给客户配智能温度传感器的时候,我们会偷偷在缸壁的另外一个位置,多埋一个独立的热电偶,不写在合同的配置单里。
为什么?
因为现在的智能传感器,哪怕是最好的品牌,连续跑个半年,测温也会飘个三五度。如果只装合同上那一个传感器,客户在中控室看着温度到了120℃,实际缸里可能已经140℃了,整锅料糊了都不知道。多埋一个便宜的热电偶,平时不用,等智能传感器飘了,拆开盖子就能对比着校准,不至于出大的质量事故。
上周我们车间的老主任,带着徒弟拆一台返厂的旧设备,拆完他蹲在地上抽了根烟,说干了一辈子机械,就认一个理:“设备好不好,不是看宣传册上的字有多漂亮,是看你拆开机盖的时候,里面有没有藏着偷工减料的窟窿。”
真的。
我在车间摸高速混合机摸了20年,见过太多把设备吹得天花乱坠的高速混合机厂家,最后客户拆开机盖,缸壁薄得像铁皮,耐磨层薄得像一层漆,用个一年半载就出问题。
你们厂里现在用的高速混合机,上次拆缸检查的时候,量的缸壁实际厚度是多少?评论区聊聊?
