2026-11-05 05:43:53 分类:商机
上周三凌晨三点。
我在值班室刚眯着,老陈砸门的声音差点把玻璃震碎。
“快起来!跑刀了!”
我套上工鞋往车间冲,就看见那台去年贪便宜买的机器,正哐哐晃着主轴,一整排码在工作台上的不锈钢光伏铭牌,边缘全是崩出来的毛刺,最前面的几块已经被扎刀刻出了一道深痕。
这批货是给西北光伏电站供的,下午两点的车,要拉去西安。
算下来320块铭牌,全废了。
老陈蹲在机器旁边抽烟,烟蒂扔了一地。
“当时图便宜,这台比隔壁那个做了十几年的金属雕刻机厂家,报价少了21000,现在赔客户的违约金,都快够付半台新机的钱了。”
真的,那次损失算下来,比那台机器省的两万块,多花了十倍都不止。
干了20年机加工,我太知道这里面的门道了。
别光看销售给你递的那本彩色参数表,字写得再漂亮,机床的硬实力全藏在你看不见的地方。
参数表都是给外行看的,机床的“软肚子”才是硬实力
现在市面上金属雕刻机厂家的技术路线,说穿了就两种。
一种是风冷主轴配龙门架构的,主打快,空载跑起来能到60米每分钟,适合刻薄铝板、PVC板这类软材料。
另一种是水冷主轴配悬臂架构的,主打稳,刚性强,适合刻不锈钢、硬质合金这类硬材料。
我拆过不下50台同类型的机器,好的厂家,用的是24000转的陶瓷轴承水冷主轴,研磨级直线导轨的间隙控制在0.02mm以内,单次吃刀1mm厚的铝板,能下0.3mm不抖。
差的厂家呢?
用的是18000转的钢轴承风冷主轴,轧制导轨的间隙能到0.1mm,别说吃0.3mm,下0.1mm的刀,工作台就开始颤。
 金属雕刻机内部导轨与主轴安装实拍
这里面有个所有厂家都不会明说的妥协——
参数表上写的“台湾上银导轨”“3kW主轴电机”,你要是信了,大概率要吃亏。
很多小厂为了压成本,导轨滑块用的是国内二三线厂的货,外观跟正品上银的一模一样,跑合3个月就开始晃。主轴电机标3kW,实际塞的是2.2kW的拆机翻新电机,空载测转速看着够,一上切削负载,转速直接掉两三千转。
我去年遇过个更离谱的,有个厂家给我们发的机器,铸件底座里面的钢筋都露在外面,连水泥都没灌实,刚装完的时候精度测着没问题,跑了半年,底座变形,主轴直接歪了0.12mm,找厂家售后,人家说“你这是车间地基不平,不是我们机器的问题”。
扯什么呢。
我们车间的地基是当年盖厂房的时候专门做的,20吨的数控车床放上去都不带晃的,对吧?
不同行业的活,真不是随便找个金属雕刻机厂家就能接得住
就拿我们现在常做的光伏铭牌来说。
这个活看着简单,就是在1mm厚的不锈钢板上刻个电站编号,实际上要求苛刻得很。
刻的深度要稳定在0.15mm,深了容易藏锈,浅了在西北那种大太阳、大风沙的环境下,晒两年就磨得看不见字。
之前找的那个便宜厂家的机器,刻出来的深度一会0.08mm,一会0.2mm,边缘还有细碎的刀痕,喷完防腐漆都盖不住。
上次去西北的电站巡检,看到两年前供的那批牌子,字已经花得快认不出来了,客户那边扣了我们8万多的尾款。
后来换了个专做光伏配套的金属雕刻机厂家的设备,人家是真的懂这个场景的需求——机器自带深度补偿探头,刻出来的深度误差控制在0.02mm以内,现在跑了18个月,上次巡检的时候,最早刻的那批牌子,字还清清楚楚的。
隔壁做精密手表的王总,之前为了找合适的雕刻机,跑了大半个中国。
他们要在316不锈钢表壳上刻0.05mm宽的发丝纹,表面粗糙度要到Ra0.8,不能有一点接刀痕,不然摸上去划手,卖出去的表要被客户退回来。
一开始他图方便,找了个做广告金属雕刻机的厂家,人家说啥都能刻。
结果上机一试,刻出来的纹一会粗一会细,接刀的地方有个小台阶,手一摸就剌得慌,废了两百多只表壳,损失了十几万。
后来找了个专做精密五金加工的金属雕刻机厂家,人家的机器带激光自动对刀头,重复定位精度能到0.005mm,装了专用的减振脚垫,刻出来的发丝纹顺得像头发丝,摸上去滑溜溜的,一点台阶都没有。
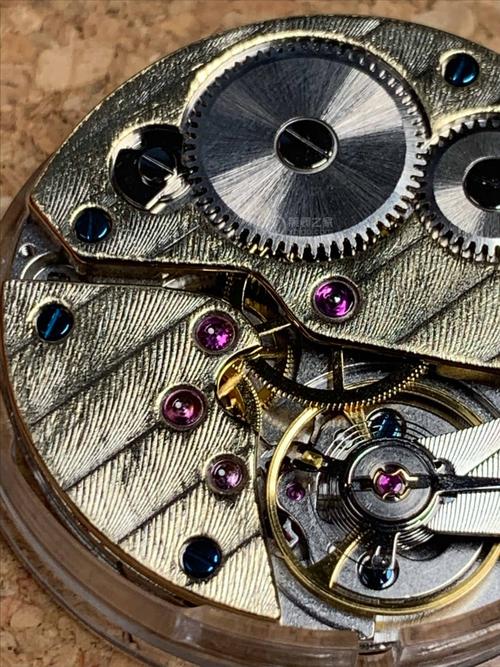 金属雕刻机加工手表表壳发丝纹实拍
现在喊得凶的进口替代,藏着多少没人敢说的坑
这两年跑展会,听的最多的话就是“我们的机器跟德国进口的性能一模一样,价格只要三分之一,完全实现进口替代”。
说实话,我不是抵触国产设备,我们厂里现在80%的设备都是国产的,用着也顺手。
但你要是真拿自己的加工需求去试,十家喊着替代进口的厂家,有八家要露馅。
去年我们想找台能加工硬质合金模具的雕刻机,连着看了三家喊着进口替代的厂家,人家试机的时候,全拿提前磨得光溜溜的标准铝块,主轴转得顺得很,参数看着跟进口机没差。
我们特意带了自己的钨钢坯料过去试。
一上机,主轴的声音就不对了,下0.1mm的吃刀量,工作台就开始抖,表面的刀痕粗得能看见。
销售在旁边打圆场:“你这个料太硬,我们机器适合加工软金属。”
合着刚才说的替代进口,就是替代人家加工软金属的那部分?
这里面有个全行业都心照不宣的难题——现在执行的雕刻机精度标准,是10年前定的,要求测的全是空载状态下的定位精度,根本不测带负载切削的实际精度。
很多厂家就钻这个空子,空载测出来的精度是0.01mm,看着跟进口机一样,实际带负载切硬料,精度直接掉一半。
还有的厂家为了压成本,机床的铸件底座不做自然时效,刚出厂的时候测着精度没问题,用个半年,铸件内部的应力释放,底座变形,精度直接跑掉0.1mm,修都没法修。
之前还有人跟我提绿色制造,说现在的新机器都带全封闭吸尘,符合环保要求。
我上次去个厂家的车间看样机,那个吸尘口离切削点足足有15厘米,金属切屑飘得满车间都是,吸尘装置吸上来的,连30%的切屑都不到,也好意思说符合环保标准。
现在我每天上班,第一件事就是绕着车间的几台雕刻机走一圈。
用手摸一下主轴的温度,听一下导轨运行的声音,看一下工作台的水平度。
老师傅常说“机床是个有脾气的铁疙瘩,你天天跟它处,它就给你好好干活;你光买回家供着,它早晚给你掉链子”。
别信那些吹得天花乱坠的宣传,找金属雕刻机厂家的时候,带着你自己要加工的料,去人家车间实打实的切两刀,比看十本参数表都有用。
你们找金属雕刻机厂家的时候,踩过最狠的坑是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间,我扒透了金属雕刻机厂家的实在门道
文章链接:https://m.yxqcspc.com/19104/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
