上周三夜班刚交完班,裤腰带还没系紧,江苏的王总电话直接砸过来。
“你们厂的管是纸糊的?3根φ89的无缝管,端头上藏着2mm的内裂纹,我下游的锅炉厂刚上水压就漏了!”
我当时心里咯噔一下。
上个月刚换了家新的探伤机厂家,图他报价比老厂家便宜15%,当时主任说试试,我拦了没拦住。
连夜拉着探伤班的人查,最后发现是那厂家配的探头固定架松了,耦合剂喷嘴偏了15度,根本没对准钢管的端部。
之前跟了我们12年的老厂家,装设备的时候会把每个探头的角度标在固定架上,我们自己换探头都不会偏。

别听厂家吹,探伤机的门道全在车间里
现在市面上的探伤机,主流就两条技术路线:涡流和超声。
别听厂家吹得天花乱坠,我给你算实账。
涡流的检测深度最多到6mm,超过这个厚度的管壁,不管你灵敏度调多高,都是瞎晃。
超声的话能穿200mm的壁厚,但对表面光洁度挑得很,要是工件表面的粗糙度超过Ra12.5,耦合剂挂不住,信号飘得能让你以为全是裂纹。
说个行业里没人愿意明说的事儿:很多小探伤机厂家为了抢单,会在试机的时候把灵敏度调得特别高,拿个0.1mm的划痕都能报得震天响,等你签了合同把设备拉回车间,实际生产的时候,工件表面有点锈、有点氧化皮,就狂报警,工人烦得不行,直接把灵敏度往下拧3个dB——这时候藏在皮下1-2mm的微裂纹,就全漏了。
说实话,我自己当探伤班班长的时候,也嫌报警太烦,拧过那个灵敏度旋钮,但从来不敢拧过1个dB,就怕出事儿。
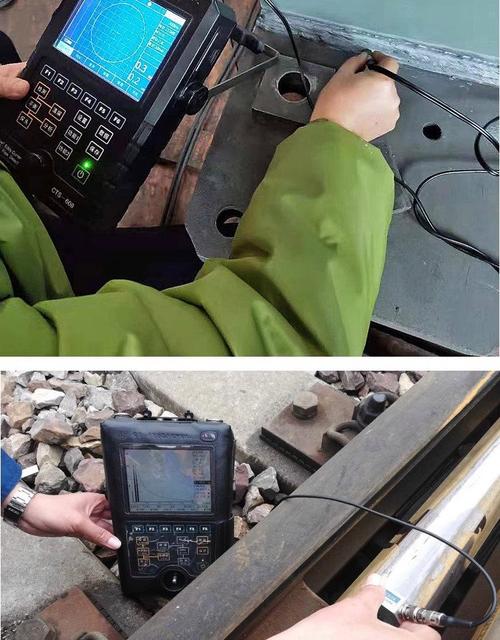
挑厂家,我从来不信他们给的漂亮参数
就拿我们做热轧无缝管的来说,对探伤机厂家的要求跟做冷拔管的完全不一样。
热轧管出来表面带氧化皮,温度还能有个三四十度,要是厂家不给你配带冲洗功能的耦合装置,你就算把探头磨破了也扫不准。
2019年我们接了一批出口中东的油管,要求能检出皮下0.5mm的微裂纹,找了三家厂家来试。
第一家报的价格比市场价低20%,说自己的涡流灵敏度能到0.2mm,结果试机的时候,我们把钢管的进给速度调到常规的15m/min,他的设备直接漏了试块上的0.5mm裂纹。
第二家是进口品牌,报价是国产的三倍,说参数全符合,但我们车间的电工看了一眼全英文的说明书,直接摇头,说要是设备坏了等配件要俩月,我们哪耗得起?
最后还是找的合作了12年的老厂家,他们过来直接把进给速度调到8m/min,给耦合剂喷嘴加了个0.3MPa的冲洗头,虽然产能降了近一半,但那批货出口到沙特,第三方检测全过,一分钱索赔都没掏。
隔壁做汽车铝合金轮毂的李总,去年踩的坑比我还大。
他们的工件是铸造出来的,要测的是内部的疏松缺陷,本来就得用相控阵超声,结果那新找的探伤机厂家给他们配了常规的单晶探头,测出来的信号跟铸造的天然纹理混在一起,工人嫌麻烦直接把报警阈值调高了30%,结果发去主机厂的300个轮毂,被测出3个有3mm的内部疏松,直接退运,前前后后赔了120万。
我当时去帮忙查的时候,气得直拍桌子,那厂家的工程师连耦合剂的压力都没调对,就敢过来装机。
后来李总找我指路子,我把合作了十几年的老厂家推给他,人家过来给他们重新做了频谱分析软件,把不同深度的疏松信号跟纹理信号分开,现在用了快一年,再也没出过退运的事。
喊得凶的进口替代,藏着不少见不得光的坑
这两年不少探伤机厂家都在喊进口替代,说自己的设备能跟奥林巴斯、GE的比,价格只要一半。
我去年跟着展会去逛过一圈,不少厂家的设备外壳看着确实跟进口的差不多,拿个标准试块一测,差得远。
有个厂家的相控阵设备,测同一块带2mm裂纹的试块,进口设备测出来深度是1.9mm,他家的测出来是3.1mm,这要是用在压力容器的焊缝上,迟早出人命。
说个没人愿意捅破的窗户纸:现在我们用的探伤机校准标准,还是2015年出的老版本,这几年出来的钛合金管、碳纤维构件,根本没有对应的标准试块,很多厂家都是自己做试块,自己定参数,同一个工件,拉到不同厂家的设备上测,结果能差出一倍。
上次我们拿了个带1mm裂纹的钛合金管,找了五家厂家测,有两家说没裂纹,有两家说裂纹深度1.5mm,只有一家测的是0.9mm,你说这谁敢用?
不过话说回来,也不是全是坏事。现在不少厂家都把耦合剂的循环系统改好了,之前我们的水耦合剂是直接排的,一个月要接2吨水,现在新的设备加了个过滤罐,能把氧化皮、锈渣滤掉,循环用,上个月算下来,水费省了快一千,也不用怕环保查排污水的事。
我在车间摸了22年的机床,从最早的磁粉探伤机用到现在的相控阵,就信一句土话:探伤机厂家不是卖设备的,是给你兜住质量底的。
平时你觉得他调的参数太严,产能上不去,等出了质量事故,能半夜两点拎着扳手从家里赶过来给你修探头、调灵敏度的,才是真的靠谱。
那些报价低、参数吹得响、签了合同就找不到人的厂家,送我都不要。
对了,你们车间现在用的探伤机,上次漏检是什么时候?是厂家的设备不行,还是自己图省事调了参数?
