真不是给个钢板壳子就算合格的台车炉厂家
好多人觉得台车炉不就是个带轮子的大铁箱子,铺个电阻丝,砌上耐火砖就完事。 真不是。 我摸过的第一台台车炉是99年厂里买的,那时候用的是重质耐火砖砌炉衬,1250度的额定温度,空炉升温到工作温度要4个半小时。 现在主流的两种炉衬方案,一种是全纤维模块的,一种是轻质耐火砖浇筑的。 全纤维炉衬的升温速度快,空炉到950度只要1个半小时,比老的重质砖省60%的升温能耗,但是怕被台车剐蹭,要是装料的时候不小心把料筐蹭到炉壁,三个月就能戳个窟窿。 轻质浇筑的炉衬耐造,拿钢钎戳都没事,但是蓄热大,哪怕停炉了,炉墙里存的热也要散俩小时,算下来长期用的能耗比全纤维的高35%。 说到这就得提行业里没人明说的妥协了。 好多台车炉厂家接订单的时候,跟客户拍胸脯说我们用的是1260级的标准陶瓷纤维,厚度250mm,保证炉温均匀性正负5度以内。 实际生产的时候呢? 靠近炉门的那一圈,悄悄把纤维厚度减到180mm,省下来的材料成本能降12%。 反正客户测炉温的时候,都是拿标准热电偶在炉膛中心布三个点,谁会趴在炉门口量那一圈的温度差? 等用个两三年,炉门那边的纤维被热气流吹得收缩变形,温度差直接窜到30度以上,这时候再找厂家,人家早就过了一年的质保期了。
不同行业找台车炉厂家,需求差得能隔条街
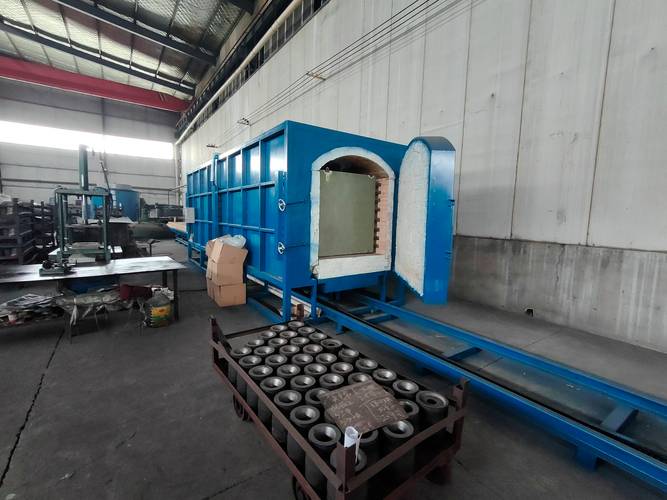
现在好多厂家吹的智能制造,其实藏着不少坑