2026-11-08 07:23:03 分类:商机
上个月三号机炸了。
铣出来的6061铝件,侧面全是规则的波纹,粗糙度直接从Ra1.6跳到Ra6.3,一上午废了40多件。
徒弟把主轴动平衡校了三回,把进给伺服的参数调了五遍,甚至把刀夹都换了新的,波纹一点没少。
我蹲下来,光着右手背顺着导轨面蹭过去。
在距离左滑块三公分的位置,摸到一块像细砂纸似的涩点。
拆滑块。
滚道上三个直径0.8mm的点蚀坑。
就这点小问题,折腾了整整三天。
说实话,干机械这行快22年了,直线导轨就是这么个东西——平时藏在防护罩里,没人当回事,一出问题,全车间都得跟着停。
别光看参数表,这些数字才是真东西
很多人买导轨,就盯着载荷、精度等级选,根本不看背后的工艺细节。
我给你说三个真能决定寿命的数字,都是我摸出来的经验。
合格的量产直线导轨,滚道表面粗糙度必须做到Ra0.08以下,差一点,滚道的磨损速度就翻三倍。
通用设备的导轨预压,控制在负5微米到负15微米之间最靠谱,太松了晃,太紧了发热跑不动。
单根导轨的安装平行度,误差不能超过0.01mm/米,超了的话,滑块受力不均,半年就能磨出沟。
现在市面上主流的技术路线就俩:钢球导轨,滚柱导轨。
钢球是点接触,摩擦系数低,跑个60米/分都不怎么发热,适合轻载高速的场景,但是扛不住大切深,重了就容易压出凹坑。
滚柱是线接触,承载能力是同型号钢球导轨的2.5倍,适合重载切削,但是摩擦力大,跑快了温升高,容易把润滑脂烤干。
 车间拆卸下来的点蚀直线导轨实拍
不过话说回来,行业里有个大家心照不宣的妥协。
很多标称滚柱导轨的产品,为了解决发热的问题,会偷偷把滚柱的直径做小0.1mm。
这样一来,滚柱和滚道的实际接触压力降了一大截,空载的时候滑得跟新的一样,温升也能达标。
但是实际承载能力,比标称值掉了至少30%。
客户刚装上去测,啥毛病没有,用个一年半载,重载切削多了,滚道就开始不均匀磨损,精度飘得根本找不着原因。
我之前碰到过一个厂,贪便宜买了这种导轨,装在铣床上,一开始啥都好,等加工钢件的时候,吃刀量稍微大一点,就出现让刀,最后拆下来测,导轨的平行度差了0.03mm,还以为是基础件变形,其实就是导轨本身的设计留了坑。
不同场景的导轨,根本不能通用
我接触最多的俩场景,一个是3C精雕,一个是重型立车。
去年东莞一个做手机中框的厂找过来,说他们的精雕机跑60米/分的时候,铣出来的铝件边缘总有接刀痕,良品率只有72%,退了两批货,损失了几十万。
他们原来用的是普通钢球导轨,滑块没有保持架,高速跑的时候钢球之间互相碰撞,振动加速度能到0.2g。
我给他们换了带静音树脂保持架的钢球导轨,同样的速度,振动直接降到0.05g。
接刀痕当天就没了,良品率一周之后稳在98%。
这种场景根本不在乎承载多大,就怕振动、怕噪音,毕竟0.1mm壁厚的中框,稍微抖一下就废了。
前年济南一个做风电法兰的重工企业,立车停了三天找我过去。
原来的滚柱导轨,防尘刮片磨穿了,铁屑进去把滚道拉了一道0.5mm的深沟,当时正赶一个200万的风电订单,停一天损失快十万。
我给他们换了带双道迷宫防尘、带自动润滑接口的重型滚柱导轨。
到现在快四年了,上次拆下来检查,滚道的磨损量还不到0.005mm,连个明显的划痕都没有。
这种场景根本不在乎跑多快,就怕进渣、怕扛不住重载——毕竟一次吃刀量20mm,切屑带着高温乱飞,普通防尘结构根本顶不住。
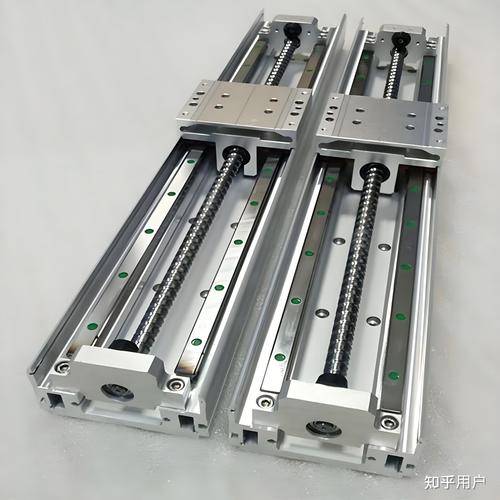 重型立式车床滚柱直线导轨安装现场
喊了这么久的进口替代,真的没那么简单
现在国产导轨的势头确实猛。
光伏硅片切割机上,国产导轨已经占了快70%的份额,价格比进口的低40%,原来进口导轨要等8周货期,国产的3天就能送到厂。
但是有个事,行业里没人愿意公开说。
现在很多国产导轨的出厂精度,跟进口的比真差不了多少,但是长期的精度保持性,差得不是一点半点。
进口的P级导轨,连续跑1万小时,平行度的变化量不会超过0.003mm。
不少国产的P级导轨,跑2000小时,平行度就能掉0.01mm。
但是现在的验收标准,只要求出厂的时候精度合格,根本不考核长期磨损后的精度保持性。
客户刚装上去的时候,测着一模一样,用了半年,设备加工出来的零件公差越来越大,找来找去找不到原因,最后都怪到主轴、怪到伺服上,其实就是导轨的磨损太快了。
还有个更闹心的事。
现在的直线导轨国标还是2010年修订的,里面根本没提新出现的迷宫防尘结构、自动润滑模块的可靠性要求。
各家的防尘结构吹得天花乱坠,有的说能防住1微米的铁屑,有的说刮片能扛10万次往复不磨损,但是没有统一的测试标准,吹成啥样全靠厂家自己说。
我之前碰到过一款标称“全密封防尘”的导轨,装在有大量石墨粉尘的加工设备上,三个月滑块就卡死了,拆下来一看,粉尘顺着刮片的缝隙全进到滚道里了,连个渣都挡不住。
我常跟车间的徒弟说一句土话。
“导轨是养出来的,不是装上去的。”
每天开机前,别着急按启动键,隔着防护罩摸一下滑块的位置,要是摸着发烫、发涩,赶紧停下来查,别等磨出沟、出了废件再后悔。
毕竟你对它不上心,它分分钟给你整出一车间的废件。
对了,你们车间的直线导轨,最长的用了多少年?有没有碰到过那种查了好几天,最后才发现是导轨出问题的故障?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了20年直线导轨:车间里没人明说的那些坑
文章链接:https://m.yxqcspc.com/19244/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
