2026-11-08 18:56:59 分类:商机
去年深秋的一个下午,质检小周蹲在零件堆里挠头,脚边堆了三百多件退回来的铝合金轮毂。
“师傅我真测了,主轴跳动0.002mm,进给倍率全对,怎么表面全是等距的横纹?”
我没搭话,把进给打到最低档,手转溜板手轮,走了30公分。
好家伙,一顿一顿的,跟老爷子踩了石头绊着走似的。
那时候我就知道,这破毛病——导轨爬行,又找上门了。
为啥好好的导轨,走着走着就“抽风”
说穿了原理一点不复杂。
导轨和溜板之间本来靠一层油膜托着,两者不直接碰。当进给速度低到某个值,油膜撑不住重量,金属面直接蹭上,摩擦力瞬间从动摩擦跳到静摩擦——丝杠攒半天劲,才能把溜板推出去一小段,然后又卡,再攒劲,再窜。
就这么一卡一窜,走刀出来的表面,自然就是规律的横纹。
我在车间摸了20年导轨,手测过的临界速度数都数不过来:没跑合的裸铸铁导轨,进给降到12mm/min,百分百出爬行;贴了正规聚四氟乙烯软带,这个临界值能压到1.5mm/min;用上恒压供油的静压导轨,哪怕0.1mm/min的超慢速度,溜板走得比蜗牛爬还稳。
现在行业里常用的就两条技术路线,说穿了都是妥协。
贴塑导轨成本低,改一台普通车床也就五千块,维护简单,软带磨薄了揭下来换一块就行。但它油膜刚度差,吃刀量超过8mm的钢件,重载下还是容易爬。静压导轨稳是真稳,刚度大,低速不晃,可一套改造费十几万,还要配专门的恒压供油站,油稍微有点杂质就堵节流孔,修一次要拆半台机床。
不过话说回来,哪有什么完美方案。
行业里没人明说的妥协是什么?很多机床厂出厂前,根本不做满行程的低速跑合,就拿手轮转两圈,看着不卡就签字交货。甚至有的厂故意把导轨面的刮花点留密一点,存油多,刚出厂那半年确实顺滑,等油膜磨薄了,一年之后准犯爬行的毛病。
别不信。
还有采购环节,不少人图便宜,把原厂0.5mm厚的耐磨软带,换成1mm的杂牌货,刚装上的时候顺滑得很,半年就磨得薄如纸,爬行比没贴之前还厉害。
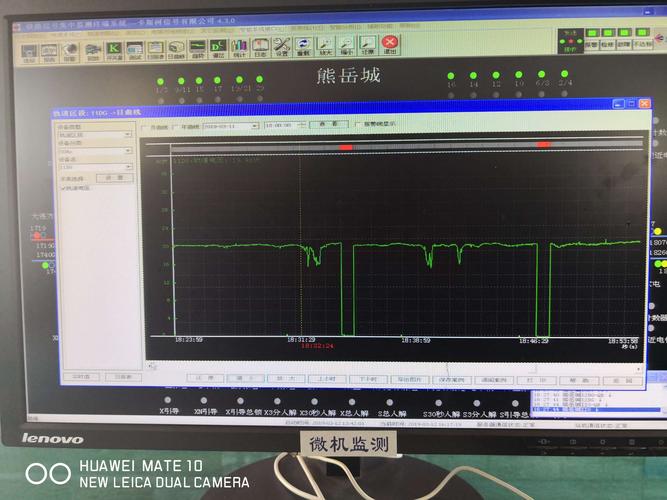 普通车床铸铁导轨低速爬行故障实测波形图
换了三个行业才知道,导轨爬行的脾气根本不一样
别以为导轨爬行就是个小毛病,换个行业,它能直接把你干到赔本。
前几年给做手机摄像头透镜的车间改设备,人家做的是模仁,要求导轨走刀的爬行量不能超过0.001mm——要是走的时候卡了0.003mm,模仁上的微纹路歪了,做出来的透镜全是眩光,一整批货直接报废。之前有个同行接了这活,没测低速爬行,装完高速跑精度全达标,一到低速加工就卡,最后赔了八十万才了结。我们去的时候,直接把溜板打到0.2mm/min,走了1米长的试件,测表面粗糙度Ra0.8,连个波纹都没有,人家当场就签了合同。
另一个场景就完全反过来。去年给重型工程机械厂改焊接变位机,那设备要夹20吨的挖机斗杆转角度,人家根本不需要0.1mm/min的超低速精度,就要求满载下转角度的时候不能卡。之前的旧设备因为导轨爬行,转1度的时候顿了一下,焊缝歪了2公分,磨掉重焊花了三万多人工。我们给换了重载滚柱导轨,把导轨面的预压调得刚好,满载下走低速也不卡,用了快两年,没出过一次焊缝偏的问题。
你看,同样是导轨爬行,在超精密光学行业是“差一丝就赔几十万”的致命问题,在重型焊接行业是“卡一下就赔几万人工”的麻烦事,要求根本不是一回事。
 超精密光学加工用静压导轨结构实拍图
现在搞智能制造,导轨爬行反倒成了没人说的暗礁
这两年车间都在搞无人化,机床24小时连轴转,以前有师傅在的时候,导轨爬行了,听着声音不对,摸着手感不对,马上就停下来调。现在呢?全是系统自动跑,导轨爬行了,数控系统根本报不了警。
真的坑。
为啥?因为现在所有的位置反馈,要么靠编码器测丝杠转了多少,要么靠光栅尺读丝杠的位置,根本测不出“丝杠转了,溜板因为摩擦力卡着没动”的爬行量。说白了,系统以为自己走到位置了,实际溜板还卡在半路上,等你加工完一整批零件,质检发现表面全是横纹的时候,几百件货已经废了。
还有个事更闹心。现在的机床导轨验收国标,根本没有低速爬行量的强制检测项,就测个定位精度、重复定位精度,全是在进给速度1000mm/min以上的高速档测的。谁会拿着表,测你1mm/min速度下的爬行量?很多厂把机床卖出去,高速下精度全达标,客户拿回来做低速精车,导轨爬得跟筛糠似的,找厂家理论,人家说我符合国标啊,你合同里没写要低速要求,你一点脾气没有。
这两年喊进口替代喊得响,很多国产导轨厂拿了检测报告,动摩擦系数和进口的一模一样,敢吹自己是“低爬行设计”。可你真拉回来测低速临界速度,很多杂牌国产导轨的爬行临界速度是进口的3倍——为啥?滚道磨削精度不够,滚动体公差散差大,低速下静动摩擦的差值太大,他们根本不测这个,就拿个摩擦系数的报告忽悠人。
我在车间干了20年,老班长传下来的话,到现在都记着:“导轨好不好,别拿表测,拿个手轮,打到最慢,推三趟,卡不卡,手心里全知道。”
啥检测报告都不如你手推那三趟实在。
对了,你们车间有没有遇到过,明明数控系统显示位置全对,加工出来的零件就是有规律的等距横纹?最后查出来是导轨爬行的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被导轨爬行坑了20年的老机加工:这破毛病从来不是小事
文章链接:https://m.yxqcspc.com/19266/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
