上个月给某新能源车企供的1200件电机端盖,整批被退了。
客户质量部的人带着检测报告来的时候,脸色黑得像车间刚出炉的铸件。
报告上明明白白写着:端盖安装面与轴承室的同轴度超差0.02mm,装配后电机转动卡滞,噪音超标3分贝。
我们车间当时炸了锅。
毕竟所有出厂件,我们都是用内径千分尺、百分表挨个测的,差一丝都不敢放出去。
最后把货拉回三坐标室,开机测了3件,所有人都傻了——
根本不是同轴度的事。
是端盖的安装面有0.015mm的隐性翘曲,手工测量的时候,百分表的表座压在翘曲的高点上,根本没把这个变形量测出来。
质量部张姐拍着三坐标的亚克力防护罩骂:”这玩意儿平时嫌占地方,交检测费贵,关键时候救全车间的命!”
别被厂家的宣传册骗了,三坐标的核心根本不是“精度越高越好”
很多厂家给的宣传册上,把精度参数写得天花乱坠,什么0.5μm的示值误差,什么全闭环光栅尺,看得人眼花缭乱。
真不是。
我干了22年,换过4台三坐标,太清楚这里面的门道。
说穿了就是两种主流的结构:固定桥式和活动桥式。
固定桥式的,结构稳,精度高,但是测量行程大了之后,横梁的挠度变形会影响精度,一般适合测行程小于500mm的小零件。
活动桥式的,移动灵活,行程可以做的很大,但是刚性比固定桥式差一点,适合测大型的汽车车架、机床床身。
这里面有个行业里从来不会写在产品手册上的妥协——
为了凑那个好看的精度参数,很多厂家会把测量的环境要求卡得极严,比如要求20℃±0.1℃的恒温环境,温度梯度不超过0.2℃/m,湿度控制在40%-60%。
但现实是,我们这种普通机械加工车间,恒温间也就15平米,夏天开着空调,温度能稳在20℃±1℃就不错了,根本达不到那个宣传的要求。
最后实际测出来的精度,直接打个三折都算好的。
还有工作台的材料,这个也是大家悄悄选的。
常用的两种:济南青花岗岩,和铸铁。
花岗岩的温度变形系数是1.8e-6/℃,意思是温度变1℃,1米长的工作台,尺寸只变1.8微米。
铸铁的变形系数是11e-6/℃,差了6倍多。
花岗岩的工作台,比同尺寸的铸铁的贵30%。
很多小厂买的时候,图便宜选铸铁的,夏天车间温度升到32℃的时候,测出来的尺寸能差0.08mm,根本找不出原因——其实就是工作台热胀冷缩了。
说到测针,这里也有讲究。
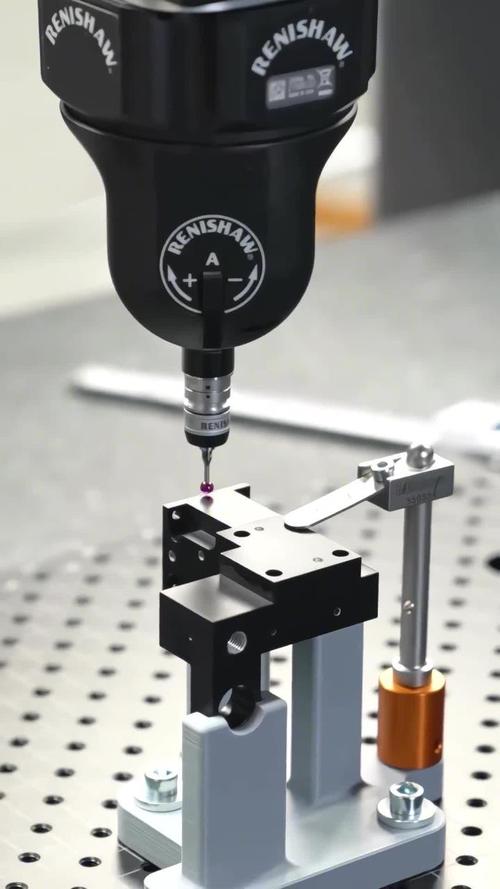
常用的红宝石测针,球头直径从0.5mm到10mm都有,行业默认的测量测力是0.1N到0.3N。
我徒弟去年刚上手,图快,把测力拧到0.8N,测那种2mm厚的铝端盖,直接把零件顶变形了,测出来的尺寸全偏了0.03mm,半批料直接报废,扣了他半个月奖金。
不同行业的三坐标用法,根本不是一套参数打天下
很多人觉得三坐标不就是测尺寸吗?哪个行业用都一样。
大错特错。
就说我们常接触的两类零件,要求差得十万八千里。
一类是民用汽车零部件,比如之前说的电机端盖、刹车盘,都是批量生产的零件。
一天要测200多件,你要是用手动三坐标,一件测12分钟,根本赶不上加工中心的节奏。
所以这类场景,必须配自动旋转测座,测头切换时间要小于2秒,测量程序要提前编好,装夹好零件一按启动,机器自己跑完全部点位,出报告。
去年我们给某商用车厂供刹车盘,之前用手动三坐标,一件测11分钟,检测员累得眼睛都花,还容易测错。
后来换了带自动测座的机型,一件3分钟测完,连续比对了30件,和之前的手工测量结果偏差在0.002mm以内。
客户直接把我们的出厂抽检比例从10%降到2%,光检测成本一年省了12万,算下来两年就把新机器的钱赚回来了。
另一类是航空航天的结构件,比如那种钛合金做的翼肋、安装座。
壁厚最薄的地方只有1.2mm,公差是±0.01mm,比汽车件严10倍。
这类零件最怕什么?
怕测针压变形,怕工件带的加工余热影响尺寸。
所以测这类零件的时候,测力必须调到0.08N,比常规值低一半,而且零件从加工中心拿下来,必须在恒温间放满24小时,等温度和环境一致了再测,不能刚卸下来就往三坐标上放。
前年我们接了个某航所的小订单,测钛合金翼肋。
一开始图快,零件刚从机床上拿下来,温度还在35℃,就直接放上去测。
测出来的尺寸比图纸要求大了0.012mm,我们以为是加工的刀补错了,差点把加工中心的参数改了,重新做10件,光成本就小两万。
后来老周提醒,等温度降下来再测。
等了18个小时,再测,尺寸刚好在公差中间——原来就是工件带的余热,把尺寸”撑”大了。
白吓出一身冷汗。

现在的三坐标圈子,有些事真的没人明说
这几年大家都在喊智能制造,喊国产三坐标替代进口。
确实,现在国产三坐标的价格,比蔡司、海克斯康同精度的机型便宜一半还多,售后响应也快,之前我们那台进口机出了故障,等配件等了12天,车间的检测线直接停了3天,损失了十多万。
换了国产机之后,上次光栅尺出了点小问题,售后师傅2小时就到了,当天就修好,这点确实比进口的强。
但有个暗礁,很多厂家不会说。
现在不少国产三坐标,核心的测头、光栅尺还是用的进口部件,相当于把各个厂家的零件攒起来,装个自己的外壳,根本不算全自研。
真要遇到出口管制,这些核心部件断供,机器还是要趴窝。
更让人闹心的,是很多工厂的测量数据根本不准。
按照规范,三坐标每3个月就要用标准校准球做一次示值校验,确保机器的精度没有飘。
但现实是,车间忙起来,半年都想不起来校一次。
我上个月去隔壁配套厂交流,他们的三坐标已经14个月没校准了,测出来的数,比标准值差了0.03mm,还天天拿这个数据给客户发检测报告。
还有个行业里不愿公开的难题——
很多工厂把三坐标接了MES系统,为了让数据”好看”,为了让超差的零件能顺利流到客户那里,会在测量程序里偷偷加补偿值。
比如零件测出来同轴度超了0.03mm,就在程序里加个0.04mm的偏移,最后出来的报告上,数据全是合格的。
上次那个厂的质量主管偷偷跟我说,上个月就是这么操作的,把超差的零件发给客户,最后客户装配的时候发现卡滞,赔了8万。
说真的,这种操作,比根本不用三坐标还害人。
我在车间泡了22年,摸过的三坐标比摸过的游标卡尺还多。
总结出来一句土话:三坐标是个死心眼的玩意儿——你对它敷衍,它就给你捅娄子;你对它上心,它就比谁都靠谱。
别总想着靠它”改数据”蒙混过关,也别觉得它是贵得离谱的摆设。
你平时擦干净测针上的铝屑,按时校准,等温到位,它能帮你把所有手工测量抓不到的隐性缺陷,全给你揪出来。
对了,问一句同行们:
你们车间的三坐标,上次校准是啥时候?有没有过为了赶进度,在测量程序里偷偷调补偿值的事?
