2026-11-09 11:48:55 分类:商机
上个月陪做新能源结构件的老陈跑了趟无锡的钣金产业园,本来是去签年度框架的——他那批电池托盘的折弯要求卡到±0.2°,之前找的两家供应商,送了三批货,每批都有至少15%的工件角度超差,装到电池架上的时候,连接孔位对不上,返工花了快4万,还差点被下游客户扣了20%的尾款。真的坑。
到了那家供应商的车间,销售上来就递了份打印精美的参数表,指着上面“折弯精度±0.1°”的字样吹,说他们用的是纯进口的数控折弯机,老师傅都是干了十年以上的。我当时拉了拉老陈的袖子,说别着急,先折3件同厚度的板看看。
别信纸面参数,3个动作就能试出真实水平
头一件事,别听销售扯什么机器品牌,直接拿你要加工的同材质、同厚度的原板材,让他们当场折3件,角度就按你要求的90°来。重点是——别用他们机器自带的数显表读数,要拿经过计量院校准的数显角度尺测。我上次见太多厂家,机器数显显示刚好90°,实际折完因为板材回弹,角度直接飘了0.6°,数显表根本不会显示后续的回弹量。
再就是,翻他们最近3个月的同批次工件首件检验记录,别要那种专门整理出来给客户看的漂亮报表,就去检验室的柜子里翻原始记录——上面要写清楚每一件的实测角度、检验人签字、日期。如果记录上的数据忽高忽低,比如上个月同厚度的板能做到±0.2°,这个月就飘到±0.5°,不用问,肯定是之前负责这个工序的老师傅跳槽了,换了学徒顶班,精度根本没个准数。
还有个细节别漏,直接问他们,你这种批量的订单,是安排固定班组做,还是哪个班组有空就扔过去。很多几百人的大厂,接小批量的高精度订单根本不当回事,打样的时候用最好的师傅最好的设备,大货生产的时候就随便扔给练手的班组,精度差到离谱。
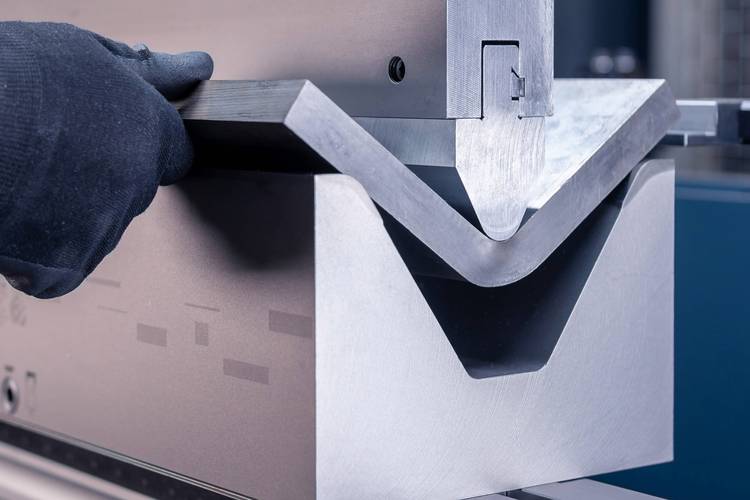 折弯角度检测仪测量钣金件实拍
那天在无锡那家厂,我们让他们当场折了3件2mm的304不锈钢板,拿校准过的角度尺一量,两件偏差0.4°,一件直接歪了1.1°,销售当时脸就绿了,找补说“刚才师傅没调好”,没调好?那大货生产的时候难道每件都要调半小时?我直接拉着老陈走了。
能扛住高精度折弯要求的厂家,其实长一个样
说实话,我跑了这么多年钣金供应链,真的能稳定做到折弯公差±0.3°以内的厂家,根本不是那种吹得天花乱坠的大厂,也不是那种开在村里的夫妻店。
就拿我们现在长期合作的那家苏诚精密钣金(化名)来说,他们在苏州相城的钣金产业园开了快9年,总共才12台折弯机,全是用了3-5年的国产中端机型,连一台全新的进口机都没有。但人家的特点太明显了:每台折弯机旁边都贴着年度校准的合格标签,每季度都会请计量院的人来校,不是买完机器就不管了;折弯班组全是干了5年以上的老师傅,从来不会随便换,更不会接那种厚度超过8mm的厚板散单——就盯着1-6mm的碳钢、不锈钢折弯单做,都是给新能源、医疗器械的客户配套的;还有,他们的车间里,板材都是分类放在恒温的料架上,不会直接堆在门口被太阳晒——很多人不知道,板材的温度差个5℃,回弹量就能差0.2°,这就是为什么很多厂家打样好、大货差的原因。
这种厂家的报价,一般比散单厂高15%-20%,但你算算账就知道,之前老陈返工花的4万块,够他多付2年的加工溢价了,根本不亏。
 钣金厂折弯机车间待检工件堆
签合同的时候,漏了这几条绝对要吃亏
 签合同的时候,漏了这几条绝对要吃亏
别觉得找对厂家就万事大吉,合同里的坑才是最多的。
如果是年采购额50万以下的小批量订单,别一上来就签年度框架,就按批次签合同。条款里绝对不能写“折弯精度符合行业标准”这种屁话,要把标准写死:折弯角度公差按GB/T 1804-m级执行,同批次工件实测偏差不超过±0.3°,超差部分供方免费返工,返工周期不超过72小时。还要加一条:如果因为折弯精度问题导致下游客户索赔,供方承担该批次货款30%以内的直接损失——别不好意思提,你不提,厂家根本不会把你的精度要求当回事。
如果是年采购额200万以上的大批量订单,除了上面的条款,一定要加:连续3批次抽检超差,采购方有权单方面解除合作,且不用支付任何违约金。还有,别信厂家说的“打样合格大货就没问题”,一定要把“打样工件的加工班组、设备,和大货生产的班组、设备一致”写进合同里——我见过太多厂家,打样用恒温车间的好设备,大货就把料拉到外面的临时车间折,精度直接飘到天上去。
真的,折弯精度这事儿,从来不是靠机器堆出来的,是靠人一点点攒出来的。别贪那点便宜找错厂家,到时候返工、赔违约金的钱,够你找好厂家做三批货了。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别被折弯精度的数字忽悠:挑对厂家才是真省钱
文章链接:https://m.yxqcspc.com/19299/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
